
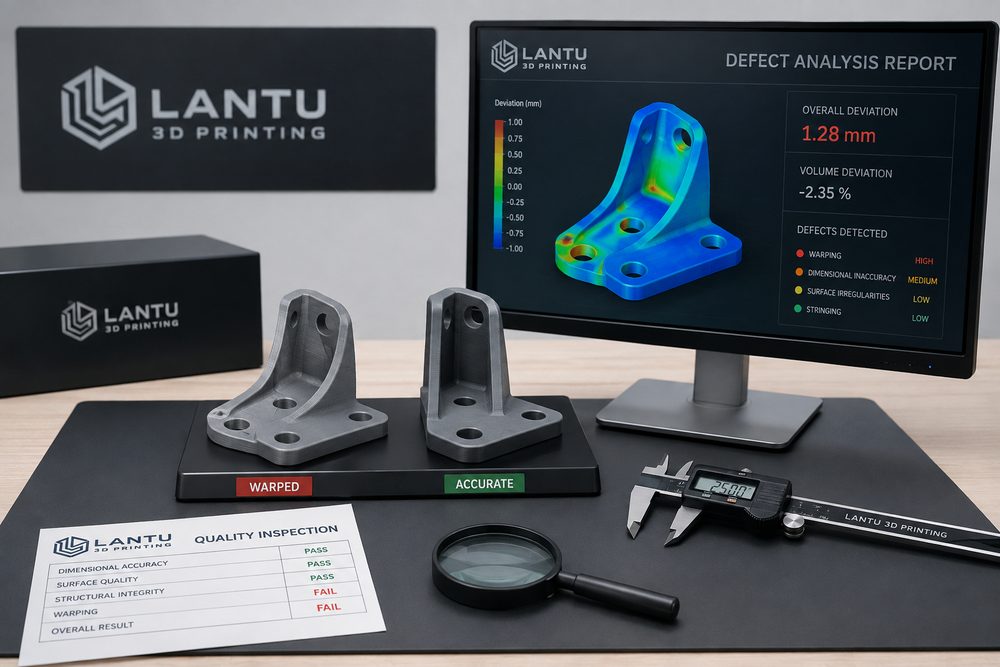
المقدمة: تحليل العيوب يجعل الطباعة ثلاثية الأبعاد تنتقل من الخبرة إلى التحكم
إن فشل التشكيل في الطباعة ثلاثية الأبعاد أو تذبذب الجودة ليسا أمرين نادرين، لكن الأهم فعلاً هو القدرة على تحديد مصدر العيب بسرعة وبناء آلية تمنع تكراره. قد تنشأ عيوب الالتواء، والتشققات، والانفصال بين الطبقات، والفراغات، والجسيمات السطحية، والانحرافات البعدية، وآثار الدعامات من المادة أو النموذج أو المعدات أو الإعدادات أو البيئة أو ما بعد المعالجة. في بلوبرنت ثري دي، يتم إدراج تحليل العيوب ضمن إدارة دورة حياة المشروع، بهدف تحويل الفشل الفردي إلى خبرة تدعم تسليماً مستقراً لاحقاً.
إذا جرى إرجاع العيب ببساطة إلى أن «الطابعة غير مستقرة»، فغالباً لن يُحلّ المشكلة. فمثلاً، قد يرتبط التشوه في تقنية SLA بانكماش المعالجة وتوزيع الدعامات، بينما قد يرتبط في SLS بمنحنى التبريد وطريقة ترتيب القطعة، وقد يرتبط في FDM بالالتصاق بالمنصة ونسبة التعبئة ودرجة حرارة البيئة، أما في SLM المعدني فقد يتعلق بالإجهادات المتبقية واستراتيجية المسح. لذلك يتطلب تحليل العيوب فحصاً تدريجياً يقوم على سلسلة أدلة واضحة.
أولاً: العيوب الشائعة وأسبابها النموذجية
يرتبط الالتواء عادةً بانكماش المادة والتدرج الحراري وضعف الدعم. فإذا كانت مادة ABS في FDM تتعرض لتقلبات كبيرة في درجة حرارة البيئة، فإن الحواف والزوايا تميل إلى الارتفاع؛ وإذا تبردت أجزاء النايلون في SLS بسرعة زائدة، فقد تظهر انحناءات طفيفة في الهياكل المسطحة الكبيرة؛ وإذا لم تحظَ الأجزاء المعدنية الطويلة بدعم مناسب ومعالجة حرارية ملائمة، فقد يحدث انزياح في المراجع الأساسية. أما التشققات والانفصال بين الطبقات فغالباً ما يرتبطان بترابط الطبقات، واتجاه الطباعة، ومسار الحمل.
تشمل العيوب السطحية خطوط الطبقات، والجسيمات، وندبات الدعامات، وترهل الطلاء، وبقايا إزالة المسحوق. ففي أجزاء SLA، تؤدي كثافة نقاط الدعم العالية إلى زيادة أعمال التشطيب، بينما قد يؤدي قلة نقاط الدعم إلى تشوهات موضعية؛ وفي أجزاء SLS، يكون السطح بطبيعته ذا ملمس حبيبي بسبب المسحوق، ويمكن تحسينه عبر السفع الرملي أو التنعيم بالدحرجة؛ أما أسطح الطباعة المعدنية فخشونتها أعلى، وإذا كان المطلوب إحكاماً أو ملاءمة انزلاقية، فغالباً لا بد من التشغيل الآلي أو التلميع.
ثانياً: منطق فحص الانحرافات البعدية
ينبغي أولاً التمييز بين الانحراف البعدي الكلي، والانحراف الموضعي الناتج عن التشوه، والانحراف الناتج عن ما بعد المعالجة. فقد ينتج الانحراف الكلي عن معايرة الجهاز أو تعويض انكماش المادة أو إعدادات التقطيع؛ وقد يرتبط الانحراف الموضعي بالدعامات واتجاه الوضع والتجمع الحراري؛ أما الانحراف الناتج عن ما بعد المعالجة فيظهر غالباً أثناء الصنفرة أو الطلاء أو المعالجة الحرارية أو تركيب القطع المزروعة. ولا يكفي قياس نقطة بُعد واحدة للحكم على المشكلة؛ بل يجب اختيار فتحات مرجعية ومجالات مسطحات رقيقة ومناطق ذات امتداد طويل للمقارنة.
يوصى بإنشاء سجل بعنوان «أبعاد النموذج — الأبعاد بعد الطباعة — الأبعاد بعد ما بعد المعالجة». إذا ظهر الانحراف بعد الطباعة مباشرة، فينبغي التركيز على العملية والمعدات؛ أما إذا ظهر بعد ما بعد المعالجة فقط، فيجب مراجعة سماكة الطلاء أو كمية الصنفرة أو التشوه الناتج عن المعالجة الحرارية. وبالنسبة للأجزاء التجميعية، يمكن استخدام مقاييس السدادة، والقدماة، وآلة القياس ثلاثية الأبعاد، أو المسح ثلاثي الأبعاد للتحقق، مع اختيار وسيلة الفحص وفق دقة المشروع المطلوبة.
ثالثاً: من العيب إلى الإجراء التصحيحي
ينبغي أن يشمل التصحيح معالجة مؤقتة ووقاية طويلة الأمد. فالمعالجة المؤقتة تهدف إلى إنقاذ التسليم الحالي، مثل الحشو الموضعي، أو إعادة الطلاء، أو توسيع الفتحات، أو إصلاح القطع المزروعة، أو إعادة طباعة الأجزاء الحرجة. أما الوقاية طويلة الأمد فتتطلب تعديل النموذج، وتغيير اتجاه الوضع، وتحسين الدعامات، وتبديل المادة، وتحديث الإعدادات، أو إضافة فحص وسيط. وإذا تكرر العيب نفسه، فيجب تحويله إلى معرفة مؤسسية للمشروع بدلاً من الاعتماد على ذاكرة مهندس واحد.
على سبيل المثال، إذا كانت علبة رقيقة الجدران تعاني مراراً من تشوه الحواف والزوايا، فيمكن تقسيم المعالجة إلى ثلاث طبقات: على مستوى التصميم، تُضاف زوايا مستديرة وتدعيمات محلية؛ وعلى مستوى العملية، يُغيَّر اتجاه الوضع وتُزاد الدعامات؛ وعلى مستوى الفحص، تُقاس المسافات الأساسية قبل إزالة الدعامات وبعدها. ومن خلال هذا التحكم متعدد المستويات، ينخفض معدل العيوب عادةً بسهولة أكبر من مجرد رفع دقة الطباعة.
رابعاً: شفافية المخاطر في التواصل مع العميل
إن تحليل العيوب ليس أداة داخلية للجودة فقط، بل هو أيضاً أداة للتواصل مع العميل. ففي العينات البحثية، قد لا يؤثر العيب الطفيف في هدف التحقق؛ أما في القطع العرضية، فقد تكون العيوب السطحية البسيطة غير مقبولة؛ وفي القطع الوظيفية، لا يعني المظهر الجيد بالضرورة موثوقية عالية في المتانة. لذلك ينبغي توضيح معايير القبول قبل التسليم: ما الأبعاد الحرجة، وما الأسطح التي تُعد أسطح عرض من الفئة A، وما المناطق التي يُسمح فيها بآثار الدعامات أو نسيج المسحوق.
توصي بلوبرنت ثري دي في المشاريع المعقدة بتقديم بيان للمخاطر واقتراحات للتحقق، مثل البدء بعينات صغيرة، أو مقاطع محلية، أو شرائح اختبار للمادة. وبهذا يمكن تقليل مخاطر القرار لدى العميل، وتجنب تراكم المشكلات حتى تظهر كلها عند نقطة التسليم النهائية.
الخلاصة
تكمن قيمة تحليل العيوب في بناء حلقة تحسين قابلة للتتبع والتحقق وإعادة الاستخدام. ومن خلال ربط المادة، والنموذج، والعملية، والمعدات، وما بعد المعالجة، والفحص، تستطيع بلوبرنت ثري دي مساعدة العملاء على الانتقال من صنع عينة واحدة إلى تسليم هندسي أكثر استقراراً. قد لا تختفي العيوب بالكامل، لكنها يمكن أن تُعرَّف وتُضبط وتتحول إلى عنصر يقين في المشروع التالي.
أرسل نموذجاً أو رسمة أو صورة أو ملاحظات مكتوبة. سيقوم المهندسون بمراجعة المادة والعملية والتشطيب والتسليم بناءً على الاستخدام الفعلي.