
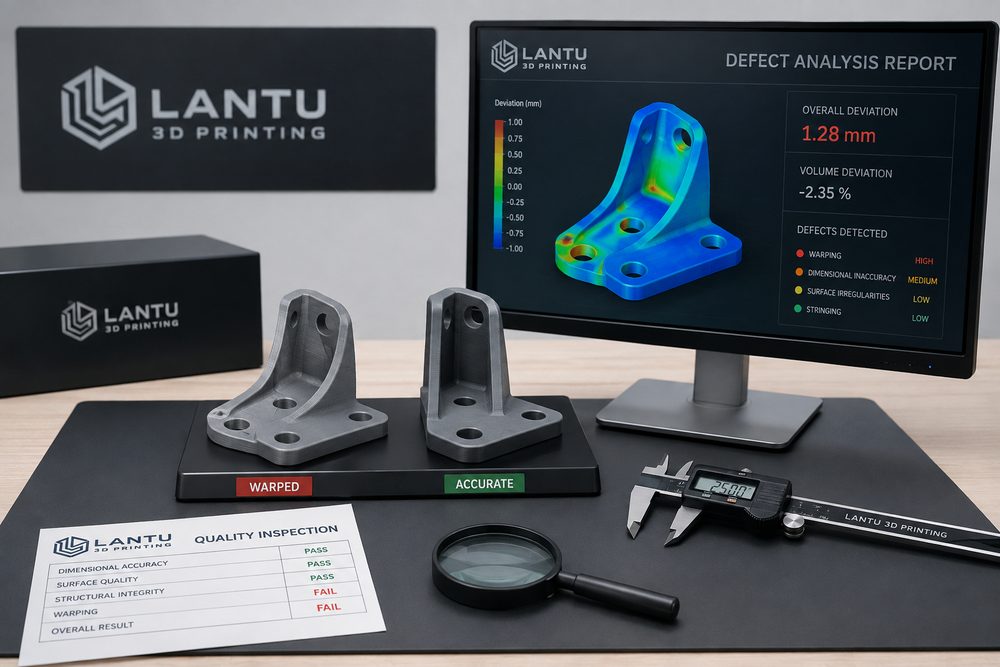
Pendahuluan: Analisis cacat membantu pencetakan 3D bergerak dari pengalaman menuju kendali
Kegagalan bentuk atau fluktuasi kualitas dalam pencetakan 3D bukanlah hal yang jarang, tetapi yang benar-benar penting adalah apakah sumber cacat dapat diidentifikasi dengan cepat dan mekanisme pencegahannya dapat dibangun. Warping, retak, delaminasi antar lapisan, lubang, partikel permukaan, penyimpangan dimensi, dan bekas penyangga semuanya dapat berasal dari material, model, peralatan, parameter, lingkungan, atau pascaproses. lantu3D memasukkan analisis cacat ke dalam manajemen siklus hidup proyek agar satu kali kegagalan dapat diubah menjadi pengalaman untuk pengiriman yang lebih stabil berikutnya.
Jika cacat hanya dianggap berasal dari “printer yang tidak stabil”, masalah biasanya tidak akan terselesaikan. Misalnya, deformasi yang tampak serupa bisa pada SLA terkait dengan penyusutan saat curing dan tata letak penyangga; pada SLS bisa berkaitan dengan kurva pendinginan dan penempatan komponen; pada FDM bisa dipengaruhi oleh daya rekat platform, tingkat pengisian, dan suhu lingkungan; sedangkan pada SLM logam dapat melibatkan tegangan sisa dan strategi pemindaian. Analisis cacat perlu dilakukan bertahap berdasarkan rantai bukti.
1. Cacat umum dan penyebab tipikal
Warping umumnya terkait dengan penyusutan material, gradien termal, dan penyangga yang tidak memadai. Jika material ABS pada FDM mengalami fluktuasi suhu lingkungan yang besar, area sudut mudah terangkat; jika komponen nilon SLS didinginkan terlalu cepat, struktur pelat besar dapat mengalami pembengkokan ringan; jika komponen logam berbentuk panjang tidak memiliki penyangga dan perlakuan panas yang tepat, akan muncul pergeseran referensi. Retak dan delaminasi antar lapisan lebih sering berkaitan dengan ikatan antar lapisan, arah pencetakan, dan jalur beban.
Cacat permukaan mencakup garis lapisan, partikel, bekas penyangga, aliran cat yang menetes, dan sisa bubuk. Pada komponen SLA, titik penyangga yang terlalu rapat akan menambah pekerjaan finishing, sedangkan penyangga yang terlalu sedikit dapat menyebabkan deformasi lokal; pada komponen SLS, permukaan secara alami memiliki tekstur partikel bubuk sehingga perlu diperbaiki melalui sandblasting atau tumbling; pada cetak logam, kekasaran permukaan biasanya lebih tinggi, dan bila diperlukan untuk penyegelan atau pasangan geser, umumnya perlu dilakukan machining atau pemolesan.
2. Logika penelusuran penyimpangan dimensi
Penyimpangan dimensi harus dibedakan terlebih dahulu antara penyimpangan skala keseluruhan, penyimpangan deformasi lokal, dan penyimpangan yang ditimbulkan oleh pascaproses. Penyimpangan keseluruhan dapat berasal dari kalibrasi peralatan, kompensasi penyusutan material, atau parameter slicing; penyimpangan lokal dapat berkaitan dengan penyangga, arah penempatan, dan konsentrasi panas; sedangkan penyimpangan pascaproses sering muncul akibat pengamplasan, pelapisan cat, perlakuan panas, dan pemasangan insert. Mengukur hanya satu titik dimensi tidak cukup untuk menjelaskan masalah; perlu memilih lubang kunci, bidang referensi, dinding tipis, dan area bentang panjang untuk dibandingkan.
Disarankan untuk membuat tabel pencatatan “dimensi model — dimensi setelah dicetak — dimensi setelah pascaproses”. Jika penyimpangan sudah muncul setelah pencetakan, fokus pemeriksaan ada pada proses dan peralatan; jika penyimpangan baru muncul setelah pascaproses, fokusnya pada ketebalan cat, jumlah material yang diamplas, atau deformasi akibat perlakuan panas. Untuk komponen perakitan, feeler gauge, jangka sorong, CMM, atau pemindaian 3D dapat digunakan untuk verifikasi, tergantung tingkat akurasi yang dibutuhkan proyek.
3. Dari cacat menuju tindakan korektif
Tindakan korektif harus mencakup penanganan sementara dan pencegahan jangka panjang. Penanganan sementara digunakan untuk menyelamatkan pengiriman saat ini, misalnya menambal area lokal, mengecat ulang, memperbesar lubang, memperbaiki insert, atau mencetak ulang komponen kunci. Pencegahan jangka panjang memerlukan modifikasi model, penyesuaian arah penempatan, optimasi penyangga, perubahan material, pembaruan parameter, atau penambahan inspeksi antara. Untuk cacat yang berulang, proyek harus membangun basis pengetahuan, bukan bergantung pada ingatan satu insinyur saja.
Misalnya, sebuah rumah tipis yang berulang kali mengalami deformasi sudut dapat ditangani dalam tiga lapisan: pada tingkat desain, tambahkan fillet dan penguat lokal; pada tingkat proses, ubah arah penempatan dan tambahkan penyangga; pada tingkat inspeksi, ukur jarak tepi kritis sebelum dan sesudah pelepasan penyangga. Melalui kontrol berlapis seperti ini, tingkat cacat biasanya lebih mudah turun dibandingkan hanya dengan meningkatkan presisi printer.
4. Transparansi risiko dalam komunikasi dengan pelanggan
Analisis cacat bukan hanya alat kualitas internal, tetapi juga alat komunikasi dengan pelanggan. Untuk sampel R&D, cacat ringan mungkin tidak memengaruhi tujuan validasi; untuk komponen display, cacat permukaan kecil pun bisa tidak dapat diterima; untuk komponen fungsional, tampilan yang baik tidak otomatis berarti kekuatan yang andal. Karena itu, sebelum pengiriman harus ditetapkan kriteria penerimaan: dimensi mana yang kritis, permukaan mana yang merupakan area tampilan kelas A, dan area mana yang boleh memiliki bekas penyangga atau tekstur bubuk.
lantu3D menyarankan agar proyek yang kompleks menyertakan penjelasan risiko dan rekomendasi verifikasi, misalnya dengan membuat sampel kecil, potongan penampang lokal, atau kupon uji material terlebih dahulu. Dengan cara ini, risiko keputusan pelanggan dapat dikurangi dan masalah tidak menumpuk lalu baru muncul pada tahap pengiriman akhir.
Kesimpulan
Nilai analisis cacat terletak pada pembangunan siklus perbaikan yang dapat dilacak, diverifikasi, dan digunakan kembali. Dengan menghubungkan material, model, proses, peralatan, pascaproses, dan inspeksi, lantu3D dapat membantu pelanggan bergerak dari pembuatan satu sampel menuju pengiriman rekayasa yang lebih stabil. Cacat mungkin tidak bisa dihilangkan sepenuhnya, tetapi dapat diidentifikasi, dikendalikan, dan diubah menjadi kepastian untuk proyek berikutnya.
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.