
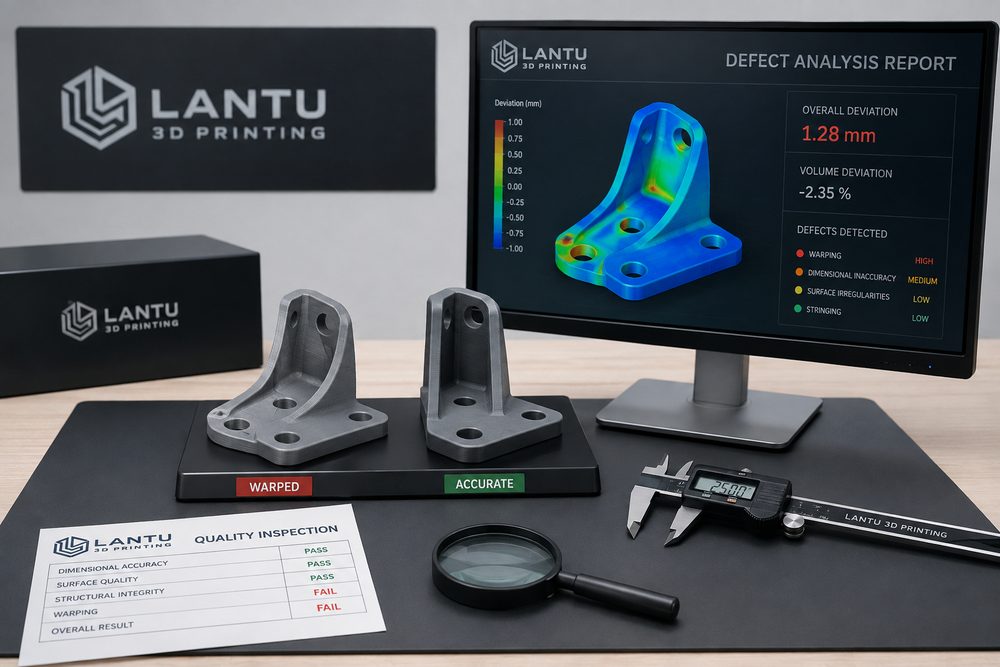
परिचय: दोष विश्लेषण 3D प्रिंटिंग को अनुभव से नियंत्रित प्रक्रिया बनाता है
3D प्रिंटिंग में निर्माण विफलता या गुणवत्ता में उतार-चढ़ाव असामान्य नहीं है, लेकिन असली महत्व इस बात का है कि क्या आप दोष के स्रोत की जल्दी पहचान कर सकते हैं और रोकथाम की व्यवस्था बना सकते हैं। वॉरपिंग, दरारें, परतों के बीच अलगाव, छिद्र, सतह पर कण, आयामी विचलन और सपोर्ट के निशान सभी सामग्री, मॉडल, उपकरण, पैरामीटर, परिवेश या पोस्ट-प्रोसेसिंग से उत्पन्न हो सकते हैं। ब्लूप्रिंट त्रि-आयामी परियोजना डिलीवरी में दोष विश्लेषण को जीवनचक्र प्रबंधन में शामिल करता है, ताकि एक असफलता को आगे की स्थिर डिलीवरी के अनुभव में बदला जा सके।
यदि दोष को केवल “प्रिंटर अस्थिर है” कहकर समझा जाए, तो अक्सर समस्या हल नहीं होती। उदाहरण के लिए, एक ही विकृति SLA में क्योरिंग श्रिंकज और सपोर्ट लेआउट से जुड़ी हो सकती है, SLS में कूलिंग कर्व और पार्ट प्लेसमेंट से, FDM में प्लेट एडहेज़न, इन्फिल प्रतिशत और परिवेश तापमान से, जबकि मेटल SLM में अवशिष्ट तनाव और स्कैनिंग रणनीति शामिल हो सकती है। दोष विश्लेषण के लिए प्रमाण-श्रृंखला के आधार पर चरणबद्ध जांच आवश्यक है।
1. सामान्य दोष और उनके विशिष्ट कारण
वॉरपिंग आमतौर पर सामग्री के सिकुड़ने, तापीय ढाल और अपर्याप्त सपोर्ट से जुड़ा होता है। यदि FDM में ABS सामग्री के लिए परिवेश तापमान में उतार-चढ़ाव अधिक हो, तो किनारे ऊपर उठने लगते हैं; SLS नायलॉन भागों में यदि ठंडा होना बहुत तेज हो, तो बड़े सपाट हिस्सों में हल्का मोड़ आ सकता है; और मेटल भागों की लंबी संरचनाओं में यदि उचित सपोर्ट और हीट ट्रीटमेंट न हो, तो आधार-रेखा में विचलन आ सकता है। दरारें और परतों के बीच अलगाव अक्सर परत-से-परत बंधन, प्रिंट दिशा और लोड पाथ से संबंधित होते हैं।
सतही दोषों में लेयर लाइन्स, कण, सपोर्ट के निशान, कोटिंग के बहाव के दाग और पाउडर अवशेष शामिल हैं। SLA भागों में यदि सपोर्ट पॉइंट बहुत घने हों, तो फिनिशिंग का काम बढ़ जाता है; यदि बहुत कम हों, तो स्थानीय विकृति हो सकती है। SLS भागों की सतह में स्वाभाविक रूप से पाउडर जैसी खुरदरापन होती है, जिसे सैंडब्लास्टिंग या टम्बलिंग से सुधारा जा सकता है। मेटल प्रिंटिंग की सतह खुरदरापन अपेक्षाकृत अधिक होती है, और यदि सीलिंग या स्लाइडिंग फिट की आवश्यकता हो, तो आमतौर पर मशीनिंग या पॉलिशिंग करनी पड़ती है।
2. आयामी विचलन की जांच की तर्क-प्रणाली
आयामी विचलन की जांच करते समय पहले यह अलग करना चाहिए कि समस्या कुल स्केलिंग विचलन है, स्थानीय विकृति है या पोस्ट-प्रोसेसिंग से आया विचलन। कुल विचलन उपकरण कैलिब्रेशन, सामग्री संकोचन क्षतिपूर्ति या स्लाइसिंग पैरामीटर से आ सकता है; स्थानीय विचलन सपोर्ट, प्लेसमेंट दिशा और तापीय संकेन्द्रण से जुड़ा हो सकता है; जबकि पोस्ट-प्रोसेसिंग विचलन अक्सर सैंडिंग, स्प्रे कोटिंग, हीट ट्रीटमेंट और इंसर्ट इंस्टॉलेशन से उत्पन्न होता है। केवल एक माप बिंदु देखने से समस्या स्पष्ट नहीं होती; महत्वपूर्ण छिद्रों, रेफरेंस सतहों, पतली दीवारों और लंबे स्पैन वाले क्षेत्रों की तुलना करनी चाहिए।
यह सलाह दी जाती है कि “मॉडल आयाम — प्रिंट के बाद आयाम — पोस्ट-प्रोसेसिंग के बाद आयाम” का रिकॉर्ड रखा जाए। यदि प्रिंट के बाद ही आयाम गलत हैं, तो प्रक्रिया और उपकरण की जांच प्राथमिक होनी चाहिए; यदि पोस्ट-प्रोसेसिंग के बाद विचलन आता है, तो कोटिंग की मोटाई, सैंडिंग की मात्रा या हीट ट्रीटमेंट से होने वाली विकृति की जांच करनी चाहिए। असेंबली भागों के लिए, फीलर गेज, कैलिपर, CMM या 3D स्कैनिंग से पुनः सत्यापन किया जा सकता है, और परियोजना की सटीकता आवश्यकताओं के अनुसार उपयुक्त निरीक्षण विधि चुनी जानी चाहिए।
3. दोष से सुधारात्मक उपाय तक
दोष सुधार में तात्कालिक उपचार और दीर्घकालिक रोकथाम दोनों शामिल होने चाहिए। तात्कालिक उपचार का उद्देश्य वर्तमान डिलीवरी को बचाना होता है, जैसे स्थानीय भराई, पुनः स्प्रे कोटिंग, छेद का पुनः विस्तार, इंसर्ट मरम्मत या प्रमुख भाग का पुनः प्रिंट। दीर्घकालिक रोकथाम के लिए मॉडल संशोधन, प्लेसमेंट दिशा समायोजन, सपोर्ट अनुकूलन, सामग्री परिवर्तन, पैरामीटर अपडेट या मध्यवर्ती निरीक्षण जोड़ना आवश्यक है। जो दोष बार-बार आते हैं, उनके लिए परियोजना ज्ञान-आधार बनाना चाहिए; केवल किसी एक इंजीनियर की स्मृति पर निर्भर नहीं रहना चाहिए।
उदाहरण के लिए, यदि किसी प्रकार के पतले शेल में बार-बार किनारों पर विकृति आती है, तो उपाय तीन स्तरों पर तय किए जा सकते हैं: डिज़ाइन स्तर पर गोल किनारे और स्थानीय रिइन्फोर्समेंट रिब जोड़ना; प्रक्रिया स्तर पर प्लेसमेंट दिशा बदलना और सपोर्ट बढ़ाना; और निरीक्षण स्तर पर सपोर्ट हटाने से पहले और बाद में महत्वपूर्ण किनारों की अलग-अलग माप लेना। बहु-स्तरीय नियंत्रण से दोष दर केवल प्रिंटिंग सटीकता बढ़ाने की तुलना में अधिक आसानी से घटती है।
4. ग्राहक संचार में जोखिम की पारदर्शिता
दोष विश्लेषण केवल आंतरिक गुणवत्ता उपकरण नहीं है, बल्कि ग्राहक संचार का साधन भी है। अनुसंधान नमूनों के लिए, कुछ हद तक दोष सत्यापन लक्ष्य को प्रभावित नहीं करते; डिस्प्ले भागों के लिए, हल्का सतही दोष भी अस्वीकार्य हो सकता है; और कार्यात्मक भागों के लिए, अच्छी उपस्थिति हमेशा पर्याप्त मजबूती का संकेत नहीं होती। इसलिए डिलीवरी से पहले स्वीकृति मानक स्पष्ट होने चाहिए: कौन से आयाम महत्वपूर्ण हैं, कौन सी सतहें A-ग्रेड दृश्य सतह हैं, और किन क्षेत्रों में सपोर्ट निशान या पाउडर बनावट स्वीकार्य है।
ब्लूप्रिंट त्रि-आयामी जटिल परियोजनाओं में जोखिम-सम्बंधी सूचना और सत्यापन सुझाव देने की सलाह देता है, जैसे पहले छोटे नमूने, आंशिक सेक्शन या सामग्री परीक्षण नमूने बनाना। इससे ग्राहक के निर्णय जोखिम कम होते हैं और अंतिम डिलीवरी के समय सभी समस्याओं के एक साथ सामने आने से बचाव होता है।
निष्कर्ष
दोष विश्लेषण का मूल्य एक ऐसा सुधारात्मक चक्र बनाना है जो ट्रेस किया जा सके, सत्यापित किया जा सके और पुनः उपयोग किया जा सके। सामग्री, मॉडल, प्रक्रिया, उपकरण, पोस्ट-प्रोसेसिंग और निरीक्षण को जोड़कर, ब्लूप्रिंट त्रि-आयामी ग्राहकों को एकल नमूना निर्माण से अधिक स्थिर इंजीनियरिंग डिलीवरी तक पहुँचाने में मदद कर सकता है। दोष पूरी तरह समाप्त नहीं हो सकते, लेकिन उन्हें पहचाना, नियंत्रित और अगले प्रोजेक्ट की निश्चितता में बदला जा सकता है।
मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।