
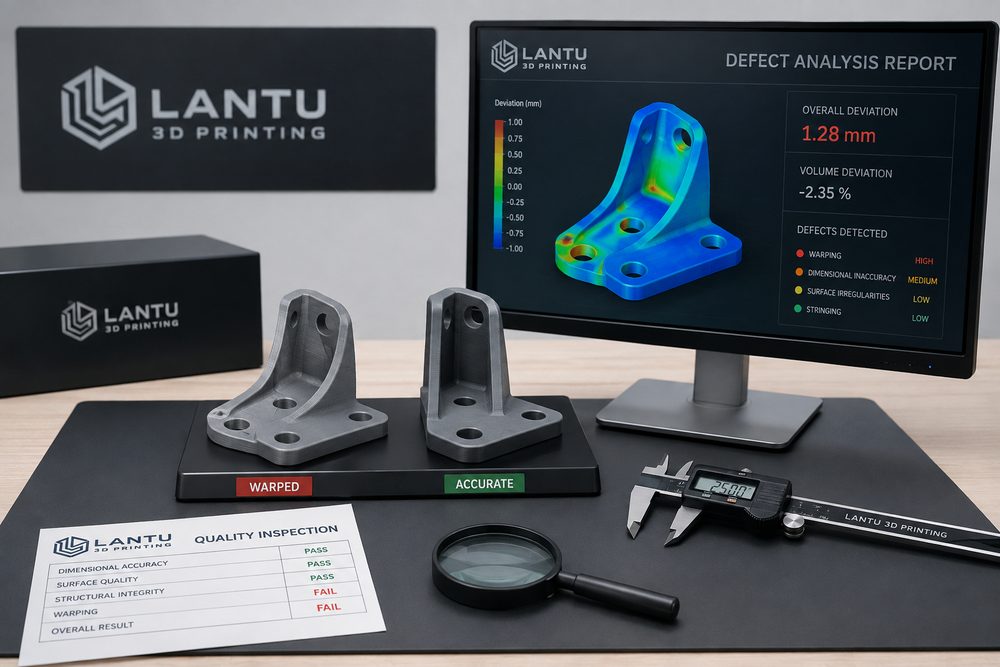
Introduction : l’analyse des défauts fait passer l’impression 3D de l’expérience au pilotage maîtrisé
Les échecs de fabrication ou les variations de qualité en impression 3D ne sont pas rares, mais l’essentiel est de pouvoir identifier rapidement l’origine du défaut et mettre en place un mécanisme de prévention. Le gauchissement, les fissures, la délamination entre couches, les porosités, les particules de surface, les écarts dimensionnels et les marques de support peuvent tous provenir des matériaux, du modèle, de l’équipement, des paramètres, de l’environnement ou du post-traitement. lantu3D intègre l’analyse des défauts dans la gestion du cycle de vie des projets afin de transformer un échec ponctuel en expérience utile pour des livraisons plus stables par la suite.
Si l’on attribue simplement le défaut à une « instabilité de l’imprimante », le problème reste souvent sans solution. Par exemple, une déformation peut être liée à un retrait de polymérisation et à l’agencement des supports en SLA, à la courbe de refroidissement et au positionnement des pièces en SLS, à l’adhérence au plateau, au taux de remplissage et à la température ambiante en FDM, tandis qu’en SLM métal elle peut impliquer des contraintes résiduelles et la stratégie de balayage. L’analyse des défauts doit donc suivre une chaîne de preuves et procéder par étapes.
I. Défauts courants et causes typiques
Le gauchissement est généralement associé au retrait du matériau, aux gradients thermiques et à un soutien insuffisant. Si l’ABS imprimé en FDM subit de fortes variations de température ambiante, les angles ont tendance à se relever ; si une pièce en nylon SLS refroidit trop vite, une grande plaque peut présenter une légère courbure ; si une pièce métallique en forme de barre n’est pas correctement soutenue et traitée thermiquement, un décalage de référence peut apparaître. Les fissures et la délamination entre couches sont souvent liées à l’adhérence inter-couches, à l’orientation d’impression et au chemin des charges.
Les défauts de surface comprennent les lignes de couche, les particules, les cicatrices laissées par les supports, les coulures de peinture et les résidus de poudre. Des points d’appui trop nombreux sur une pièce SLA augmentent le travail de finition, tandis qu’un soutien insuffisant peut provoquer des déformations locales ; les pièces SLS présentent naturellement un aspect granuleux dû à la poudre, qui peut être amélioré par sablage ou tribofinition ; les surfaces issues de l’impression métallique sont plus rugueuses et, si l’on exige une étanchéité ou un ajustement glissant, un usinage ou un polissage est généralement nécessaire.
II. Logique d’analyse des écarts dimensionnels
L’analyse des écarts dimensionnels doit d’abord distinguer les dérives globales de mise à l’échelle, les écarts locaux dus à la déformation et les variations introduites par le post-traitement. Les écarts globaux peuvent venir de l’étalonnage de la machine, de la compensation du retrait matière ou des paramètres de tranchage ; les écarts locaux sont souvent liés aux supports, à l’orientation de la pièce et aux concentrations thermiques ; les écarts après fabrication apparaissent fréquemment lors du ponçage, de la peinture, du traitement thermique ou de l’installation d’inserts. Mesurer un seul point dimensionnel ne suffit pas : il faut comparer les alésages critiques, les surfaces de référence, les parois fines et les longues portées.
Il est recommandé de tenir un tableau de suivi « dimensions du modèle — dimensions après impression — dimensions après post-traitement ». Si l’écart apparaît dès la sortie d’impression, il faut se concentrer sur le procédé et l’équipement ; s’il n’apparaît qu’après le post-traitement, il faut examiner l’épaisseur de peinture, la quantité de matière retirée au ponçage ou les déformations liées au traitement thermique. Pour les pièces d’assemblage, on peut utiliser des piges, un pied à coulisse, une machine à mesurer tridimensionnelle ou un scanner 3D, en choisissant la méthode de contrôle selon le niveau de précision requis par le projet.
III. Du défaut aux actions correctives
La correction des défauts doit inclure à la fois des mesures immédiates et une prévention à long terme. Le traitement temporaire sert à sauver une livraison en cours, par exemple par un rebouchage local, une nouvelle peinture, un réalésage, la réparation d’un insert ou la réimpression d’une pièce critique. La prévention durable exige de modifier le modèle, d’ajuster l’orientation, d’optimiser les supports, de changer de matériau, de mettre à jour les paramètres ou d’ajouter des contrôles intermédiaires. Lorsqu’un défaut revient de manière répétée, il faut constituer une base de connaissances projet plutôt que de dépendre de la mémoire d’un seul ingénieur.
Par exemple, si un boîtier à paroi mince présente à plusieurs reprises une déformation sur les bords, les mesures peuvent être organisées en trois niveaux : au niveau de la conception, ajouter des congés et des nervures de renfort locales ; au niveau du procédé, changer l’orientation de la pièce et renforcer les supports ; au niveau du contrôle, mesurer les cotes critiques avant et après retrait des supports. Grâce à ce contrôle multicouche, le taux de défauts baisse généralement plus facilement qu’en se contentant d’augmenter la précision d’impression.
IV. Transparence des risques dans la communication client
L’analyse des défauts n’est pas seulement un outil interne de qualité, c’est aussi un outil de communication avec le client. Pour des prototypes de R&D, un défaut modéré peut ne pas nuire à l’objectif de validation ; pour des pièces de présentation, un léger défaut de surface peut être inacceptable ; pour des pièces fonctionnelles, un bel aspect extérieur ne garantit pas une résistance fiable. Avant la livraison, il faut donc définir clairement les critères d’acceptation : quelles dimensions sont critiques, quelles surfaces sont des faces d’aspect A, et quelles zones peuvent tolérer des traces de support ou une texture de poudre.
lantu3D recommande, sur les projets complexes, de fournir une note de risque et des recommandations de validation, par exemple en réalisant d’abord un échantillon, une coupe locale ou une éprouvette matière. Cela réduit le risque de décision pour le client et évite que tous les problèmes n’apparaissent seulement au moment de la livraison finale.
Conclusion
La valeur de l’analyse des défauts réside dans la mise en place d’une boucle d’amélioration traçable, vérifiable et réutilisable. En reliant matériaux, modèle, procédé, équipement, post-traitement et contrôle, lantu3D aide ses clients à passer d’une simple fabrication d’échantillons à une livraison technique plus stable. Les défauts ne disparaissent jamais totalement, mais ils peuvent être identifiés, maîtrisés et transformés en certitudes pour les projets suivants.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.