
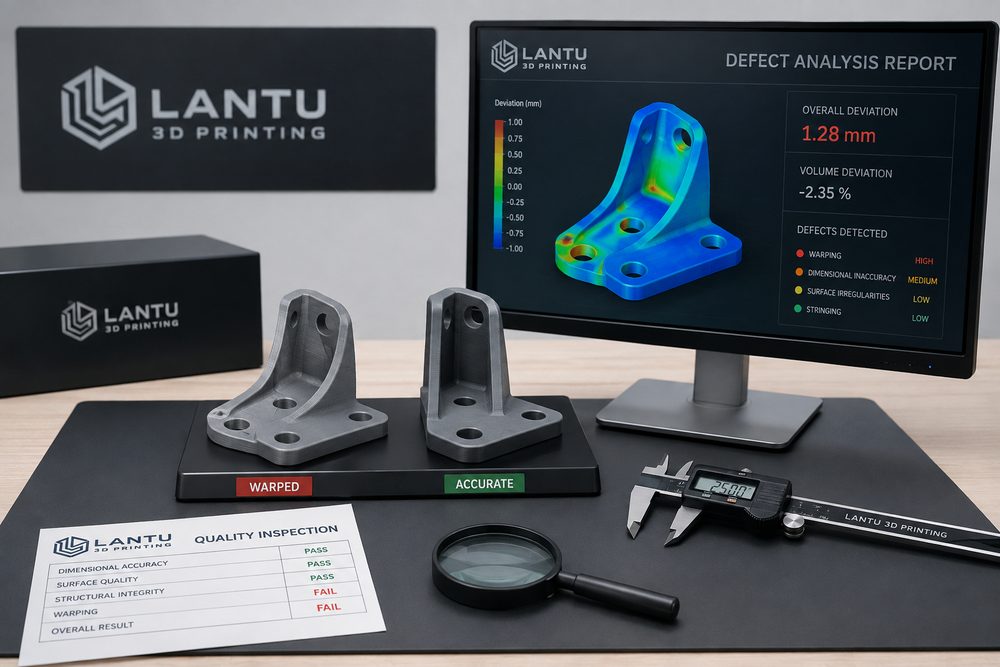
Introducción: el análisis de defectos lleva la impresión 3D de la experiencia al control
Los fallos de conformado o las fluctuaciones de calidad en la impresión 3D no son algo raro, pero lo realmente importante es poder identificar con rapidez el origen del defecto y establecer un mecanismo de prevención. El alabeo, las grietas, la delaminación entre capas, los poros, las partículas superficiales, las desviaciones dimensionales y las marcas de soportes pueden provenir del material, del modelo, del equipo, de los parámetros, del entorno o del posprocesado. Blauprint 3D integra el análisis de defectos en la gestión del ciclo de vida de los proyectos para convertir un fallo puntual en experiencia útil para entregas futuras más estables.
Si se atribuye el defecto únicamente a que “la impresora es inestable”, normalmente no se resuelve el problema. Por ejemplo, si la deformación es la misma, en SLA puede estar relacionada con la contracción de curado y la disposición de soportes; en SLS, con la curva de enfriamiento y la colocación de las piezas; en FDM, con la adhesión a la plataforma, la tasa de relleno y la temperatura ambiental; y en metal SLM, puede implicar tensiones residuales y la estrategia de escaneado. El análisis de defectos requiere una revisión progresiva basada en la cadena de evidencia.
1. Defectos comunes y causas típicas
El alabeo suele estar relacionado con la contracción del material, los gradientes térmicos y la falta de soporte. Si el ABS en FDM presenta grandes variaciones de temperatura ambiente, es fácil que las esquinas se levanten; si una pieza de nailon en SLS se enfría demasiado rápido, una estructura de gran superficie plana puede curvarse ligeramente; y si una pieza metálica alargada no cuenta con soportes adecuados ni tratamiento térmico, también puede producirse un desplazamiento de referencia. Las grietas y la delaminación entre capas suelen estar más vinculadas con la unión entre capas, la orientación de impresión y la trayectoria de carga.
Los defectos superficiales incluyen marcas de capa, partículas, cicatrices de soportes, escurridos de pintura y residuos de polvo. En piezas SLA, una densidad excesiva de puntos de soporte aumenta el trabajo de acabado, mientras que un número insuficiente puede provocar deformaciones locales; en piezas SLS, la superficie presenta de forma natural una textura granulada que puede mejorar mediante arenado o pulido por vibración; y en impresión metálica, la rugosidad superficial es mayor, por lo que si se requiere estanqueidad o ajuste deslizante, normalmente es necesario mecanizado o pulido.
2. Lógica para diagnosticar desviaciones dimensionales
Las desviaciones dimensionales deben distinguir primero entre desviación global de escala, desviación por deformación localizada y desviación introducida por el posprocesado. La desviación global puede deberse a la calibración del equipo, a la compensación de contracción del material o a los parámetros de laminado; la desviación local puede estar relacionada con los soportes, la orientación de colocación y la concentración de calor; y la desviación del posprocesado suele aparecer en el lijado, la pintura, el tratamiento térmico y la instalación de insertos. Medir un solo punto dimensional no basta para explicar el problema; conviene comparar orificios clave, planos de referencia, paredes delgadas y zonas de gran luz.
Se recomienda crear una tabla de registro con “dimensión del modelo — dimensión tras la impresión — dimensión tras el posprocesado”. Si la desviación ya aparece después de imprimir, la prioridad es revisar el proceso y el equipo; si la desviación surge solo tras el posprocesado, hay que centrar la revisión en el espesor de pintura, el volumen lijado o la deformación por tratamiento térmico. Para piezas ensambladas, pueden usarse calibres pasa/no pasa, pie de rey, máquinas de medición por coordenadas o escaneo 3D para la verificación, eligiendo el método de inspección según la precisión requerida por el proyecto.
3. De los defectos a las medidas correctivas
La corrección de defectos debe incluir una solución temporal y una prevención a largo plazo. La solución temporal sirve para salvar la entrega actual, por ejemplo con relleno local, repintado, aumento de diámetros, reparación con insertos o reimpresión de piezas clave. La prevención a largo plazo requiere modificar el modelo, ajustar la orientación de colocación, optimizar los soportes, cambiar de material, actualizar parámetros o añadir inspecciones intermedias. Cuando un defecto se repite, debe convertirse en conocimiento del proyecto y no depender de la memoria de un solo ingeniero.
Por ejemplo, si una carcasa de pared delgada presenta repetidamente deformación en las esquinas, las medidas pueden dividirse en tres niveles: a nivel de diseño, añadir radios y refuerzos locales; a nivel de proceso, cambiar la orientación de colocación y aumentar los soportes; y a nivel de inspección, medir las distancias clave antes y después de retirar los soportes. Con este control multinivel, la tasa de defectos suele reducirse con más facilidad que simplemente aumentando la precisión de impresión.
4. Transparencia del riesgo en la comunicación con el cliente
El análisis de defectos no solo es una herramienta interna de calidad, sino también una herramienta de comunicación con el cliente. Para muestras de I+D, defectos moderados pueden no afectar el objetivo de validación; para piezas de exhibición, incluso pequeñas imperfecciones superficiales pueden ser inaceptables; y para piezas funcionales, una buena apariencia no significa necesariamente que la resistencia sea fiable. Por ello, antes de la entrega deben definirse claramente los criterios de aceptación: qué dimensiones son críticas, qué superficies son de apariencia clase A y qué zonas pueden admitir marcas de soporte o textura de polvo.
Blauprint 3D recomienda proporcionar en proyectos complejos una explicación de riesgos y sugerencias de validación, por ejemplo, realizar primero una muestra pequeña, una sección parcial o probetas de material. Así se reduce el riesgo en la toma de decisiones del cliente y se evita que todos los problemas aparezcan solo al final de la entrega.
Conclusión
El valor del análisis de defectos reside en crear un ciclo de mejora trazable, verificable y reutilizable. Al conectar material, modelo, proceso, equipo, posprocesado e inspección, Blauprint 3D puede ayudar a los clientes a pasar de la fabricación de una muestra puntual a una entrega técnica más estable. Los defectos no pueden desaparecer por completo, pero sí pueden identificarse, controlarse y transformarse en determinación para el siguiente proyecto.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.