
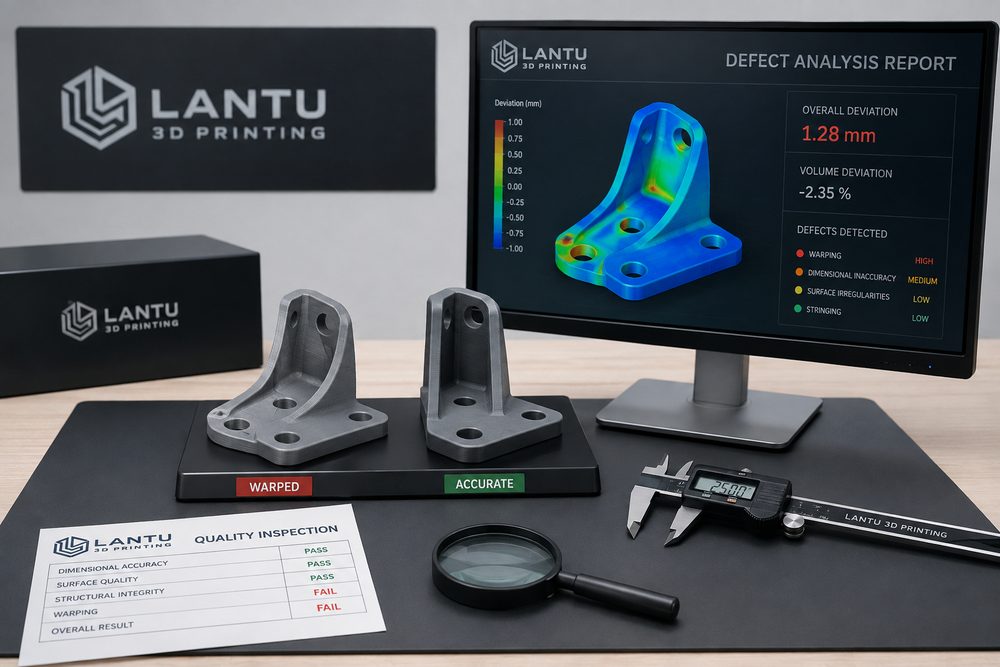
Giới thiệu: Phân tích lỗi giúp in 3D từ kinh nghiệm trở thành quy trình có thể kiểm soát
Việc tạo hình thất bại hoặc chất lượng dao động trong in 3D không phải là chuyện hiếm, nhưng điều quan trọng là có thể nhanh chóng xác định nguồn gốc lỗi và thiết lập cơ chế phòng ngừa. Cong vênh, nứt, tách lớp, lỗ rỗng, hạt bề mặt, sai lệch kích thước và vết đỡ đều có thể xuất phát từ vật liệu, mô hình, thiết bị, tham số, môi trường hoặc hậu xử lý. Trong các dự án bàn giao, Bản Đồ 3D đưa phân tích lỗi vào quản lý vòng đời để biến một lần thất bại thành kinh nghiệm cho các lần giao hàng ổn định sau này.
Nếu chỉ quy lỗi cho việc máy in không ổn định, vấn đề thường không được giải quyết triệt để. Ví dụ, cùng là biến dạng nhưng trong SLA có thể liên quan đến co ngót khi đóng rắn và bố trí đỡ; trong SLS có thể liên quan đến đường cong làm nguội và cách sắp xếp chi tiết; trong FDM có thể liên quan đến độ bám bàn in, tỷ lệ điền đầy và nhiệt độ môi trường; còn với SLM kim loại có thể liên quan đến ứng suất dư và chiến lược quét. Phân tích lỗi cần được thực hiện theo từng bước dựa trên chuỗi chứng cứ.
Một, các lỗi thường gặp và nguyên nhân điển hình
Cong vênh thường liên quan đến co ngót vật liệu, chênh lệch nhiệt và thiếu hỗ trợ. Với vật liệu ABS trong FDM, nếu nhiệt độ môi trường dao động lớn, các góc cạnh dễ bị nhấc lên; với chi tiết nylon SLS, nếu làm nguội quá nhanh, cấu trúc bản lớn có thể bị cong nhẹ; với chi tiết kim loại dạng dài, nếu không có hệ thống đỡ hợp lý và xử lý nhiệt phù hợp, cũng có thể phát sinh lệch chuẩn.
Nứt và tách lớp thường liên quan đến độ kết dính giữa các lớp, hướng in và đường truyền tải trọng.
Lỗi bề mặt bao gồm vân lớp, hạt bám, vết đỡ, chảy sơn và cặn bột chưa làm sạch. Chi tiết SLA có quá nhiều điểm đỡ sẽ làm tăng khối lượng hoàn thiện; ngược lại, quá ít điểm đỡ có thể gây biến dạng cục bộ. Bề mặt chi tiết SLS thường có cảm giác hạt do bột vật liệu, cần được cải thiện bằng phun cát hoặc đánh bóng quay. Bề mặt in kim loại thường có độ nhám cao, nếu yêu cầu kín khít hoặc lắp ghép trượt thì thường phải gia công cơ khí hoặc đánh bóng.
Hai, logic truy vết sai lệch kích thước
Sai lệch kích thước nên được phân biệt giữa sai lệch tỷ lệ tổng thể, sai lệch biến dạng cục bộ và sai lệch do hậu xử lý gây ra. Sai lệch tổng thể có thể đến từ hiệu chuẩn thiết bị, bù co ngót vật liệu hoặc tham số cắt lát; sai lệch cục bộ có thể liên quan đến hỗ trợ, hướng đặt và tập trung nhiệt; sai lệch sau hậu xử lý thường gặp khi mài, sơn phủ, xử lý nhiệt và lắp chèn. Chỉ đo một điểm kích thước là chưa đủ để kết luận vấn đề, nên chọn các lỗ then chốt, mặt chuẩn, thành mỏng và vùng nhịp dài để so sánh.
Nên xây dựng bảng ghi nhận theo ba giai đoạn: kích thước mô hình, kích thước sau in và kích thước sau hậu xử lý. Nếu sai lệch đã xuất hiện ngay sau khi in, cần tập trung vào quy trình và thiết bị. Nếu chỉ sai lệch sau hậu xử lý, cần kiểm tra độ dày sơn, lượng mài bỏ hoặc biến dạng do xử lý nhiệt. Với chi tiết lắp ráp, có thể dùng dưỡng kiểm, thước cặp, máy đo tọa độ ba chiều hoặc quét 3D để đối chiếu, tùy theo yêu cầu độ chính xác của dự án.
Ba, từ lỗi đến biện pháp khắc phục
Khắc phục lỗi cần bao gồm xử lý tạm thời và phòng ngừa dài hạn. Xử lý tạm thời nhằm cứu vãn tiến độ bàn giao hiện tại, chẳng hạn trám cục bộ, sơn lại, doa rộng lỗ, sửa bằng insert hoặc in lại các chi tiết quan trọng. Phòng ngừa dài hạn thì cần chỉnh sửa mô hình, thay đổi hướng đặt, tối ưu hệ đỡ, đổi vật liệu, cập nhật tham số hoặc bổ sung kiểm tra trung gian. Với các lỗi lặp lại, cần hình thành cơ sở tri thức dự án thay vì chỉ dựa vào trí nhớ của một kỹ sư.
Ví dụ, một loại vỏ mỏng thường xuyên bị cong ở góc có thể được xử lý theo ba lớp: ở cấp thiết kế, tăng bo góc và thêm gân tăng cứng cục bộ; ở cấp công nghệ, thay đổi hướng đặt và tăng hệ đỡ; ở cấp kiểm tra, đo các cạnh chuẩn trước và sau khi tháo đỡ. Thông qua kiểm soát nhiều lớp, tỷ lệ lỗi thường giảm hiệu quả hơn so với việc chỉ nâng độ chính xác in lên.
Bốn, minh bạch rủi ro trong trao đổi với khách hàng
Phân tích lỗi không chỉ là công cụ chất lượng nội bộ mà còn là công cụ giao tiếp với khách hàng. Với mẫu R&D, một mức độ khuyết điểm nhất định có thể không ảnh hưởng đến mục tiêu xác minh; với mẫu trưng bày, một số lỗi bề mặt nhỏ cũng có thể không chấp nhận được; với chi tiết chức năng, vẻ ngoài tốt chưa chắc đã đồng nghĩa với độ bền đáng tin cậy. Vì vậy, trước khi bàn giao cần làm rõ tiêu chí nghiệm thu: kích thước nào là kích thước quan trọng, bề mặt nào là bề mặt ngoại quan cấp A, và vùng nào có thể chấp nhận vết đỡ hoặc vân bột.
Bản Đồ 3D khuyến nghị cung cấp thông tin rủi ro và đề xuất kiểm chứng trong các dự án phức tạp, chẳng hạn làm mẫu thử nhỏ trước, mẫu cắt cục bộ hoặc phiếu thử vật liệu. Cách làm này vừa giảm rủi ro ra quyết định cho khách hàng, vừa tránh việc dồn toàn bộ vấn đề đến tận mốc bàn giao cuối cùng mới phát hiện.
Kết luận
Giá trị của phân tích lỗi nằm ở việc xây dựng vòng lặp cải tiến có thể truy vết, có thể kiểm chứng và có thể tái sử dụng. Bằng cách liên kết vật liệu, mô hình, quy trình, thiết bị, hậu xử lý và kiểm tra, Bản Đồ 3D có thể giúp khách hàng đi từ việc tạo mẫu một lần sang bàn giao kỹ thuật ổn định hơn. Lỗi không thể biến mất hoàn toàn, nhưng có thể được nhận diện, kiểm soát và chuyển hóa thành tính chắc chắn cho dự án tiếp theo.
Gửi mô hình, bản vẽ, hình ảnh hoặc ghi chú bằng văn bản. Kỹ sư sẽ xem xét vật liệu, quy trình, hoàn thiện và giao hàng dựa trên sử dụng thực tế.