
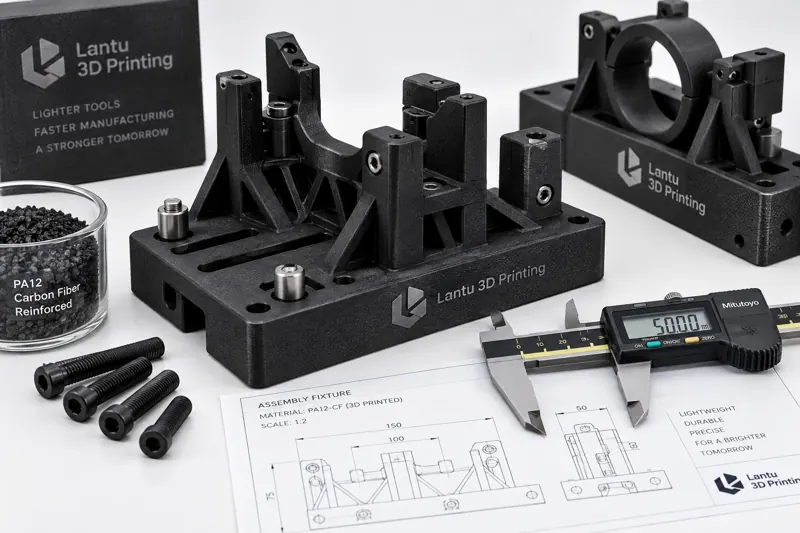
引言:夹具从金属加工转向增材制造的真实原因
在汽车线束装配、消费电子试产和医疗器械小批量验证中,夹具通常承担定位、限位、检测和防错功能。传统铝合金夹具强度高,但单件加工周期常见为5到10个工作日,设计变更后还需要重新编程、装夹和表面处理。对于每两周迭代一次的研发团队,夹具等待时间往往比打印零件本身更影响项目节奏。
复合材料3D打印的价值并不只是“便宜”,而是把夹具的设计、制造、验证和改版压缩成一个可快速闭环的工程流程。以PA12-CF、PA6-CF和高韧性光固化树脂为代表的材料,在正确设计下可实现30%到60%的减重,同时满足常规装配定位所需的刚度与耐磨要求。蓝图三维更关注从蓝图到实物交付的生命周期管理,因此会把材料、结构、检测和后续维护作为同一套方案评估。
一、材料选择:先定义载荷、温度和接触方式
夹具材料选择应从使用环境反推,而不是简单按价格排序。若夹具主要用于常温手工装配,SLS PA12通常足够,层厚0.10到0.15mm,表面略带粉感但韧性稳定。若夹具需要承受螺钉预紧、气缸压紧或重复插拔,碳纤维增强尼龙更适合,拉伸模量可明显高于普通尼龙,变形控制更好。若要求外观透明、短周期验证或复杂细节,工程光固化树脂可以提供更细腻的表面,但要注意长期紫外和冲击韧性。
温度是另一个关键边界。普通光敏树脂在60°C以上可能出现尺寸漂移,尼龙类材料吸湿后尺寸也可能变化0.2%到0.6%。对靠近热源的焊接辅助夹具,应优先评估耐热树脂、PA-CF或金属嵌件方案,并在设计评审中标注最高工作温度、连续暴露时间和冷却周期。材料不是孤立参数,而是与工艺方向、壁厚和后处理一起决定最终稳定性。
二、结构设计:用增材思维替代整块切削思维
将传统CNC夹具原样拿去打印,通常不会得到最佳结果。3D打印夹具应减少大面积实心块,采用肋板、蜂窝、局部加厚和金属嵌件组合。对于手持夹具,外壳壁厚可控制在2.0到3.0mm,承力孔位周围局部加厚到4.0mm以上,并加入圆角过渡,避免尖角产生应力集中。对需要重复定位的基准面,建议保留0.2到0.4mm加工余量,后续通过铣削或研磨获得更稳定的接触面。
螺纹连接不要完全依赖塑料自攻。批量使用超过200次的夹具,可采用热熔铜螺母、钢制衬套或压入式销套。定位销孔建议先打印小0.1到0.2mm,再通过铰孔保证公差。这样既利用打印实现复杂外形,又把高磨损、高精度区域交给成熟标准件,整体寿命会比纯打印结构更可控。
三、工艺窗口:方向、层厚和填充决定实际性能
夹具的薄弱方向往往来自打印层间。FDM碳纤维尼龙沿XY方向强度较好,但Z向层间强度较低,承受剥离载荷时必须调整摆放方向。SLS工艺各向异性较小,适合复杂夹具和多个零件嵌套生产,但孔位精度和表面粗糙度需要后续处理。光固化工艺细节好,但支撑接触面和二次固化条件会影响最终尺寸。
工艺参数应写入夹具交付文档。例如FDM PA-CF可采用0.2mm层高、40%到60%填充、4到6层外壁,关键承力面沿纤维铺放方向布置;SLS PA12可采用0.12mm层厚,打印后进行去粉、喷砂和染色;光固化树脂夹具应记录二次固化时间、温度和支撑去除位置。没有参数记录,后续复购就难以保证一致性。
四、后处理与检测:把“能用”变成“可交付”
夹具交付前应至少完成三类检查。第一是尺寸检查,对定位孔、限位边、安装基准和装配间隙使用卡尺、针规或三坐标抽检。第二是功能检查,在真实零件上连续试装20到50次,观察磨损、卡滞和定位重复性。第三是外观与安全检查,去除支撑残留、锐边和粉末,避免划伤客户产品或操作人员。
对于生产线使用的夹具,建议建立简单寿命台账:记录启用日期、使用班次、累计次数、清洁方式和异常情况。当定位偏差超过0.2mm或关键接触面出现明显磨损时,应评估维修或重印。3D打印的优势在于数字文件可追溯,夹具失效后能快速回到模型层面修正薄弱结构。
五、成本与业务价值:不要只比较单件报价
复合材料打印夹具的单件价格有时并不一定低于简单铝件,但综合价值通常来自交付速度、改版成本和库存压力。一个中等尺寸装配夹具如果CNC加工需要7天,打印加后处理可压缩到2到3天;如果研发阶段需要三次修改,打印方案只需调整模型和局部重新生产,而不必重复整套机加工准备。
对企业客户来说,更合理的评估方式是“项目总拥有成本”。其中包括设计沟通、制造周期、试装失败风险、备件库存、维护记录和下一代产品复用比例。蓝图三维在项目中会把夹具作为研发资产管理,而不是一次性耗材,从而帮助客户在快速迭代和稳定交付之间取得平衡。
总结
高性能复合材料3D打印夹具的成功,不取决于某一种材料是否“最强”,而取决于载荷边界、结构设计、工艺参数和检测标准是否闭环。通过局部增强、标准件嵌入、关键面后加工和寿命记录,打印夹具可以在研发试产和小批量制造中提供可靠、轻量、可快速迭代的解决方案。