
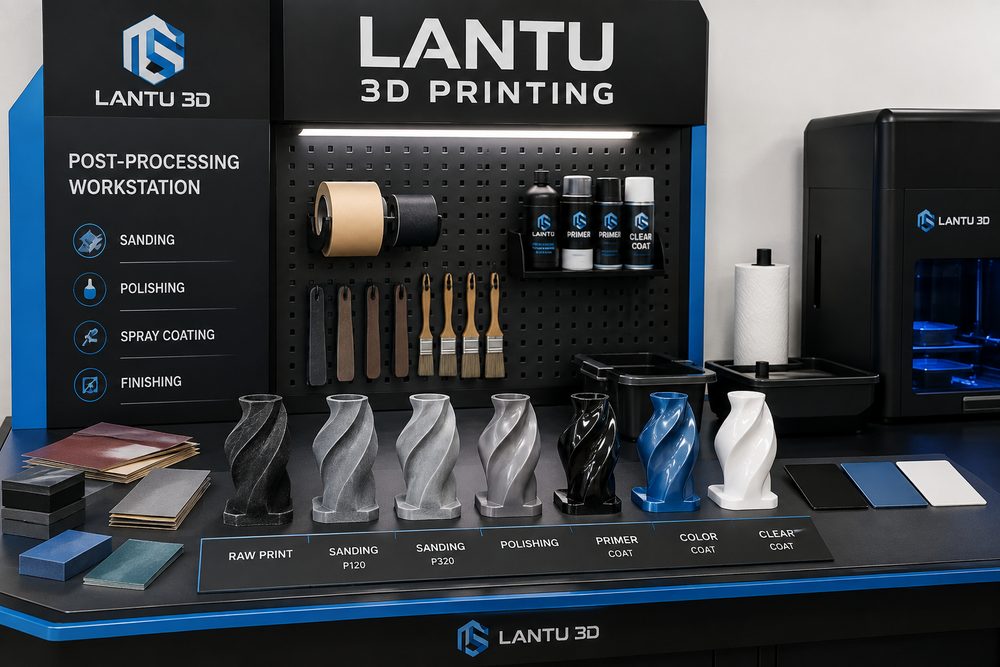
引言:从“能打印”到“可交付”的后处理门槛
在3D打印项目中,客户往往首先关注成型速度和材料价格,但真正影响交付质量的环节通常发生在打印完成之后。支撑去除、清粉、固化、热处理、打磨、喷砂、染色、喷涂和尺寸复检,会共同决定零件是否具备展示、装配或小批量使用价值。蓝图三维在项目管理中把后处理视为从数字模型走向实物交付的关键工序,而不是简单的“美化步骤”。
例如SLA光固化零件若二次固化不足,薄壁结构可能在后续一周内继续收缩;SLS尼龙件若清粉不彻底,孔道和卡扣位置会残留粉末并影响装配;金属SLM件若热处理曲线不稳定,内部残余应力可能导致加工基准偏移。对于有装配要求的样件,后处理方案需要在报价和设计评审阶段就被纳入,而不能等打印完成后临时补救。
一、常见后处理工艺的适用边界
SLA与DLP树脂件通常需要酒精清洗、二次UV固化、支撑点修整和表面喷涂。透明件还可能增加逐级砂纸打磨、清漆或抛光处理。SLS尼龙件常见流程是冷却、清粉、喷砂、染色和浸渗,若用于功能验证,需要重点检查孔径、卡扣弹性和螺纹嵌件区域。FDM件的层纹明显,适合通过粗磨、补土、底漆和喷漆提升外观,但对尺寸精度要求高的装配面应减少厚涂层。
金属打印后处理更接近工程制造流程,常包含去支撑、热处理、线切割、CNC精加工、喷砂、抛丸、阳极氧化或钝化。以钛合金Ti6Al4V为例,热处理温度、保温时间和冷却方式会影响组织稳定性;对于承力结构,还应保留关键批次记录和检测报告。不同材料的后处理并非越多越好,过度打磨可能破坏薄壁,过厚喷涂可能影响配合间隙。
二、后处理如何反向影响设计
后处理会占用空间、改变表面状态并带来尺寸变化,因此设计阶段必须预留工艺余量。需要喷涂的外观件,应在卡扣、转轴和装配槽位置预留0.1-0.3mm间隙;需要打磨的平面,应避免把关键定位筋设计得过薄;需要清粉的内腔,应设置足够的排粉孔并避免长距离盲孔。对于透明件,支撑点应尽量避开主视觉面,因为抛光很难完全消除深支撑痕。
蓝图三维在审查模型时通常会把后处理风险分为外观风险、装配风险和强度风险三类。外观风险关注喷涂均匀性、色差和层纹;装配风险关注涂层厚度、清粉残留和嵌件位置;强度风险关注热处理、支撑去除损伤和表面微裂纹。通过在模型确认前提出这些问题,能够减少返工和二次打印。
三、可落地的工艺控制方法
第一,建立样件级工艺卡,记录材料、层厚、打印方向、后处理步骤、关键参数和检验结果。第二,对关键尺寸使用打印前预测、后处理前测量、后处理后复测的三点控制,避免只看最终结果却无法追溯偏差来源。第三,对外观件制作小面积色板或纹理样,先确认客户接受标准,再进入整件喷涂。第四,对批量件设置首件确认,尤其是染色、喷涂和热处理批次。
在交付沟通中,应明确“打印原色件”“基础打磨件”“展示级喷涂件”“工程级加工件”的差异。不同等级对应不同成本、周期和验收标准。若客户仅需要结构验证,过高外观后处理会增加无效成本;若客户用于展会或投标展示,则表面细节、色彩和触感会直接影响专业形象。
四、质量检查与风险提示
后处理完成后应进行外观、尺寸和功能三类检查。外观检查包括色差、颗粒、流挂、划痕、支撑点残留;尺寸检查包括关键孔位、装配面、卡扣厚度和基准平面;功能检查包括插拔、转动、承载、密封或安装测试。对于需要长期使用的功能件,还应关注温湿度、紫外线、化学介质和反复加载带来的变化。
常见风险包括:树脂件过度固化导致脆化,尼龙件染色后尺寸略有变化,金属件去支撑时留下应力集中点,喷涂层遮盖了细小文字或纹理。有效的做法不是承诺“完全无风险”,而是把风险前置到设计和工艺评审中,用可验证的步骤降低不确定性。
总结
后处理决定了3D打印项目能否从成型件变成交付件。对于蓝图三维而言,后处理不是孤立工序,而是连接设计评审、材料选择、打印参数、质量检测和客户验收的生命周期管理环节。只有把后处理提前纳入方案,才能在成本、周期、外观和功能之间取得稳定平衡。