
引言:被忽视的隐形瓶颈
很多企业在引入3D打印后,把注意力集中在设备和工艺参数上,却忽略了真正制约交付稳定性的环节——材料库存与批次管理。一份现实数据:在按需制造场景中,因材料批次混乱、吸潮或过期导致的打印失败、返工和延期,往往占到非设备因素故障的30%以上。对于树脂、尼龙粉末、金属粉末等对环境敏感的材料,同一型号不同批次的熔融指数、粒度分布、含水率可能存在肉眼不可见的差异,直接传导到零件的尺寸精度、致密度和力学性能。蓝图三维将材料视为从蓝图到实物交付全链路中的核心资产,建立了覆盖入库、标称、环境控制、批次追溯与回收再利用的标准化管理体系。
一、为什么材料批次必须被当作变量来管理
3D打印不是"换卷即印"的传统加工。以SLS尼龙PA12为例,不同生产批次的粉末在粒度分布(典型D50约50–60μm)、松装密度(约0.45–0.55 g/cm³)、含水率(应低于0.2%)等参数上存在固有波动。若某批粉末含水率偏高,打印件易出现气泡、表面橘皮和层间结合下降;若粒度偏粗,则烧结颈形成不充分,致密度下降2%–5%,拉伸强度随之走低。
金属粉末更敏感。Ti6Al4V或AlSi10Mg的氧含量(通常要求低于0.1%)、卫星球比例、流动性(霍尔流速建议25–35 s/50g)会直接影响SLM熔池稳定性和最终致密度。因此,蓝图三维对每批来料执行到货检验(IQC)+ 小样打印验证双保险:先测粒度、流动性、含水/含氧,再用标准试样件验证力学性能,合格后才发放到生产批次。
二、入库标准化:给每袋材料一个"身份证"
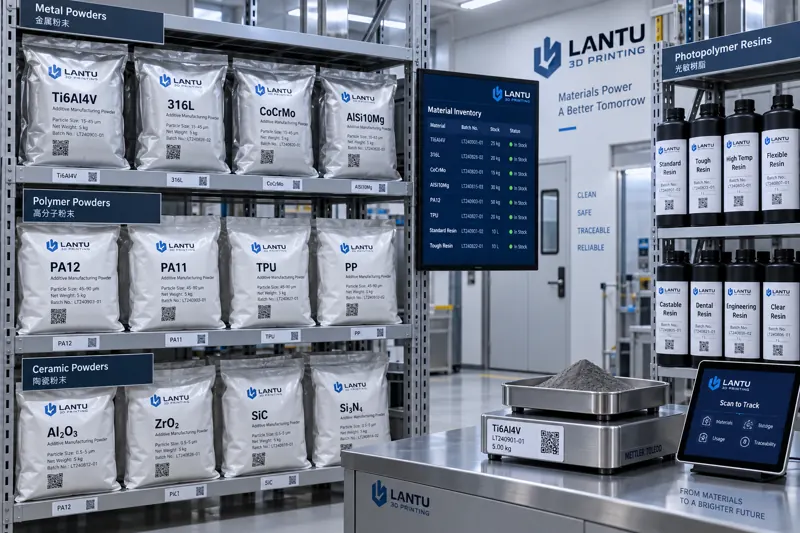
所有材料入库即建立数字档案,关键字段包括:物料编码、供应商批号、到货日期、关键物性检测值、推荐工艺窗口、有效期/复检周期、存放仓位与环境。系统生成唯一追溯码,扫码即可查看该批次的全部历史。这一步解决了三个常见问题:一是避免不同批次混用导致质量不可复现;二是失效期临近自动预警;三是客户指定材料时可实现"专批专用、全程可查"。
对环境敏感材料,入库后直接进入受控环境:尼龙粉末存放于相对湿度低于30%、温度18–25℃的干燥间;光固化树脂避光、恒温;金属粉末密封充惰性或干燥空气保存,防止氧化与吸潮。
三、环境控制与先进先出:把波动锁进最小范围
材料性能的稳定性,七分靠存储。蓝图三维对敏感材料实行FEFO(先到期先出)与先进先出结合的策略,配合温湿度连续监测与报警。SLS粉末在开包后若暴露在高湿环境,数小时内含水率即可翻倍,因此规定开包后未用完粉末须在30分钟内回封并放回干燥柜,单批开封使用周期设上限。
对于吸湿性强的PA12、TPU等,打印前执行强制烘干(如80℃×4–6小时)并现场测含水率,达标后方可上机。这一看似繁琐的动作,使因潮气导致的失败率下降了约40%。
四、批次追溯:从一件成品反查一袋粉
真正的可追溯,是"正向可追、反向可查"。蓝图三维的MES系统将每次打印任务绑定材料批号、设备编号、工艺参数版本、操作员与后处理记录。当某件零件在质检或客户端出现异常,可在数分钟内定位到对应的材料批次与同批生产的全部零件,实现精准召回或复检,而非整线停产。
这一能力对航空航天、医疗等强合规行业尤为关键。以航空发动机检修件为例,客户可凭零件序列号调取所用金属粉末批号的炉批证明、到货检测报告与小样性能数据,满足审核与认证要求。
五、回收与再利用:在质量红线内降本
3D打印的粉末并非一次性消耗。SLS未烧结粉末可回收掺配使用,蓝图的策略是建立回收粉掺混比例模型:根据回收粉的粒度偏移与热历史,设定新粉/回收粉配比(常见30%–50%回收粉上限),并每批次复测流动性与含水率。掺配比例过高会导致烧结致密度与强度下降,过低则浪费成本——平衡点由实测数据动态校准。
金属粉末的回收则更谨慎,通常仅限同牌号、同工艺窗口内闭环回收,并加强含氧与杂质监控,避免跨批污染。
六、蓝图三维的材料管理闭环
将上述环节整合,蓝图三维形成"入库检验—环境受控—批次绑定—过程追溯—回收校准"的材料生命周期闭环。它带来的直接价值是:零件质量的可复现性提升、因材料问题导致的返工率下降、交付周期更可预测,以及客户审计时完整可信的证据链。
七、给企业的材料管理建议清单
若您正在搭建或优化3D打印产线,建议从以下动作入手:①建立材料数字档案与唯一追溯码;②为敏感材料配置受控干燥存储;③强制执行到货检验与小样验证;④实行FEFO并监控开包时效;⑤打印任务与材料批号强绑定;⑥制定可回收粉掺混上限与复检规则。蓝图三维可基于您的材料体系与产量节奏,提供定制化的库存与批次管理方案。
总结
在从蓝图到实物交付的链路中,材料库存与批次管理是决定"能否稳定量产"的隐形地基。把材料当作必须被精确控制的变量,用标准化与数字化把它锁进最小波动范围,企业才能把3D打印从"能打样"真正推进到"可靠交付"。蓝图三维以全生命周期管理视角,让每一袋材料都可追溯、每一件成品都可复现。