
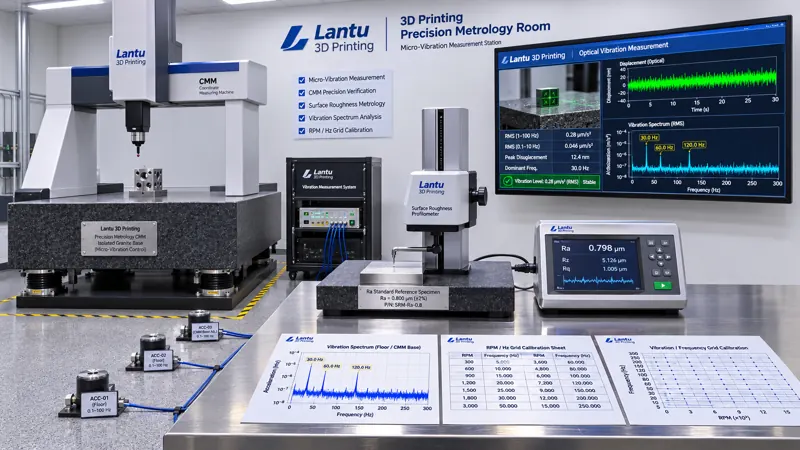
引言:同一台CMM,为什么上午合格下午复测就超差
在3D打印交付链上,尺寸争议常常不是零件变了,而是测量环境变了。一台坐标测量机(CMM)在上午测得的装配面平面度为0.06 mm,下午同一装夹姿态复测变成0.11 mm;粗糙度仪对同一抛光试块连续测五次,Ra读数在1.6 μm与2.4 μm之间跳变。若只归咎于量具漂移或操作员,往往会误判工艺能力。对随形冷却镶件、点阵薄壁件、多孔金属密封面这类增材零件,测量力小、采样密度高、特征尺度常落在几微米到几十微米,环境微振动会直接叠加进原始点云与轮廓曲线。
蓝图三维把从蓝图设计到实物交付视为一条可核查的生命周期链,检测数据就是这条链上的放行证据。本文讨论的不是设备怎么选、量具多久送检,而是精密检测区在检测发生的那一刻,地面与台面的振动状态凭什么允许这一份测量报告签字:把微振动当成可测状态量,给出测点、阈值、逐班点检、数据标记与复测触发规则。
一、先分清三层:设备地基、成型环境、检测微振动
既有工程文章里「振动」多出现在三个不同主语之下,必须拆开。第一层是设备安装与现场验收(SAT):10033要求到货前确认地基承载与场地条件,避免投产后精度漂移;10382的年度校准把地基沉降、周边振动源变化写进报告备注,作为误差来源提示。第二层是车间环境控制(8582):温湿度、洁净度、粉末吸湿服务于熔池稳定性,保护的是成型件。第三层才是本文对象:计量室或精密检测区的微振动状态,保护的是测量数据本身能否用来判定合格。
三者可能共用「地基」「振动」「环境」这些词,但决策对象不同:SAT回答设备能不能投产,校准回答机床轴准不准,环境控制回答粉末会不会吸湿,微振动控制回答这一份CMM点云、这一条粗糙度轮廓、这一组工业CT重建切片有没有被环境噪声污染。把第三层写成前两层的附属备注,等于放行判据缺了一环。
二、微振动影响增材件测量的四条链
其一是接触式轮廓测量。触针式粗糙度仪以2–5 μm针尖半径扫过表面,未抛光LPBF侧表面Ra常在8–20 μm,半熔颗粒与层纹谷底本就陡峭;台面0.1–0.5 Hz的低频摆动或20–80 Hz的常见厂房扰动会被记成轮廓起伏,使Ra、Rz系统性偏高。其二是CMM点云。气浮导轨对持续微振敏感,扫描模式下测头与工件相对位移会改变触发点坐标,薄壁件0.05 mm级的平面度判据最易被吃掉。其三是光学与CT。白光干涉、共聚焦显微镜以亚微米纵向分辨率重构面形,曝光或扫描期间振动会造成条纹错位;工业CT的重建切片则可能因载物台微动出现边缘伪影,被误读为未熔合或孔隙。其四是天平、硬度计与随炉试样的细读数,微振让0.1 mg级称量与压痕对角线读数失去重复性。
经验判据:同一标准件在安静窗口与扰动窗口各测10次,若均值差小于最大允许误差的10%、标准差比不超过1.3,可认为该检测项对当前振动不敏感;一旦标准差比超过1.5或均值偏移超过10%,必须把振动状态写入该检测方法的受控条件,而不是简单重测取平均。
三、四类测点与可判定阈值
建议按「振源—传递—台面—仪器」布四层测点,全部绑定检测区编号与时间戳。第一层,地面振动:在计量室四角与CMM基座附近布置低频加速度计,采样≥200 Hz,记录1–80 Hz频段的RMS速度(mm/s)与 dominant 频率;对一般精密检测区,建议VC(Vibration Criterion)曲线目标取VC-C或更优,等效RMS速度控制在50 μm/s以内,夜间基线或设备停机时再测一次作为对照。第二层,隔振台面:测台面与地面的传递比T=a_table/a_floor,1–10 Hz频段T≤0.3为合格,0.3–0.6为观察,>0.6或出现共振峰则停用该台位。第三层,仪器本体:CMM气浮压力、粗糙度仪触针测力、CT载物台重复定位按厂商点检项记录,振动异常时先排除气浮与紧固状态。第四层,环境伴随量:温度20±1 ℃、湿度45%±10% RH、压差与人员走动/叉车经过事件,用门磁或简易事件按钮打时间标记,便于事后对齐异常读数。
阈值不是越严越好。可按检测项分级:A类(CTQ尺寸、密封面平面度、面形Sa≤1 μm)要求地面RMS≤25 μm/s、台面T≤0.2、无1 min内人员走动事件;B类(一般Ra、外观尺寸)可放宽到RMS≤50 μm/s、T≤0.3;C类(目视、粗定位)仅记录不设联锁。每级阈值都应写进该检测作业指导书,而不是挂在墙上当通用口号。
四、逐班点检台账与A/B/C三态放行
把微振动控制落成一张六字段台账:检测区编号、测点编号与校准有效期、当班RMS/T实测值、dominant频率与频谱截图文件名、伴随事件(搬运/空调启停/相邻设备加工)、判定状态与签字。开机前用标准件做10次重复性核验,记录标准差;若与上一合格班次的基线偏差超过20%,先暂停出报告。
状态分为三态。A态(放行):四层测点全部在对应等级阈值内、标准件重复性通过、无伴随事件;报告正常签发,测量记录中自动带出振动状态批次号。B态(限用复测):RMS或T轻微超差但不超过1.5倍、无共振峰;仅允许做B/C类检测,A类项目须在安静窗口重测,且同一零件两次原始数据都保留、不得覆盖,报告中注明复测原因与两次结果。C态(冻结):地面RMS超过等级阈值2倍、台面出现共振峰、气浮异常、或标准件标准差比>1.5;立即停止签发报告,冻结自上一个合格点之后所有该台位出具的A类数据,回查原始点云/轮廓曲线/CT切片,必要时用留样件复测,未取得合格证据不得让步放行。
五、与已有质量体系的接口,不另起炉灶
微振动台账不是第二套质量体系,而是给既有证据链补一个「测量发生时环境是否受控」的字段。与8499的量具台账和GR&R衔接:期间核查标准件数据要附振动状态批次号,否则无法区分量具漂移与环境扰动;与11305的检验批和原始记录衔接:ALCOA+要求同步、原始、可归属,振动频谱截图与事件时间戳也应作为原始记录留存,修改留痕;与12084的委托检测衔接:外部实验室报告若用于A类判据,委托单应要求对方提供检测期间的环境振动等级或至少声明符合方法标准的环境条件;与10382的设备校准衔接:年度校准报告里「周边振动源变化」从备注升级为可复算的测点值,校准前后各测一次地面RMS并归档。
落地节奏建议30天:第1周选定检测区、布测点并测7天基线,识别叉车通道与空压机启停的频谱特征;第2周按A/B/C等级把阈值写进三份作业指导书,改造台位隔振与行走路线;第3周把六字段台账接入工单与报告模板,做一次「故意在相邻工位启动空压机」的扰动演练;第4周做30分钟反查演练,随机抽一份已放行报告,要求从报告号反查到当班RMS、频谱截图、标准件重复性与签字人,完整率目标≥95%。
六、常见失效模式与检查清单
常见坑有五类:只买隔振台不测传递比,共振峰反而落在常用频段;把SAT的地基验收报告当成长期环境合格证明,忽略产线布局变化后新出现的振源;只记录温湿度不记录人员/叉车事件,异常读数无法归因;用「重新测一遍取平均」掩盖污染数据,违反原始记录原则;把微振动阈值设成全厂一个数,导致A类过松、C类过严、成本高却仍管不住争议。检查清单可压缩为七问:测点有没有校准有效期、频段覆盖1–80 Hz吗、台面T测了吗、标准件10次做了吗、伴随事件打标了吗、报告能反查振动批次号吗、C态冻结范围是从上一个合格点算起吗。
总结
增材零件的尺寸与表面判据越来越细,测量环境的微小扰动就越来越不能停留在「备注」里。把精密检测区微振动拆成地面RMS、台面传递比、仪器状态、伴随事件四类可测量,按检测项分A/B/C三级阈值,用逐班台账把每一次报告绑定到当时环境状态,并在超限时冻结回查而不是重测抹平,才能让CMM点云、粗糙度轮廓与CT切片真正成为可复现、可复用、可校验的放行证据。对蓝图三维而言,这补上的不是一台设备,而是从数字模型到实体交付的证据链里「测量那一刻」的受控条件。