
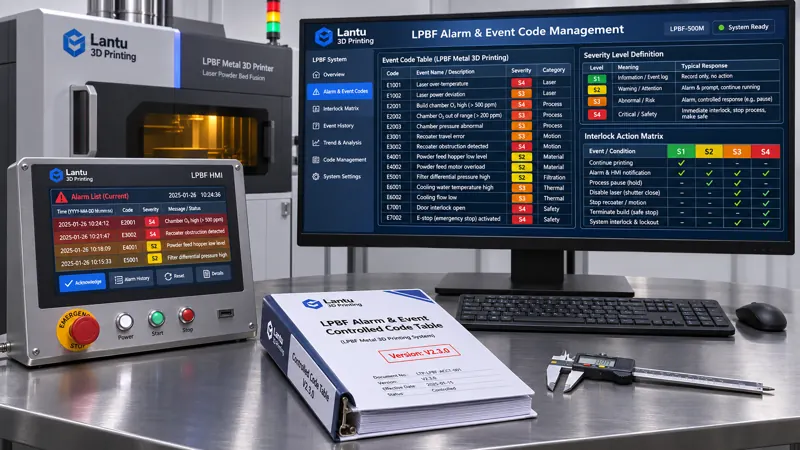
引言:同一条报警,三个班组三种处置
某台金属粉末床熔融设备在夜班连续弹出「氧含量偏高」提示:甲班按经验继续打印,乙班停机重新洗气,丙班直接复位了事。三份记录里写的是同一个现象,却没有一份能回答「这条提示对应哪个事件码、触发阈值是多少、允许不允许续打、复位后要不要复验」。蓝图三维在承接从设计蓝图到实物交付的全生命周期项目时发现,车间往往不缺传感器,也不缺点检表,缺的是一张把设备控制器输出的原始事件翻译成可判定动作的受控码表。本文讨论的不是「怎么修设备」,而是更上游的一层:报警与事件码本身怎么编号、怎么分级、怎么绑定联锁动作、怎么管住屏蔽与复位、怎么随固件版本冻结,让同一条事件在任何班次都得到同一套处置。
一、先划清边界:报警码、故障现象与质量事件不是一张表
先把三类容易混用的对象分开。报警码是设备控制系统按位或按字输出的结构化标识,语义由码表定义,要求唯一、稳定、可机读;故障现象是操作者看到的描述,如「铺粉有条纹」,属于自然语言,允许多个现象指向同一个码;质量事件是事后对零件影响的判定,如「该 build 隔离待检」,属于放行层。已有专文讨论的电能质量三级测点与波形记录、预测性维护的失效模式—监测指标—阈值映射、设备点检的正常/异常/需复检三态,都是消费某类事件去做另一个决策,并不定义「码从哪来、码域怎么分、码改了旧记录怎么办」。本层的判层问句是:这篇讲「拿到一个信号后怎么算出结论」,还是讲「这个信号在产生之初叫什么、属于哪一级、允许触发什么动作」? 能落到「一个码、一张分级表、一条联锁规则、一份版本冻结记录」上的,才是码表工程层。
二、码域划分:给每一条事件一个永不复用的身份证
建议采用五段式定长编码:E-<设备族2位>-<子系统2位>-<序号3位>-<级别1位>,例如 LP-GS-0217-3 表示铺粉/气体子系统第 217 号事件、严重度 3 级。设备族按工艺平台划分(LP 激光粉末床、BJ 粘结剂喷射、PJ 光固化、DE 定向能量沉积),子系统按功能域划分(GS 气路与氧含量、RC 铺粉与刮刀、LS 激光与光路、TH 基板预热、MT 运动与伺服、PW 供电与公用、CT 控制与通讯)。码表为每个码至少固化八个字段:唯一码、中文与英文标准描述、触发条件表达式、默认级别、默认联锁动作、允许出现的工况、首次生效的固件版本、责任处置岗位。序号一经分配永不复用;事件废止只标记 deprecated 并保留历史映射,禁止把旧号分配给新含义,否则三年前的质量记录会在反查时被解释成完全不同的事件。
三、分级与联锁:从「提示」到「安全停机」的四态动作矩阵
推荐四级严重度,并把每一级绑定唯一默认动作,避免现场自由裁量:S1 提示(仅写入事件日志,不中断成形,如滤网压差接近更换提醒);S2 预警(保持成形但降速或标记,如舱内氧含量升至 800–1000 ppm 区间,自动延长层间洗气并在该层打标);S3 工艺保持(暂停铺粉、保持当前层号与惰性气氛,如氧含量 >1000 ppm 持续 ≥2 s、激光功率实测值偏离设定 ±8% 超过 3 层),续打前必须复核层号上下各 3 层的熔合状态;S4 安全停机(切断激光输出、保持气体循环、该 build 直接隔离,如保护气中断、舱门联锁触发、急停回路动作)。S4 一律禁止自动复位、禁止屏蔽。动作矩阵要写成「级别 → 是否中断 → 是否保留气氛 → 是否隔离 build → 是否需首件复验 → 通知岗位」六列,由工艺、设备、质量三方会签后发布。
四、去抖、触发条件与证据快照:让一条事件可复算
触发条件不能只写「氧含量高」,必须写成可复算的表达式:比较量 / 比较符 / 阈值 / 持续时间 / 滞后带 / 使能工况。例如氧含量采用 1000 ppm 阈值、持续 2 s、滞后带 5%(回落到 950 ppm 以下才解除)、仅在成形与预热工况使能,待机与维护工况不判;激光功率偏差采用 ±8%、连续 3 层、按 100 ms 采样周期去抖,连续 3 个周期成立才确认,<50 ms 的瞬时尖峰记为瞬态不升级。每条确认事件生成一份证据快照,建议固定十个字段:事件码、时间戳(与设备时钟同步,漂移 ≤1 s)、当时层号、激光功率实际值、铺粉轴位置、氧含量与露点、参数包哈希、码表版本、固件版本、操作者标识;并保留事件前 200 ms 与后 1 s 的关键量波形。缺了这张快照,事后就无法判定事件影响边界,S3/S4 的放行结论也就没有依据。
五、屏蔽、复位与临时旁路:把例外关进授权笼子
现场确有正当屏蔽需求(如氧分析仪校准期间),但必须工程化约束:屏蔽仅允许 S1–S3,S4 永久禁止;申请单写明码号、理由、替代监控手段、有效期;有效期建议 ≤8 小时或 ≤1 个 build,先到者为准,到期自动失效;执行需设备与质量双人授权;屏蔽期间所有事件仍照常记录,只是追加 suppressed=true 与授权单号,绝不静默丢弃。复位同样不是按一下按钮:S3/S4 复位前必须填写根因代码(对应故障字典条目)与处置人,复位后执行首件标准样件验证,并对事件层号上下各 3 层做未熔合与气孔复核,四项记录齐全方可解除 build 隔离。建议把「屏蔽率 ≤1% build」「未分类事件占比 ≤2%」「同一根因 1 小时内重复 >5 次自动生成根因工单」「事件—快照完整率 ≥99%」纳入月度看板。
六、版本冻结与变更:固件升级后旧码去哪了
码表是受控文件,不是随手改的 Excel。每次发布生成版本号、SHA-256 哈希、生效日期、适用设备序列号清单与最低固件版本,并与参数包版本、 build 号三键绑定写入交付证据链。新增或修订一个码要走变更申请单:影响分析(哪些历史记录、哪些作业卡、哪些联锁逻辑受影响)→ 三方评审 → 新旧码映射 → 生效日切换 → 旧作业卡作废。固件升级前后必须做一次码表一致性比对:逐项核对控制器实际输出的码号、级别与描述是否与当前受控版本一致,不一致则冻结上机放行。历史码表与事件日志的保存期建议不短于产品寿命期再加 3 年,且以只读方式归档。
七、落地检查清单与常见误区
可按 30 天推进:第 1 周导出全部控制器事件清单并按五段式重编,建立码域台账;第 2 周完成四级动作矩阵与触发条件表达式,补上去抖与滞后带;第 3 周打通事件快照十字段与参数包哈希、层号的自动关联;第 4 周做一次 30 分钟反查演练——随机抽一条三个月前的 S3 事件,要求还原当时的码表版本、触发条件、快照与放行结论,还原成功率目标 ≥95%。常见误区有四个:把报警码写成自然语言描述导致机读不了;只定义阈值不定义持续时间与使能工况,维护工况误报刷屏;屏蔽时直接不记录,事后证据链断掉;固件升级后沿用旧码表,新旧含义串台。
总结
设备报警与事件码的受控定义,是把「机器说了什么」翻译成「车间该做什么」的那层基础工程。它不替代能耗核算、电能质量治理、预测性维护或检验批管理,而是给这些方法提供一份稳定、可复算、可追溯的输入字典。对覆盖设计、工艺、制造到实物交付全链路的平台而言,让每一个码唯一、每一级动作唯一、每一次例外留痕、每一个版本可冻结,才能把夜班的一次提示变成任何班次都得到同一结论的工程事实。