
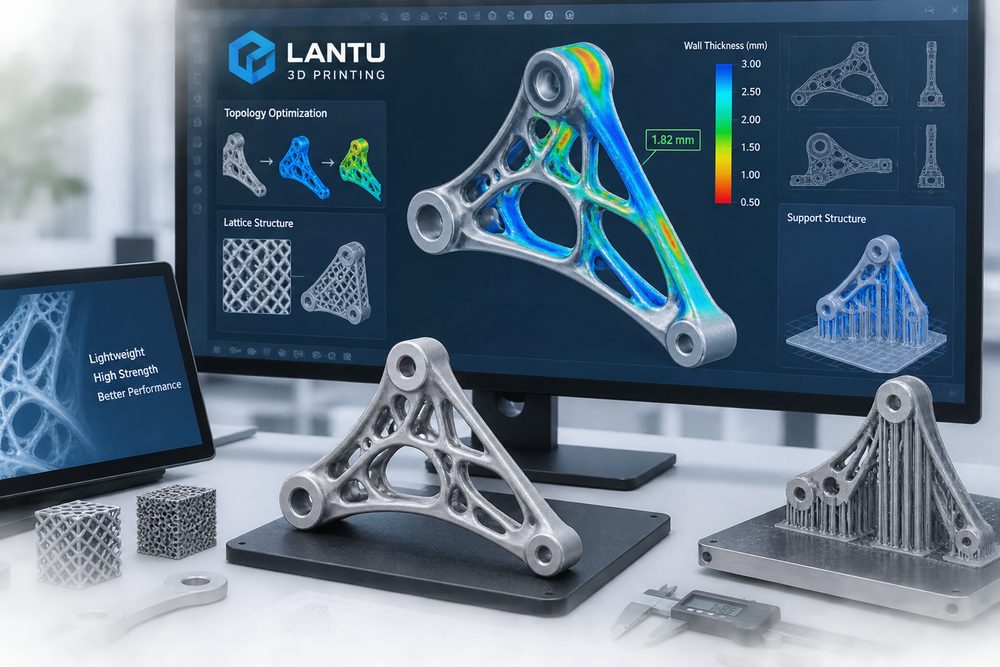
Pengenalan: Mengapa Reka Bentuk Tradisional yang Dicetak Terus Selalunya Mahal dan Berisiko Tinggi
Banyak kegagalan pencetakan 3D bukan berpunca daripada kekurangan kemampuan mesin, tetapi kerana logik reka bentuk masih berasaskan pemikiran pemesinan tradisional atau pengacuan suntikan. Pemesinan tradisional menekankan bentuk yang seragam, kebolehcapaian alat dan kecekapan penyingkiran bahan; pengacuan suntikan pula memberi tumpuan kepada sudut draf, pintu suapan, pengecutan dan hayat acuan; manakala pembuatan aditif menekankan lapisan demi lapisan, penjanaan sokongan, ubah bentuk terma, pembuangan serbuk, kekuatan antara lapisan dan kebolehcapaian pasca-pemprosesan. Jika lukisan yang belum melalui semakan DFAM dicetak terus, hasil biasa ialah sokongan berlebihan, dinding nipis berubah bentuk, diameter lubang menjadi terlalu kecil, serbuk tertinggal dalam rongga, kos melebihi bajet atau pemasangan gagal.
Matlamat pengoptimuman reka bentuk bukan untuk mempamerkan struktur yang kompleks, tetapi untuk memastikan komponen mencapai keseimbangan yang boleh disahkan antara prestasi, kos, masa penghantaran dan kualiti. Dalam projek, lantu3D biasanya meletakkan semakan reka bentuk di bahagian hadapan proses pembuatan, dengan menghubungkan data lukisan, senario penggunaan, bahan, proses dan standard penghantaran untuk mengelakkan pelanggan hanya menyedari bahawa struktur itu tidak sesuai selepas cetakan siap.
1. Ketebalan Dinding dan Saiz Ciri: Boleh Dicetak Hanya Syarat Minimum, Boleh Digunakan ialah Matlamat
Ketebalan dinding ialah parameter paling asas dalam reka bentuk pencetakan 3D, tetapi juga yang paling mudah diabaikan. Keperluan ketebalan minimum berbeza mengikut proses: untuk bahagian paparan resin SLA, ketebalan dinding setempat boleh mencapai 0.6-0.8mm, tetapi jika menanggung beban pemasangan atau pengangkutan, disyorkan dinaikkan kepada 1.2-2.0mm; untuk komponen fungsi nilon PA12 SLS, ketebalan dinding biasanya disarankan 1.5-2.5mm atau lebih; untuk komponen logam SLM, tegasan terma dan kesan pasca-pemprosesan perlu dipertimbangkan bersama, jadi struktur dinding nipis biasanya perlu dinilai berdasarkan arah cetakan, sokongan dan rawatan haba. Tiang terpencil, pin nipis, dan rasuk julur tidak boleh dilihat hanya dari keupayaan pembentukan minimum, tetapi juga perlu menilai kebolehbersihan, kebolehsandblasan, pembungkusan dan ketahanan terhadap kerosakan semasa penggunaan.
Pereka perlu membezakan antara "ketebalan dinding yang boleh dibentuk" dan "ketebalan dinding selamat untuk kejuruteraan". Sebagai contoh, dinding nipis 0.8mm pada sampel rupa mungkin boleh dicetak dengan berjaya, tetapi mudah pecah semasa penghantaran kurier; ketebalan dinding 2mm bagi jig mungkin kelihatan mencukupi, tetapi jika titik beban tertumpu, ia masih boleh retak semasa skru diketatkan. Kaedah yang lebih selamat ialah menambah fillet, rusuk penguat atau penebalan setempat di kawasan dinding nipis, kemudian mengesahkannya melalui analisis unsur terhingga atau ujian beban berdasarkan pengalaman.
2. Sokongan dan Arah Cetakan: Arah Mencetak Menentukan Permukaan, Kekuatan dan Kos
Arah cetakan akan mempengaruhi jumlah sokongan, jejak lapisan, ketepatan dimensi dan prestasi mekanikal secara serentak. Bagi komponen SLA, menghadap permukaan estetika ke atas atau ke sisi boleh mengurangkan kesan tanda sokongan, tetapi mungkin meningkatkan keterlihatan garis lapisan; bagi komponen SLM logam, overhang mendatar yang besar membawa risiko jumlah sokongan yang tinggi dan ubah bentuk terma, jadi biasanya perlu dicondongkan 20°-45° untuk menyebarkan tegasan haba. Walaupun SLS tidak memerlukan sokongan tradisional, arah cetakan masih mempengaruhi kekuatan antara lapisan dan risiko melengkung.
Prinsip pengoptimuman sokongan ialah: letakkan sokongan pada permukaan bukan kritikal, kurangkan sokongan dalam alur dalam yang sukar dibuang, elakkan sentuhan sokongan pada tepi yang lemah, dan berikan ruang untuk alat pasca-pemprosesan. Jika komponen mempunyai keperluan estetik yang tinggi, permukaan A hendaklah ditanda dalam fail reka bentuk dan arah cetakan perlu disahkan bersama pasukan pembuatan. Bagi pengeluaran pukal, masa dan kos untuk menanggalkan sokongan juga perlu dinilai, kerana penjimatan risiko semasa pencetakan mungkin diimbangi oleh kos buruh pasca-pemprosesan.
3. Lubang, Slot dan Kelegaan Pemasangan: Gunakan Pemikiran Pampasan untuk Mengurus Sisihan Pembuatan Sebenar
Diameter lubang yang lebih kecil daripada reka bentuk ialah fenomena biasa, disebabkan oleh pengawetan berlebihan dalam fotopolimer, resapan serbuk sintering, pengecutan terma logam dan kesan tangga daripada lapisan. Apabila mereka bentuk lubang skru, lubang aci dan struktur klip, pampasan perlu dikhaskan mengikut proses. Untuk SLA, lubang kecil boleh dibiarkan dengan pampasan 0.1-0.2mm; untuk SLS, kelegaan pemasangan lazimnya 0.2-0.4mm; bagi komponen logam, lubang kritikal biasanya disyorkan dimesin selepas cetakan untuk mencapai saiz akhir. Untuk padanan gelongsor, padanan putaran dan padanan klip, satu nilai kelegaan tunggal tidak boleh dipercayai sepenuhnya, jadi ujian sampel perlu dilakukan.
Alur dalam dan rongga dalaman juga perlu mempertimbangkan kebolehan membuang serbuk, kebolehan mencuci dan kebolehcapaian salutan. Sesuatu saluran aliran yang kompleks mungkin boleh dicetak, tetapi jika tiada lubang pembuangan serbuk atau laluan pemeriksaan, masih boleh ada risiko sisa selepas penghantaran. Dalam pengoptimuman reka bentuk, lubang bantuan, struktur berpecah atau sampel pengesahan lutsinar boleh ditetapkan. Bagi pemasangan berbilang komponen, adalah lebih baik mencetak sampel toleransi bersaiz kecil terlebih dahulu untuk mengesahkan daya masuk/keluar, kelegaan dan perubahan dimensi selepas rawatan permukaan sebelum meneruskan ke pengeluaran bahagian penuh.
4. Pengoptimuman Topologi dan Pengurangan Berat: Geometri Kompleks Mesti Menyokong Matlamat Kejuruteraan
Salah satu kelebihan pembuatan aditif ialah keupayaan untuk melaksanakan pengoptimuman topologi, struktur kekisi dan pengurangan berat dalaman. Namun, pengurangan berat bukan sekadar mengosongkan bahagian. Pengoptimuman topologi perlu menjelaskan beban, kekangan, bahan, arah pembuatan dan faktor keselamatan; jika tidak, struktur organik yang terhasil mungkin sukar dibersihkan daripada serbuk, sukar diperiksa atau menyebabkan kepekatan tegasan setempat. Matlamat biasa dalam kejuruteraan termasuk mengurangkan berat sebanyak 20%-50%, mengekalkan kekakuan kritikal, mengurangkan penggunaan bahan atau meningkatkan kecekapan pertukaran haba.
Reka bentuk struktur kekisi perlu memberi perhatian kepada diameter batang, nod, keliangan dan saluran pembuangan serbuk. Bagi kekisi nilon SLS, diameter batang biasanya tidak boleh terlalu halus; bagi kekisi logam pula, sisa serbuk yang tidak meleleh dan prestasi keletihan turut perlu dipertimbangkan. Untuk komponen menanggung beban, pengesahan melalui simulasi, ujian mampatan sampel atau ujian keletihan adalah perlu, bukan sekadar bergantung pada hasil yang dijana oleh perisian. Dalam projek seperti ini, lantu3D akan menyelaraskan hasil topologi dengan kebolehlaksanaan proses semasa semakan, supaya "model nampak cantik tetapi sukar dihantar" dapat dielakkan.
5. Membina Senarai Semak DFAM: Menjadikan Pengoptimuman Reka Bentuk Boleh Diulang
Pasukan perusahaan boleh membina senarai semak DFAM yang ringkas: adakah ketebalan dinding minimum memenuhi penggunaan, adakah permukaan kritikal ditanda, adakah arah cetakan telah dinilai, adakah sokongan boleh dibuang, adakah diameter lubang telah dipampas, adakah kelegaan pemasangan telah disahkan, adakah lubang pembuangan serbuk/cecair mencukupi, adakah pasca-pemprosesan boleh dicapai, adakah dimensi kritikal mempunyai kaedah pemeriksaan, dan adakah bahan sepadan dengan keperluan suhu, kekuatan dan rintangan kimia. Setiap item ini perlu disahkan sebelum pembuatan, bukan dibetulkan selepas gagal.
Pada masa yang sama, pengoptimuman reka bentuk perlu dihubungkan secara telus dengan kos. Mengurangkan sokongan, menurunkan ketinggian, menggabungkan komponen, menyusun dengan munasabah dan mengelakkan ketepatan yang berlebihan semuanya boleh menurunkan kos pencetakan dan pasca-pemprosesan. Sebaliknya, mengejar integrasi satu bahagian secara membuta tuli boleh meningkatkan risiko. Reka bentuk pembuatan aditif yang benar-benar matang ialah reka bentuk yang meletakkan fungsi, pembuatan, pemeriksaan, kos dan penghantaran dalam satu rangka keputusan yang sama.
Kesimpulan: DFAM Membawa Pencetakan 3D Daripada Kaedah Cuba-Cuba kepada Penghantaran Kejuruteraan
Pengoptimuman reka bentuk untuk pembuatan aditif ialah syarat awal bagi perusahaan untuk memperoleh hasil pencetakan 3D yang stabil. Ketebalan dinding, sokongan, arah cetakan, kelegaan pemasangan, struktur topologi dan kebolehcapaian pasca-pemprosesan bersama-sama menentukan sama ada komponen boleh beralih dengan lancar daripada model digital kepada objek fizikal yang boleh digunakan. Kedudukan lantu3D bukan sekadar pencetakan kontrak yang mudah, tetapi membantu pelanggan menghubungkan lukisan, reka bentuk, proses, pembuatan dan penghantaran, lalu mengurangkan percubaan yang tidak perlu, meningkatkan kualiti dan memendekkan kitaran pengesahan produk melalui kaedah sistematik.
Hantar model, lukisan, imej atau nota bertulis. Jurutera akan menyemak bahan, proses, penyempurnaan dan penghantaran berdasarkan penggunaan sebenar.