
Introdução: por que imprimir diretamente um projeto tradicional costuma ser caro e arriscado
Muitos fracassos na impressão 3D não acontecem por limitações do equipamento, mas porque a lógica de projeto ainda segue a mentalidade da usinagem convencional ou da injeção plástica. A usinagem tradicional privilegia geometrias regulares, acesso da ferramenta e eficiência na remoção de material; a injeção plástica se concentra em desmoldagem, pontos de injeção, retração e vida útil do molde; já a manufatura aditiva prioriza a construção camada por camada, a geração de suportes, a deformação térmica, a remoção de pó, a resistência entre camadas e a acessibilidade para pós-processamento. Enviar diretamente para impressão um desenho que não passou por uma revisão DFAM costuma resultar em excesso de suportes, deformação de paredes finas, furos subdimensionados, pó retido em cavidades internas, estouro de orçamento ou falhas de montagem.
O objetivo da otimização de projeto não é exibir estruturas complexas, mas alcançar um equilíbrio verificável entre desempenho, custo, prazo e qualidade. Em projetos da lantu3D, a revisão de projeto normalmente é colocada na frente do processo de fabricação, conectando dados do desenho, cenário de uso, material, processo e critérios de entrega para evitar que o cliente descubra só depois da impressão que a estrutura não serve para aplicação real.
1. Espessura de parede e dimensões de características: ser imprimível é o mínimo, ser utilizável é o objetivo
A espessura de parede é o parâmetro mais básico — e um dos mais negligenciados — no projeto para impressão 3D. Os requisitos mínimos variam bastante de um processo para outro: em peças de resina SLA, uma espessura local de 0,6 a 0,8 mm pode ser viável para itens de apresentação, mas, se houver carga de montagem ou transporte, recomenda-se aumentar para 1,2 a 2,0 mm; em peças funcionais de nylon PA12 por SLS, costuma-se recomendar paredes acima de 1,5 a 2,5 mm; em peças metálicas por SLM, as tensões térmicas e o pós-processamento exigem que estruturas finas sejam avaliadas em conjunto com direção de construção, suportes e tratamento térmico. Colunas isoladas, pinos esbeltos e vigas em balanço não devem ser analisados apenas pela capacidade mínima de formação, mas também pela resistência a danos durante limpeza, jateamento, embalagem e uso.
O projetista deve distinguir entre “espessura mínima imprimível” e “espessura segura de engenharia”. Por exemplo, uma parede fina de 0,8 mm em uma peça estética pode sair bem na impressão, mas pode quebrar facilmente durante o transporte; uma parede de 2 mm em um gabarito pode parecer suficiente, mas, se o ponto de esforço for concentrado, ainda pode trincar ao apertar um parafuso. Uma abordagem mais segura é adicionar raios, nervuras de reforço ou espessamento local nas áreas finas e validar por meio de elementos finitos ou de ensaios de carga baseados em experiência.
2. Suportes e orientação: a direção de impressão define superfície, resistência e custo
A orientação de impressão afeta ao mesmo tempo a quantidade de suportes, as marcas de camada, a precisão dimensional e o desempenho mecânico. Em peças SLA, posicionar a face estética para cima ou lateralmente pode reduzir marcas de suporte, mas aumentar a visibilidade das camadas. Em peças metálicas SLM, grandes saliências horizontais aumentam o volume de suporte e o risco de deformação térmica; por isso, normalmente se recomenda inclinar a peça entre 20° e 45° para dissipar melhor as tensões térmicas. Embora o SLS não exija suportes tradicionais, a orientação ainda influencia a resistência entre camadas e o risco de empenamento.
O princípio de otimização dos suportes é: colocá-los em faces não críticas, reduzir suportes em canais profundos difíceis de remover, evitar contato com bordas frágeis e deixar espaço para as ferramentas de pós-processamento. Se a peça tiver alta exigência estética, a face A deve ser marcada no arquivo de projeto e a orientação deve ser confirmada com a equipe de fabricação. Para peças em série, também vale avaliar o tempo de remoção dos suportes, porque a economia de risco na impressão pode ser anulada pelo custo de mão de obra no acabamento.
3. Furos, canais e folgas de montagem: use compensação para lidar com as variações reais de fabricação
Furos que saem menores do que o previsto são um fenômeno comum na impressão 3D, devido à supercura na SLA, à difusão no sinterizado de pós, à retração térmica no metal e ao efeito de degraus das camadas. Ao projetar furos para parafusos, furos para eixos e encaixes de travamento, é preciso reservar compensação conforme o processo. Em SLA, pequenos furos podem receber uma folga de 0,1 a 0,2 mm; em SLS, as folgas de montagem geralmente ficam entre 0,2 e 0,4 mm; em peças metálicas, os furos críticos normalmente devem ser impressos e depois usinados até a dimensão final. Para ajustes deslizantes, rotativos e por encaixe, um único valor de folga não é confiável; é melhor validá-lo com corpos de prova.
Canais profundos e cavidades internas também exigem atenção à remoção de pó, limpeza e acessibilidade para pintura ou revestimento. Um fluxo interno complexo pode até ser imprimível, mas, se não houver furos de drenagem de pó ou caminhos de inspeção, a peça ainda pode chegar ao cliente com resíduos. Na otimização de projeto, é possível prever furos auxiliares, dividir a estrutura ou usar amostras transparentes de validação. Em montagens com várias peças, vale imprimir primeiro corpos de prova pequenos de tolerância para verificar força de inserção e extração, folgas e mudanças dimensionais após o acabamento, antes de iniciar a produção da peça completa.
4. Otimização topológica e alívio de peso: geometrias complexas precisam servir ao objetivo de engenharia
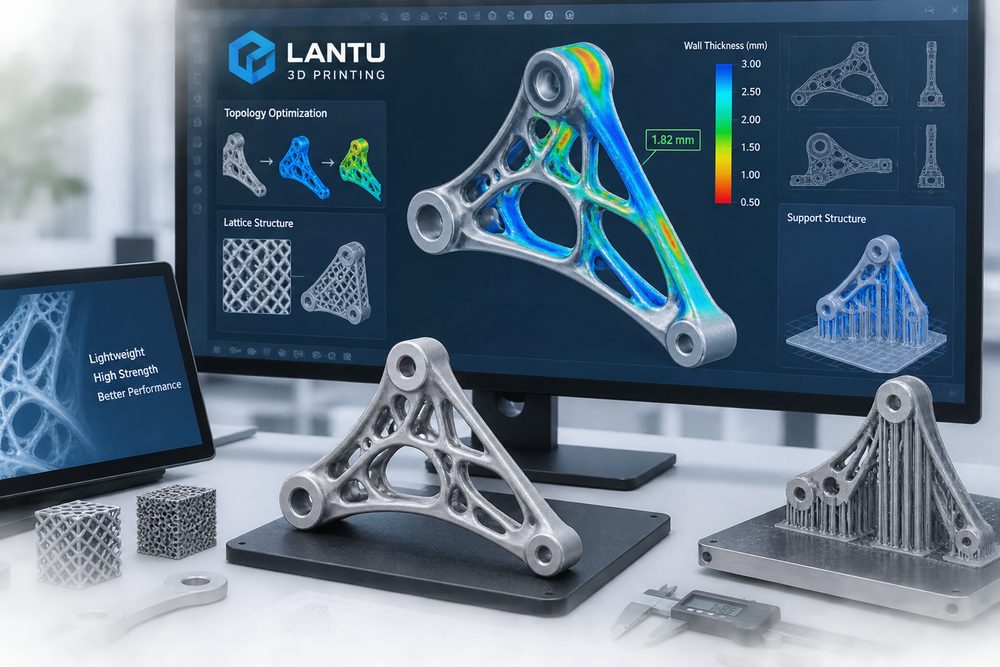
Uma das vantagens da manufatura aditiva é permitir otimização topológica, estruturas em treliça e alívio de massa interno. Mas leveza não significa simplesmente oco. A otimização topológica precisa definir claramente carga, restrições, material, direção de fabricação e fator de segurança; caso contrário, a estrutura orgânica gerada pode ser difícil de limpar, difícil de inspecionar ou criar concentrações locais de tensão. Em engenharia, metas comuns incluem reduzir de 20% a 50% do peso, manter a rigidez crítica, diminuir o consumo de material ou melhorar a troca térmica.
No projeto de estruturas em treliça, é preciso considerar diâmetro das barras, nós, porosidade e canais para remoção de pó. Em geral, barras de treliça em nylon SLS não devem ser finas demais, e em treliças metálicas também é preciso considerar o pó não fundido remanescente e o desempenho em fadiga. Para peças estruturais, a validação deve ser feita por simulação, teste de compressão em protótipo ou ensaio de fadiga, e não apenas pelo resultado gerado pelo software. Em projetos desse tipo, a lantu3D costuma avaliar conjuntamente o resultado topológico e a viabilidade de processo, evitando peças que “ficam bonitas no modelo, mas são difíceis de entregar”.
5. Criar uma lista de revisão DFAM: tornar a otimização reproduzível
As equipes corporativas podem montar uma lista DFAM simples: a espessura mínima de parede atende ao uso previsto, as faces críticas estão identificadas, a orientação de impressão foi avaliada, os suportes podem ser removidos, os furos têm compensação, as folgas de montagem foram validadas, os furos de drenagem ou remoção de pó são suficientes, o pós-processamento é acessível, as dimensões críticas têm método de inspeção e o material está alinhado às exigências de temperatura, resistência e compatibilidade química. Cada item deve ser confirmado antes da fabricação, e não corrigido só depois de uma falha.
Ao mesmo tempo, a otimização de projeto deve estar ligada a uma visão transparente de custo. Reduzir suportes, diminuir a altura, consolidar peças, organizar melhor o arranjo de impressão e evitar precisão excessiva podem reduzir o custo de impressão e de acabamento. Em contrapartida, buscar integração total sem critério pode aumentar o risco. Um projeto de manufatura aditiva realmente maduro é aquele que coloca função, fabricação, inspeção, custo e entrega no mesmo quadro de decisão.
Conclusão: o DFAM leva a impressão 3D do teste e erro para a entrega industrializada
A otimização de projeto voltada à manufatura aditiva é uma condição prévia para que as empresas obtenham resultados consistentes em impressão 3D. Espessura de parede, suportes, orientação, folgas de montagem, estrutura topológica e acessibilidade para pós-processamento determinam, em conjunto, se a peça conseguirá sair do modelo digital para um objeto real utilizável. A proposta da lantu3D não é apenas imprimir como terceirizada, mas ajudar o cliente a conectar desenho, projeto, processo, fabricação e entrega em uma cadeia coerente, reduzindo tentativas e erros, elevando a qualidade e encurtando o ciclo de validação do produto.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.