
はじめに:なぜ従来設計をそのまま印刷するとコストとリスクが高いのか
3Dプリントの失敗は、装置の性能不足よりも、設計の考え方が従来の切削加工や射出成形のままになっていることが原因である場合が少なくありません。従来加工は、規則的な形状、工具の到達性、材料除去の効率を重視します。射出成形は、抜き勾配、ゲート、収縮、金型寿命を重視します。一方、積層造形では、層ごとの積み重ね、サポート生成、熱変形、粉抜き、層間強度、後処理のアクセス性が重要になります。DFAMレビューを経ていない図面をそのまま印刷すると、サポート過多、薄肉の変形、穴径不足、内部残粉、予算超過、組立不良といった結果になりがちです。
設計最適化の目的は、複雑な形状を誇示することではなく、性能、コスト、納期、品質のバランスを検証可能な形で実現することにあります。ブループリント3Dでは、案件の初期段階で設計レビューを行い、図面データ、用途シーン、材料プロセス、納品基準を連動させて判断することで、印刷完了後に構造が実運用に適していないことが判明する事態を防ぎます。
一、壁厚と特徴寸法:印刷できることは最低条件、使えることが目標
壁厚は3Dプリント設計における最も基本的でありながら、見落とされやすいパラメータです。工法ごとに最小壁厚の目安は大きく異なります。SLA樹脂の外観部品では局所的に0.6〜0.8mmまで対応できますが、組立や搬送荷重を受ける場合は1.2〜2.0mm程度への引き上げが推奨されます。SLSのPA12ナイロン機能部品では、一般に1.5〜2.5mm以上が望まれます。金属SLM部品は熱応力と後処理の影響を受けるため、薄肉構造は方向、サポート、熱処理を含めて評価する必要があります。独立した柱、細長いピン、片持ち梁などの特徴は、成形限界だけでなく、洗浄、サンドブラスト、梱包、使用時の耐損傷性も考慮しなければなりません。
設計者は「成形可能な壁厚」と「工学的に安全な壁厚」を分けて考えるべきです。たとえば外観試作の0.8mm薄肉は印刷できても、配送中に破損しやすいことがあります。治具の2mm壁厚は一見十分でも、荷重が集中する箇所では、ネジ締結時に割れる可能性があります。より安全な方法は、薄肉部にRを付け、リブを追加し、局所的に肉厚を増やしたうえで、有限要素解析や経験的な荷重試験で検証することです。
二、サポートと方向:造形方向が表面、強度、コストを左右する
造形方向は、サポート量、積層痕の方向、寸法精度、力学特性に同時に影響します。たとえばSLA部品では、外観面を上向きまたは側面に配置することでサポート痕を減らせますが、層模様が目立つことがあります。金属SLM部品では、大きな水平オーバーハングがサポート量と熱変形リスクを増やすため、通常は20〜45度程度傾けて熱応力を分散させます。SLSは従来型サポートを必要としませんが、方向によって層間強度や反りのリスクは変わります。
サポート最適化の原則は、サポートを非重要面に置くこと、取り外しが難しい深い溝のサポートを減らすこと、弱いエッジに接触させないこと、そして後処理工具のためのスペースを確保することです。外観要求が高い部品では、設計ファイルにA面を明記し、製造チームと造形方向を事前に確認する必要があります。量産品では、サポート除去の作業時間も評価しなければなりません。サポート削減による印刷リスク低減が、後処理の人件費で相殺される場合があるからです。
三、穴、溝、組立クリアランス:実際の製造偏差を補正思考で扱う
3Dプリントでは穴径が小さくなりやすいのが一般的です。原因として、光硬化の過硬化、粉末焼結の拡散、金属の熱収縮、層段差効果などがあります。ねじ穴、軸穴、スナップフィット構造を設計する際は、工法に応じた補正余裕を持たせる必要があります。SLAの小穴は0.1〜0.2mm程度の余裕、SLSの組立クリアランスは0.2〜0.4mmが目安となることが多く、金属部品の重要穴は印刷後に機械加工して最終寸法へ仕上げるのが一般的です。摺動嵌合、回転嵌合、スナップ嵌合では、単一の隙間値だけでは不十分で、試験片で確認する必要があります。
深い溝や内部空間では、粉抜き、洗浄、塗装の到達性も考慮しなければなりません。複雑な流路は印刷自体は可能でも、排粉穴や検査経路がなければ、納品後に残留リスクが生じます。設計最適化では、補助穴の追加、構造の分割、透明な検証試作の採用が有効です。複数部品の組立では、まず小型の公差サンプルを印刷して、挿抜力、隙間、表面処理後の寸法変化を確認してから本体生産に進むのが安全です。
四、トポロジー最適化と軽量化:複雑形状は工学目標に奉仕すべき
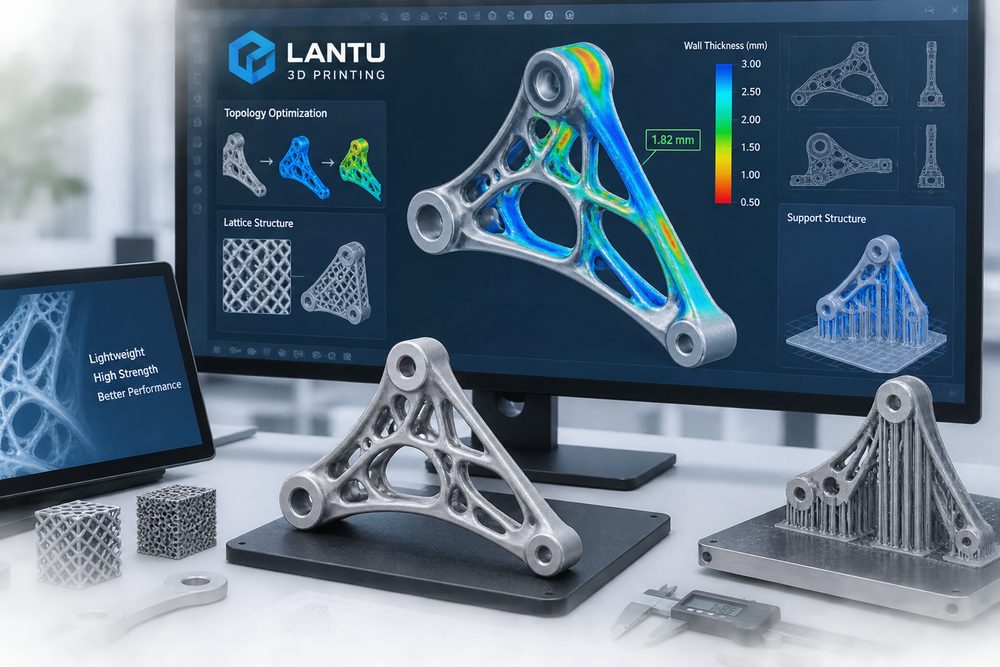
積層造形の利点の一つは、トポロジー最適化、ラティス構造、内部軽量化を実現できることです。しかし、軽量化は単なる中空化ではありません。トポロジー最適化では、荷重、拘束条件、材料、造形方向、安全係数を明確にしなければ、生成された有機的形状が粉抜きしにくい、検査しづらい、あるいは局所応力が集中するといった問題を招きます。実務では、20〜50%の軽量化、重要剛性の維持、材料使用量の削減、熱交換効率の改善などが一般的な目標です。
ラティス構造の設計では、棒径、ノード、空隙率、粉抜き経路に注意が必要です。SLSナイロンのラティスは棒径を細くしすぎないことが重要で、金属ラティスでは未溶融粉末の残留と疲労性能も考慮しなければなりません。荷重部品については、シミュレーション、試作品の圧縮試験、疲労試験によって検証し、ソフトウェアの生成結果だけで判断してはいけません。ブループリント3Dでは、この種の案件においてトポロジー結果と工法実現性を連動してレビューし、「見栄えは良いが納品が難しい」モデルを避けます。
五、DFAMレビューリストを作る:設計最適化を再現可能にする
企業チームは、簡潔なDFAMチェックリストを作成できます。たとえば、最小壁厚は用途を満たしているか、重要面は明示されているか、造形方向は評価済みか、サポートは除去可能か、穴径は補正されているか、組立クリアランスは検証済みか、粉抜き・排液穴は十分か、後処理は到達可能か、重要寸法は測定方法があるか、材料は温度・強度・耐薬品性の要件に合っているか、などです。これらは不具合後に手直しするのではなく、製造前に必ず確認すべき項目です。
同時に、設計最適化はコストの可視化と結びつける必要があります。サポート削減、高さ低減、部品統合、適切な配置、過剰精度の回避は、印刷コストと後処理コストの双方を下げます。逆に、やみくもな一体化はリスクを高めることがあります。真に成熟した積層造形設計とは、機能、製造、検査、コスト、納品を同じ意思決定枠組みで扱うことです。
まとめ:DFAMが3Dプリントを試行錯誤から工学的納品へ導く
積層造形に向けた設計最適化は、企業が安定した3Dプリント成果を得るための前提条件です。壁厚、サポート、方向、組立クリアランス、トポロジー構造、後処理の到達性がそろって初めて、デジタルモデルは実用部品へと変わります。ブループリント3Dの役割は、単なる受託印刷ではなく、図面、設計、工法、製造、納品をつなぎ、体系的な方法で試行錯誤を減らし、品質を高め、製品検証サイクルを短縮することにあります。