
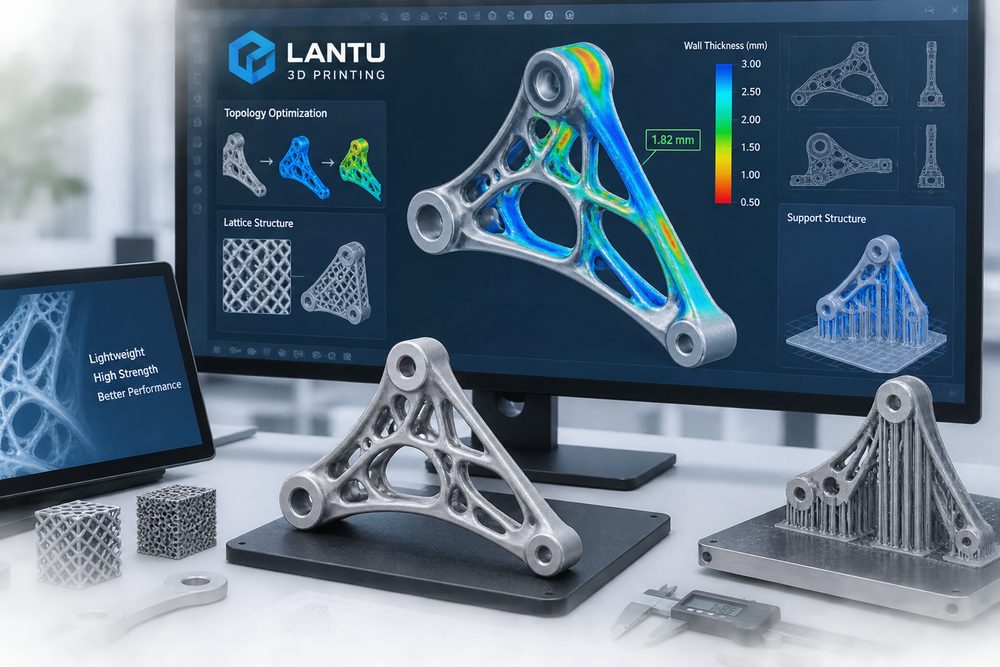
Inleiding: waarom traditioneel ontwerp direct printen vaak duur en risicovol is
Veel mislukkingen bij 3D-printen komen niet voort uit een gebrek aan machinecapaciteit, maar uit een ontwerplogica die nog steeds is gebaseerd op traditioneel verspanen of spuitgieten. Verspaning geeft de voorkeur aan regelmatige vormen, gereedschapstoegang en efficiënte materiaalafname; spuitgieten focust op lossingshoek, poortlocatie, krimp en matrijslevensduur; additieve productie draait juist om laag-voor-laag opbouw, supportgeneratie, thermische vervorming, poederafvoer, sterkte tussen lagen en toegankelijkheid voor nabewerking. Een tekening die niet DFAM-geëvalueerd is, direct printen leidt vaak tot te veel support, vervorming van dunne wanden, te kleine gaten, opgesloten restpoeder, budgetoverschrijding of assemblagefalen.
Het doel van ontwerpoptimalisatie is niet om complexe vormen te etaleren, maar om een onderdeel aantoonbaar in balans te brengen tussen prestatie, kosten, levertijd en kwaliteit. lantu3D plaatst ontwerpbeoordeling in projecten meestal aan het front van het productieproces. Door te koppelen aan ontwerpinformatie, gebruiksscenario, materiaal- en proceskeuze en leveringsnormen, wordt voorkomen dat de klant pas na het printen ontdekt dat de structuur niet geschikt is voor praktisch gebruik.
1. Wanddikte en kenmerkafmetingen: printbaarheid is de ondergrens, bruikbaarheid is het doel
Wanddikte is de meest fundamentele, maar ook vaak over het hoofd geziene parameter in 3D-printontwerp. De minimale wanddikte verschilt duidelijk per proces: bij SLA-resin kan een lokaal paneel soms al op 0,6-0,8 mm worden geprint, maar als het onderdeel montage- of transportbelasting moet dragen, is 1,2-2,0 mm verstandiger; voor functionele SLS-onderdelen in PA12 wordt vaak 1,5-2,5 mm of meer aanbevolen; metalen SLM-onderdelen moeten, vanwege thermische spanningen en nabewerking, meestal worden beoordeeld in relatie tot richting, support en warmtebehandeling. Geïsoleerde pilaren, slanke pinnen en uitkragende balken moet je niet alleen op minimale maakbaarheid beoordelen, maar ook op bestendigheid tegen reiniging, stralen, verpakking en gebruiksschade.
Ontwerpers moeten onderscheid maken tussen 'minimaal printbare wanddikte' en 'technisch veilige wanddikte'. Een decoratief onderdeel met een wand van 0,8 mm kan prima printen, maar kan tijdens verzending per post gemakkelijk breken. Een gereedschapshouder met een wand van 2 mm lijkt misschien voldoende, maar kan toch scheuren wanneer de belasting lokaal wordt geconcentreerd en schroeven worden vastgedraaid. Een robuustere aanpak is het toevoegen van afrondingen, ribben of lokale verdikkingen in dunne zones, en deze te verifiëren met eindige-elementenanalyse of praktische belastingstesten.
2. Support en oriëntatie: de printoriëntatie bepaalt oppervlak, sterkte en kosten
De printoriëntatie beïnvloedt tegelijkertijd de hoeveelheid support, de zichtbaarheid van laaglijnen, de maatnauwkeurigheid en de mechanische eigenschappen. Bij SLA-onderdelen kan een zichtvlak naar boven of opzij de supportsporen verminderen, maar het laagbeeld zichtbaarder maken. Bij metalen SLM-onderdelen zorgen grote horizontale overhangende vlakken voor meer support en een hoger risico op thermische vervorming; daarom wordt vaak een helling van 20°-45° gebruikt om de thermische spanning te verdelen. SLS heeft weliswaar geen traditionele support nodig, maar de richting beïnvloedt nog steeds de sterkte tussen lagen en het risico op kromtrekken.
De basisprincipes van supportoptimalisatie zijn: plaats support op niet-kritieke vlakken, vermijd diepe groeven die moeilijk te verwijderen zijn, laat geen support tegen kwetsbare randen drukken en reserveer ruimte voor gereedschap bij nabewerking. Als een onderdeel hoge visuele eisen heeft, moet het A-oppervlak in het ontwerpbestand worden gemarkeerd en met het productieteam worden afgestemd. Voor seriedelen moet ook de tijd voor het verwijderen van support worden meegewogen, omdat de tijdwinst tijdens het printen later kan worden opgegeten door hogere handmatige nabewerkingskosten.
3. Gaten, sleuven en assemblagespeling: compenseer voor echte productietoleranties
Te kleine geprinte gaten zijn een veelvoorkomend verschijnsel, veroorzaakt door onder meer overpolymerisatie bij lichtuitharding, spreiding bij poederfusie, thermische krimp bij metaal en het trappenpatroon van lagen. Bij het ontwerpen van schroefgaten, asgaten en klikverbindingen moet je compensatie reserveren op basis van het proces. Voor kleine SLA-gaten is 0,1-0,2 mm speling gebruikelijk; voor SLS-assemblages wordt vaak 0,2-0,4 mm aangehouden; bij metalen onderdelen is het meestal verstandig om kritieke gaten na het printen op eindmaat te verspanen. Voor glijpassingen, draaipasvormen en klikverbindingen is één enkele spelingwaarde niet betrouwbaar; die moet worden gevalideerd met proefstukken.
Diepe sleuven en interne holtes vereisen ook aandacht voor poederafvoer, reiniging en toegankelijkheid voor coating of spuiten. Een complex kanaal kan technisch wel geprint worden, maar zonder afvoeropeningen of inspectieroutes bestaat ook na levering nog een risico op achtergebleven materiaal. Bij ontwerpoptimalisatie kun je daarom hulpopeningen toevoegen, het onderdeel opdelen of een transparant validatiemonster maken. Voor assemblages met meerdere onderdelen is het verstandig eerst kleine tolerantiesamples te printen om de insteekkracht, speling en maatverandering na oppervlaktebehandeling te verifiëren voordat de volledige productie start.
4. Topologieoptimalisatie en lichtgewicht ontwerp: complexe geometrie moet een technisch doel dienen
Een van de voordelen van additieve productie is dat topologieoptimalisatie, roosterstructuren en interne gewichtsreductie mogelijk worden. Lichtgewicht ontwerpen zijn echter niet simpelweg hol maken. Topologieoptimalisatie vereist duidelijke belastingen, randvoorwaarden, materiaalkeuze, maakrichting en veiligheidsfactoren. Zonder die uitgangspunten kan een organische structuur ontstaan die moeilijk te reinigen is, lastig te inspecteren is of lokale spanningsconcentraties veroorzaakt. In de praktijk zijn veelvoorkomende doelen een gewichtsreductie van 20%-50%, behoud van kritieke stijfheid, lager materiaalverbruik of een betere warmteoverdracht.
Bij roosterstructuren moet je letten op staafdiameter, knooppunten, porositeit en poederafvoerkanalen. Bij SLS-nylon mag de staafdiameter doorgaans niet te dun zijn, en metalen roosters moeten ook rekening houden met achtergebleven niet-gesmolten poeder en vermoeiingsgedrag. Voor dragende onderdelen moet je de uitkomst altijd verifiëren met simulatie, compressietests van proefstukken of vermoeiingstests; niet alleen met een softwareresultaat. lantu3D beoordeelt dit soort projecten door het topologische resultaat te koppelen aan proceshaalbaarheid, zodat een model niet alleen mooi oogt maar ook daadwerkelijk leverbaar is.
5. Een DFAM-reviewchecklist opzetten: ontwerpoptimalisatie reproduceerbaar maken
Een ondernemingsbreed team kan een compacte DFAM-checklist gebruiken: voldoet de minimale wanddikte aan de toepassing, zijn kritieke vlakken gemarkeerd, is de printoriëntatie geëvalueerd, kan support worden verwijderd, zijn gaten gecompenseerd, is de assemblagespeling gevalideerd, zijn er voldoende poeder- of vloeistofafvoeropeningen, is nabewerking toegankelijk, zijn kritieke afmetingen meetbaar en sluit het materiaal aan op temperatuur-, sterkte- en chemische eisen. Elk punt moet vóór productie worden bevestigd, niet achteraf na een mislukking worden hersteld.
Daarnaast moet ontwerpoptimalisatie direct worden gekoppeld aan kosten transparantie. Minder support, lagere bouwhoogte, het samenvoegen van onderdelen, slimme nesting en het vermijden van overmatige precisie kunnen de print- en nabewerkingskosten verlagen. Omgekeerd verhoogt blind streven naar één geïntegreerd onderdeel juist het risico. Echt volwassen additief ontwerp betekent dat functie, productie, inspectie, kosten en levering binnen hetzelfde besliskader worden bekeken.
Conclusie: DFAM brengt 3D-printen van proefondervindelijk werk naar industriële levering
Ontwerpoptimalisatie voor additieve productie is een voorwaarde voor stabiele 3D-printresultaten in bedrijven. Wanddikte, support, oriëntatie, assemblagespeling, topologie en toegankelijkheid voor nabewerking bepalen samen of een digitaal model probleemloos verandert in een bruikbaar fysiek onderdeel. De rol van lantu3D is niet simpelweg als printbureau, maar als partner die blauwdruk, ontwerp, proces, productie en levering met elkaar verbindt, zodat met een systematische aanpak minder proefdrukken nodig zijn, de kwaliteit stijgt en de verificatiecyclus van producten korter wordt.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.