
परिचय: पारंपरिक डिज़ाइन को सीधे प्रिंट करने पर अक्सर लागत और जोखिम क्यों बढ़ जाते हैं
कई 3D प्रिंटिंग विफलताएँ मशीन की क्षमता की कमी के कारण नहीं होतीं, बल्कि इसलिए होती हैं क्योंकि डिज़ाइन का तर्क अभी भी पारंपरिक मशीनिंग या इंजेक्शन मोल्डिंग की सोच पर आधारित रहता है। पारंपरिक मशीनिंग में नियमित आकार, टूल की पहुंच और सामग्री हटाने की दक्षता को प्राथमिकता दी जाती है; इंजेक्शन मोल्डिंग में ड्राफ्ट एंगल, गेट, सिकुड़न और मोल्ड जीवन पर ध्यान होता है; जबकि एडिटिव मैन्युफैक्चरिंग में परत-दर-परत निर्माण, सपोर्ट जनरेशन, तापीय विकृति, पाउडर निकासी, परतों के बीच शक्ति और पोस्ट-प्रोसेसिंग की पहुंच महत्वपूर्ण होती है। जिस ड्राइंग का DFAM समीक्षा नहीं हुआ हो, उसे सीधे प्रिंट करने पर आम तौर पर अत्यधिक सपोर्ट, पतली दीवारों का मुड़ना, छिद्रों का छोटा रह जाना, अंदरूनी कैविटी में अवशिष्ट पाउडर, लागत का बजट से बाहर जाना या असेंबली विफलता जैसी समस्याएँ सामने आती हैं।
डिज़ाइन अनुकूलन का उद्देश्य केवल जटिल संरचना दिखाना नहीं है, बल्कि पुर्जे को प्रदर्शन, लागत, डिलीवरी समय और गुणवत्ता के बीच एक सत्यापित संतुलन तक पहुँचाना है। ब्लूप्रिंट 3डी जैसी टीमें प्रोजेक्ट में अक्सर निर्माण से पहले डिज़ाइन समीक्षा करती हैं। वे ब्लूप्रिंट डेटा, उपयोग परिदृश्य, सामग्री प्रक्रिया और डिलीवरी मानकों को जोड़कर यह तय करती हैं कि कहीं ग्राहक को प्रिंट पूरा होने के बाद यह तो नहीं पता चलेगा कि संरचना वास्तविक उपयोग के लिए उपयुक्त नहीं है।
1. दीवार मोटाई और फीचर आकार: प्रिंटेबल होना सिर्फ न्यूनतम शर्त है, उपयोगी होना लक्ष्य है
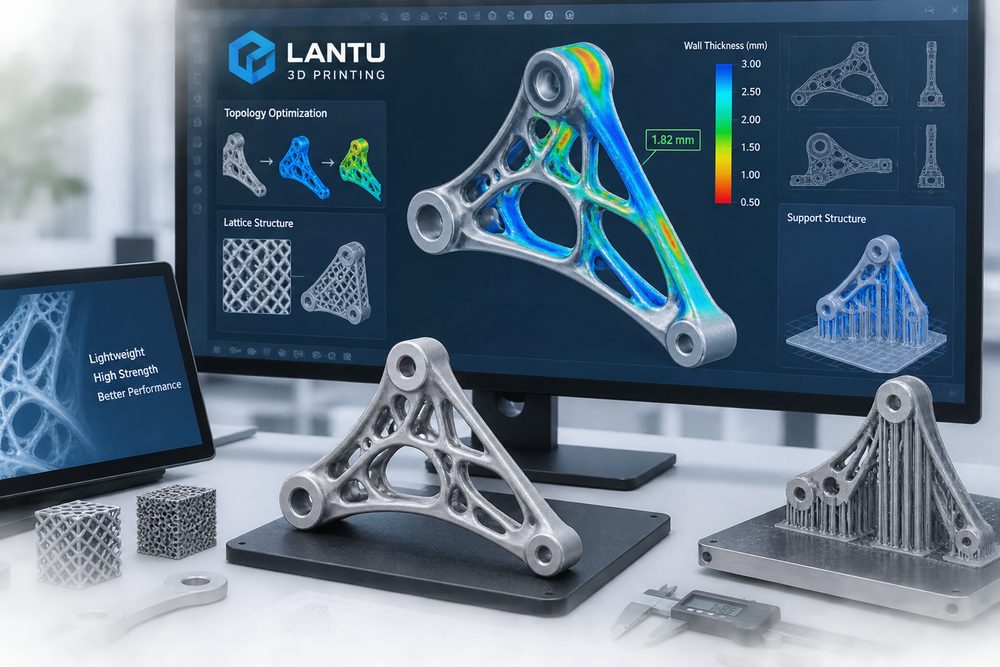
3D प्रिंटिंग डिज़ाइन में दीवार मोटाई सबसे बुनियादी, लेकिन सबसे अधिक अनदेखा किया जाने वाला पैरामीटर है। अलग-अलग प्रक्रियाओं की न्यूनतम दीवार मोटाई की आवश्यकताएँ काफी भिन्न होती हैं: SLA रेज़िन डिस्प्ले पार्ट्स में स्थानीय दीवार मोटाई 0.6-0.8 मिमी तक हो सकती है, लेकिन यदि वह असेंबली या परिवहन भार सहने वाली हो, तो इसे 1.2-2.0 मिमी तक बढ़ाना बेहतर होता है; SLS PA12 नायलॉन फंक्शनल पार्ट्स के लिए अक्सर 1.5-2.5 मिमी या उससे अधिक दीवार मोटाई की सलाह दी जाती है; धातु SLM पार्ट्स पर तापीय तनाव और पोस्ट-प्रोसेसिंग का प्रभाव पड़ता है, इसलिए पतली दीवारों का मूल्यांकन दिशा, सपोर्ट और हीट ट्रीटमेंट के साथ करना चाहिए। अकेले खड़े स्तंभ, पतली सुई-जैसी संरचनाएँ, और कैंटिलीवर बीम जैसी विशेषताओं के लिए केवल न्यूनतम निर्माण क्षमता नहीं, बल्कि सफाई, सैंडब्लास्टिंग, पैकेजिंग और उपयोग के दौरान क्षति-प्रतिरोध भी देखना चाहिए।
डिज़ाइनर को “प्रिंट होने योग्य दीवार मोटाई” और “इंजीनियरिंग सुरक्षा दीवार मोटाई” में अंतर करना चाहिए। उदाहरण के लिए, किसी दिखावटी नमूने की 0.8 मिमी पतली दीवार सफलतापूर्वक प्रिंट हो सकती है, लेकिन कूरियर परिवहन में टूट सकती है; किसी जिग की 2 मिमी दीवार पर्याप्त लग सकती है, पर यदि बल का बिंदु केंद्रित है, तो स्क्रू कसते समय उसमें दरार आ सकती है। अधिक सुरक्षित तरीका यह है कि पतली दीवार वाले क्षेत्रों में फिलेट, रिब या स्थानीय मोटाई बढ़ाई जाए, और फिनाइट एलिमेंट विश्लेषण या अनुभवजन्य लोड परीक्षण से उसे सत्यापित किया जाए।
2. सपोर्ट और दिशा: प्रिंटिंग ओरिएंटेशन सतह, शक्ति और लागत तय करता है
प्रिंटिंग दिशा एक साथ सपोर्ट की मात्रा, लेयर-लाइन की दिशा, आयामी सटीकता और यांत्रिक गुणों को प्रभावित करती है। SLA पार्ट्स के उदाहरण में, दृश्य सतह को ऊपर या साइड में रखने से सपोर्ट के निशान कम हो सकते हैं, लेकिन लेयर-लाइन अधिक दिखाई दे सकती है; धातु SLM पार्ट्स के लिए, बड़े क्षैतिज ओवरहैंग सपोर्ट की मात्रा और तापीय विकृति का जोखिम बढ़ाते हैं, इसलिए आमतौर पर ऊष्मीय तनाव को फैलाने के लिए 20°-45° झुकाव अपनाया जाता है। SLS में पारंपरिक सपोर्ट की आवश्यकता नहीं होती, लेकिन दिशा फिर भी परतों के बीच शक्ति और मुड़ने के जोखिम को प्रभावित करती है।
सपोर्ट अनुकूलन का सिद्धांत यह है: सपोर्ट को गैर-महत्वपूर्ण सतहों पर रखें, गहरे खांचे में कठिनाई से हटने वाले सपोर्ट को कम करें, कमजोर किनारों पर सपोर्ट संपर्क से बचें, और पोस्ट-प्रोसेसिंग टूल के लिए पर्याप्त स्थान छोड़ें। यदि पुर्जे की दृश्य गुणवत्ता बहुत महत्वपूर्ण है, तो डिज़ाइन फ़ाइल में A-सतह चिह्नित करें और निर्माण टीम के साथ दिशा की पुष्टि करें। बड़े पैमाने के पुर्जों के लिए सपोर्ट हटाने में लगने वाले श्रम-समय का भी मूल्यांकन किया जाना चाहिए, क्योंकि सपोर्ट से बची प्रिंटिंग जोखिम लागत कभी-कभी मैनुअल पोस्ट-प्रोसेसिंग लागत से संतुलित हो जाती है।
3. छेद, स्लॉट और असेंबली गैप: वास्तविक निर्माण विचलन को कॉम्पेन्सेशन सोच से संभालें
3D प्रिंटेड छेदों का छोटा रह जाना एक सामान्य घटना है, जिसके कारणों में प्रकाश-संवेदी रेज़िन का ओवरक्योरिंग, पाउडर सिंटरिंग का फैलाव, धातु का तापीय संकुचन और लेयर-स्टेप प्रभाव शामिल हैं। स्क्रू होल, शाफ्ट होल और क्लिप संरचनाओं को डिज़ाइन करते समय प्रक्रिया के अनुसार कॉम्पेन्सेशन छोड़ना चाहिए। SLA के छोटे छेदों के लिए 0.1-0.2 मिमी, SLS असेंबली गैप के लिए 0.2-0.4 मिमी, और धातु पार्ट्स के महत्वपूर्ण छेदों के लिए आम तौर पर प्रिंट के बाद मशीनिंग करके अंतिम आकार तक लाना बेहतर होता है। स्लाइड फिट, रोटेशन फिट और स्नैप फिट के लिए एक ही गैप मान भरोसेमंद नहीं होता; सैंपल परीक्षण से ही पुष्टि करनी चाहिए।
गहरे स्लॉट और आंतरिक कैविटी में पाउडर निकालने, सफाई और कोटिंग की पहुंच पर भी ध्यान देना चाहिए। कोई जटिल चैनल भले ही प्रिंट हो जाए, लेकिन यदि उसमें पाउडर निकालने का छेद या निरीक्षण पथ नहीं है, तो डिलीवरी के बाद अवशिष्ट जोखिम रह सकता है। डिज़ाइन अनुकूलन में सहायक छेद, विभाजित संरचना या पारदर्शी सत्यापन नमूने अपनाए जा सकते हैं। बहु-भाग असेंबली के लिए पहले छोटे टॉलरेंस सैंपल प्रिंट करके इन्सर्ट/एक्सट्रैक्शन बल, गैप और सतह उपचार के बाद आयामी परिवर्तन की पुष्टि करना चाहिए, फिर पूर्ण भाग का उत्पादन करना चाहिए।
4. टोपोलॉजी अनुकूलन और लाइटवेटिंग: जटिल ज्यामिति को इंजीनियरिंग लक्ष्य की सेवा करनी चाहिए
एडिटिव मैन्युफैक्चरिंग की एक बड़ी ताकत टोपोलॉजी अनुकूलन, लैटिस संरचना और आंतरिक वज़न घटाने को संभव बनाना है। लेकिन हल्का करना केवल खोखला करना नहीं है। टोपोलॉजी अनुकूलन के लिए भार, बाधाएँ, सामग्री, निर्माण दिशा और सुरक्षा गुणांक स्पष्ट होना चाहिए; अन्यथा उत्पन्न जैविक-सी दिखने वाली संरचना को साफ करना, जांचना या उसमें स्थानीय तनाव एकत्रण जैसी समस्याएँ हो सकती हैं। इंजीनियरिंग में सामान्य लक्ष्य 20%-50% वजन कम करना, महत्वपूर्ण कठोरता बनाए रखना, सामग्री खपत घटाना या ऊष्मा विनिमय दक्षता सुधारना होता है।
लैटिस संरचना डिज़ाइन में रॉड व्यास, नोड, छिद्रता और पाउडर निकालने के चैनलों पर ध्यान देना चाहिए। SLS नायलॉन लैटिस में रॉड बहुत पतले नहीं होने चाहिए; धातु लैटिस में अनमेल्टेड पाउडर अवशेष और थकान प्रदर्शन भी विचारणीय है। लोड-बेयरिंग पार्ट्स के लिए सिमुलेशन, सैंपल कंप्रेशन टेस्ट या थकान परीक्षण द्वारा सत्यापन आवश्यक है; केवल सॉफ्टवेयर द्वारा उत्पन्न परिणाम पर भरोसा नहीं करना चाहिए। ब्लूप्रिंट 3डी जैसी टीमें ऐसे प्रोजेक्ट्स में टोपोलॉजी परिणामों को प्रक्रिया-व्यवहार्यता के साथ संयुक्त समीक्षा में रखती हैं, ताकि “मॉडल सुंदर है लेकिन डिलीवर करना कठिन है” जैसी स्थिति से बचा जा सके।
5. DFAM समीक्षा चेकलिस्ट बनाएं: डिज़ाइन अनुकूलन को दोहराने योग्य बनाएं
एंटरप्राइज़ टीमें एक संक्षिप्त DFAM चेकलिस्ट बना सकती हैं: क्या न्यूनतम दीवार मोटाई उपयोग के अनुरूप है, क्या महत्वपूर्ण सतहें चिह्नित हैं, क्या प्रिंटिंग दिशा का मूल्यांकन हुआ है, क्या सपोर्ट हटाए जा सकते हैं, क्या छिद्रों के लिए कॉम्पेन्सेशन दिया गया है, क्या असेंबली गैप सत्यापित है, क्या पाउडर/द्रव निकासी के लिए पर्याप्त छेद हैं, क्या पोस्ट-प्रोसेसिंग की पहुंच उपलब्ध है, क्या महत्वपूर्ण आयामों के लिए निरीक्षण विधि है, और क्या सामग्री तापमान, शक्ति तथा रासायनिक प्रतिरोध आवश्यकताओं से मेल खाती है। इन सभी बिंदुओं की पुष्टि निर्माण से पहले होनी चाहिए, न कि विफलता के बाद दोबारा काम करके।
साथ ही, डिज़ाइन अनुकूलन को लागत पारदर्शिता से जोड़ना चाहिए। सपोर्ट कम करना, ऊँचाई घटाना, पुर्जों को एकीकृत करना, उचित लेआउट बनाना और अत्यधिक सटीकता से बचना प्रिंटिंग तथा पोस्ट-प्रोसेसिंग लागत दोनों को कम कर सकता है। इसके विपरीत, अंधाधुंध एक-पीस एकीकरण जोखिम बढ़ा सकता है। वास्तव में परिपक्व एडिटिव मैन्युफैक्चरिंग डिज़ाइन वह है जिसमें कार्य, निर्माण, निरीक्षण, लागत और डिलीवरी को एक ही निर्णय ढाँचे में देखा जाता है।
निष्कर्ष: DFAM 3D प्रिंटिंग को ट्रायल-एंड-एरर से इंजीनियरिंग डिलीवरी तक ले जाता है
एडिटिव मैन्युफैक्चरिंग के लिए डिज़ाइन अनुकूलन, स्थिर 3D प्रिंटिंग परिणाम पाने की एक पूर्व-शर्त है। दीवार मोटाई, सपोर्ट, दिशा, असेंबली गैप, टोपोलॉजी संरचना और पोस्ट-प्रोसेसिंग की पहुंच मिलकर तय करती है कि कोई पुर्जा डिजिटल मॉडल से उपयोगी वास्तविक वस्तु में कितनी आसानी से बदल पाएगा। ब्लूप्रिंट 3डी की भूमिका केवल प्रिंटिंग सेवा देना नहीं, बल्कि ग्राहक को ब्लूप्रिंट, डिज़ाइन, प्रक्रिया, निर्माण और डिलीवरी को जोड़ने में मदद करना है, ताकि एक प्रणालीगत पद्धति से ट्रायल कम हों, गुणवत्ता बढ़े और उत्पाद सत्यापन चक्र छोटा हो।
मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।