
Einleitung: Warum das direkte Drucken traditioneller Konstruktionen oft teuer und riskant ist
Viele Fehlschläge beim 3D-Druck liegen nicht an der Maschinenleistung, sondern daran, dass die Konstruktionslogik noch immer von klassischer Zerspanung oder Spritzguss geprägt ist. Die Zerspanung bevorzugt einfache Geometrien, Werkzeugzugänglichkeit und Materialabtrag; Spritzguss fokussiert Entformungsschrägen, Anguss, Schwindung und Werkzeugstandzeit; die additive Fertigung hingegen berücksichtigt schichtweises Aufbauen, Stützstrukturen, thermische Verformung, Pulverentfernung, Schichthaftung und die Zugänglichkeit für die Nachbearbeitung. Wird eine Zeichnung ohne DFAM-Prüfung direkt gedruckt, sind die häufigsten Folgen zu viele Stützen, Verzug bei dünnen Wänden, zu kleine Bohrungen, Pulverreste in Hohlräumen, Budgetüberschreitungen oder Montagefehler.
Ziel der Designoptimierung ist nicht, mit komplexen Formen zu beeindrucken, sondern Bauteile in ein nachvollziehbares Gleichgewicht aus Leistung, Kosten, Lieferzeit und Qualität zu bringen. Bluprint 3D verknüpft in Projekten die Konstruktionsprüfung üblicherweise frühzeitig mit Fertigung, indem Zeichnungsdaten, Anwendungsfall, Materialprozess und Abnahmekriterien gemeinsam bewertet werden, damit Kunden nicht erst nach dem Druck feststellen, dass die Struktur für den realen Einsatz ungeeignet ist.
1. Wandstärke und Merkmalsgröße: Druckbarkeit ist nur die Untergrenze, Nutzbarkeit das Ziel
Die Wandstärke ist einer der grundlegendsten, aber auch am häufigsten unterschätzten Parameter im 3D-Druck. Unterschiedliche Verfahren stellen deutlich unterschiedliche Anforderungen an die Mindestwandstärke: Bei SLA-Harzbauteilen können visuelle Teile lokal mit 0,6 bis 0,8 mm auskommen, doch wenn sie Montage- oder Transportlasten tragen, sind 1,2 bis 2,0 mm empfehlenswert; bei funktionalen SLS-Teilen aus PA12-Nylon werden oft Wandstärken von mindestens 1,5 bis 2,5 mm empfohlen; bei Metallteilen im SLM-Verfahren müssen dünne Wände im Hinblick auf thermische Spannungen und Nachbearbeitung stets zusammen mit Bauorientierung, Stützkonzept und Wärmebehandlung bewertet werden. Freistehende Säulen, schlanke Stifte und Kragarmstrukturen dürfen nicht nur nach der kleinsten realisierbaren Geometrie beurteilt werden, sondern auch nach ihrer Widerstandsfähigkeit gegenüber Reinigung, Strahlen, Verpackung und späterer Nutzung.
Konstrukteure sollten zwischen „druckbarer Wandstärke“ und „technischer Sicherheitswandstärke“ unterscheiden. Eine 0,8-mm-Dünnwand eines optischen Prototyps mag erfolgreich gedruckt werden, kann aber beim Versand leicht brechen; eine 2-mm-Wand eines Halters scheint ausreichend, kann jedoch bei konzentrierten Lasten beim Anziehen von Schrauben aufreißen. Die robustere Vorgehensweise ist, dünne Bereiche mit Radien, Verstärkungsrippen oder lokaler Verdickung zu versehen und dies per FEM oder anhand von Erfahrungsbelastungstests zu verifizieren.
2. Stützstrukturen und Orientierung: Die Druckausrichtung bestimmt Oberfläche, Festigkeit und Kosten
Die Druckorientierung beeinflusst zugleich die Menge der Stützstrukturen, die Schichtrichtung, die Maßgenauigkeit und die mechanischen Eigenschaften. Bei SLA-Teilen kann eine nach oben oder seitlich ausgerichtete Sichtfläche die Stützspuren reduzieren, aber die Sichtbarkeit von Schichtlinien erhöhen; bei Metallteilen im SLM-Verfahren führen große horizontale Überhänge zu mehr Stützmaterial und einem erhöhten Risiko thermischer Verformung, weshalb häufig eine Neigung von 20° bis 45° gewählt wird, um thermische Spannungen zu verteilen. Zwar benötigt SLS keine klassischen Stützen, doch auch hier beeinflusst die Orientierung die Schichthaftung und das Verzugrisiko.
Das Ziel der Stützoptimierung lautet: Stützen auf nichtkritische Flächen verlagern, schwer entfernbaren Support in tiefen Nuten vermeiden, keine empfindlichen Kanten belasten und ausreichend Platz für Nachbearbeitungswerkzeuge lassen. Wenn hohe Anforderungen an die Oberfläche bestehen, sollte in der Konstruktionsdatei eine A-Seite definiert und mit dem Fertigungsteam abgestimmt werden. Bei Serienbauteilen müssen zudem die Stunden für das Entfernen der Stützen bewertet werden, da eingesparte Druckrisiken durch zusätzliche manuelle Nachbearbeitungskosten wieder aufgehoben werden können.
3. Bohrungen, Nuten und Montagespiel: Mit Toleranzkompensation reale Fertigungsabweichungen berücksichtigen
Zu kleine Bohrungen sind beim 3D-Druck ein häufiges Phänomen. Ursachen sind unter anderem Überhärtung bei der Photopolymerisation, Ausbreitung beim Sintern von Pulver, thermische Schrumpfung bei Metall sowie der stufige Charakter der Schichten. Beim Entwurf von Schraubenbohrungen, Passbohrungen und Schnappverbindungen sollte daher je nach Verfahren eine entsprechende Kompensation vorgesehen werden. Kleine SLA-Bohrungen können um 0,1 bis 0,2 mm vorgehalten werden, SLS-Montagespiele liegen häufig bei 0,2 bis 0,4 mm, und bei kritischen Bohrungen in Metallbauteilen wird meist empfohlen, nach dem Druck auf das Endmaß nachzuarbeiten. Für Gleit-, Dreh- und Schnappverbindungen ist ein einzelner Spielwert nicht zuverlässig; hier sollten Probekörper zur Verifizierung dienen.
Tiefe Nuten und Innenräume müssen außerdem hinsichtlich Pulverentfernung, Reinigung und Beschichtungszugänglichkeit betrachtet werden. Ein komplexer Kanal kann zwar druckbar sein, aber ohne Entlastungs- oder Prüföffnungen besteht nach der Auslieferung weiterhin ein Restrisiko durch eingeschlossenes Material. Bei der Designoptimierung können daher Hilfsbohrungen, eine Aufteilung in Teilstrukturen oder transparente Validierungsmuster sinnvoll sein. Für Baugruppen empfiehlt es sich, zunächst kleine Toleranzproben zu drucken, um Einsteckkraft, Spiel und Maßänderungen nach der Oberflächenbehandlung zu prüfen, bevor das vollständige Bauteil gefertigt wird.
4. Topologieoptimierung und Leichtbau: Komplexe Geometrie muss einem technischen Ziel dienen
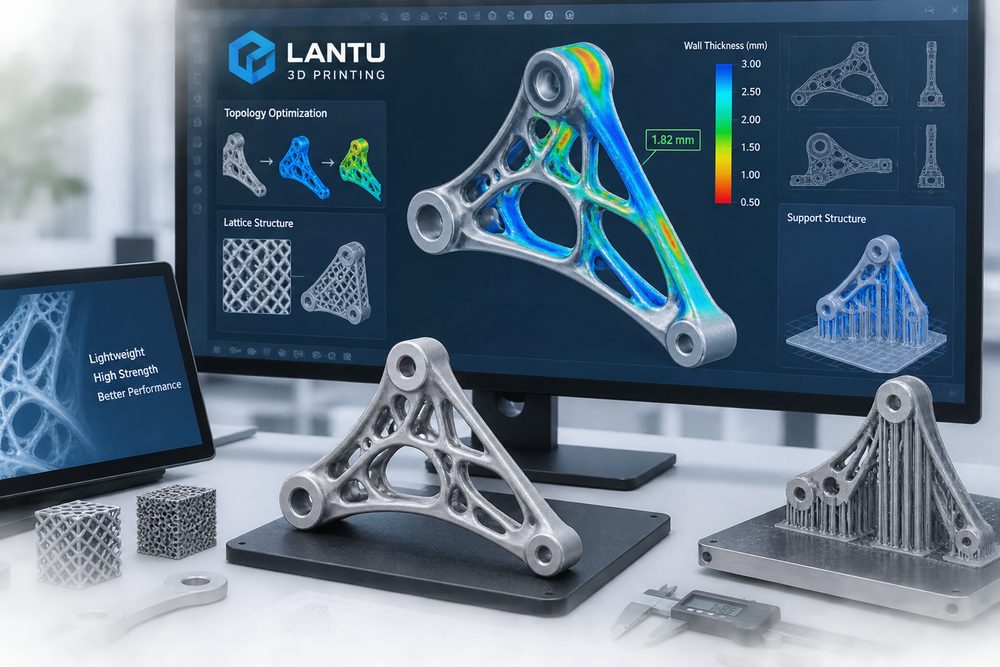
Zu den Stärken der additiven Fertigung gehört die Möglichkeit, Topologieoptimierung, Gitterstrukturen und innere Leichtbaukonzepte umzusetzen. Leichtbau bedeutet jedoch nicht einfaches Aushöhlen. Topologieoptimierung erfordert klare Angaben zu Lasten, Randbedingungen, Material, Bauorientierung und Sicherheitsfaktor; andernfalls kann eine organisch wirkende Struktur entstehen, die sich nur schwer entpulvern, schwer prüfen oder lokal stark beanspruchen lässt. Typische technische Ziele sind eine Gewichtsreduktion von 20 bis 50 Prozent, die Beibehaltung kritischer Steifigkeit, die Verringerung des Materialeinsatzes oder eine bessere Wärmeübertragung.
Bei Gitterstrukturen müssen Stabdurchmesser, Knotenpunkte, Porosität und Entpulverungskanäle sorgfältig ausgelegt werden. Bei SLS-Nylon sollten die Stäbe eines Gitters in der Regel nicht zu dünn sein; bei Metallgittern sind zusätzlich Restpulver, Ermüdungsfestigkeit und Reinigbarkeit zu beachten. Tragende Bauteile sollten durch Simulation, Druckversuche oder Ermüdungstests validiert werden und nicht allein auf Basis der Softwareergebnisse freigegeben werden. Bluprint 3D verknüpft bei solchen Projekten das Topologieergebnis mit der Umsetzbarkeit im Prozess, um zu vermeiden, dass ein Modell zwar optisch überzeugt, die Fertigung aber erschwert.
5. Eine DFAM-Prüfliste aufbauen: Designoptimierung reproduzierbar machen
Unternehmen können eine kompakte DFAM-Prüfliste einführen: Ist die Mindestwandstärke für die Anwendung ausreichend? Ist die kritische Fläche markiert? Wurde die Druckorientierung bewertet? Sind Stützen entfernbar? Wurden Bohrungsdurchmesser kompensiert? Wurden Montagespiele verifiziert? Gibt es ausreichend Entlüftungs- oder Entleerungsöffnungen? Ist die Nachbearbeitung zugänglich? Gibt es eine Prüfmethode für kritische Maße? Passt das Material zu Temperatur, Festigkeit und chemischer Beständigkeit? Jeder dieser Punkte sollte vor der Fertigung bestätigt werden, nicht erst nach einem Fehlschlag.
Gleichzeitig muss Designoptimierung mit transparenter Kostenbetrachtung verbunden werden. Weniger Stützen, geringere Bauhöhe, das Zusammenführen von Bauteilen, eine sinnvolle Anordnung und der Verzicht auf übertriebene Genauigkeit senken Druck- und Nachbearbeitungskosten. Umgekehrt kann eine unreflektierte Einteiligkeit das Risiko erhöhen. Reife additive Produktentwicklung bedeutet, Funktion, Fertigung, Prüfung, Kosten und Lieferung in einem gemeinsamen Entscheidungsrahmen zu betrachten.
Fazit: DFAM führt 3D-Druck von Versuch und Irrtum zu industrieller Lieferung
Die Designoptimierung für die additive Fertigung ist eine grundlegende Voraussetzung für stabile 3D-Druckergebnisse in Unternehmen. Wandstärke, Stützstrukturen, Orientierung, Montagespiel, Topologie und Zugänglichkeit für die Nachbearbeitung entscheiden gemeinsam darüber, ob ein digitales Modell erfolgreich zu einem nutzbaren physischen Bauteil wird. Bluprint 3D versteht sich dabei nicht als reiner Druckdienstleister, sondern als Partner, der Zeichnung, Konstruktion, Prozess, Fertigung und Lieferung miteinander verknüpft, um mit systematischer Methodik Fehlversuche zu reduzieren, die Qualität zu steigern und die Produktvalidierung zu verkürzen.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.