
Introduction : pourquoi imprimer directement une conception traditionnelle coûte souvent cher et comporte des risques élevés
De nombreux échecs en impression 3D ne sont pas dus à une capacité insuffisante des machines, mais au fait que la logique de conception reste ancrée dans les paradigmes de l’usinage traditionnel ou du moulage par injection. L’usinage privilégie les formes régulières, l’accessibilité des outils et l’efficacité de l’enlèvement de matière ; le moulage par injection se concentre sur les dépouilles, les points d’injection, le retrait et la durée de vie du moule ; la fabrication additive, elle, s’intéresse à l’empilement couche par couche, à la génération des supports, aux déformations thermiques, à l’évacuation des poudres, à la résistance inter-couches et à l’accessibilité du post-traitement. Envoyer directement au print un plan qui n’a pas fait l’objet d’une revue DFAM conduit souvent à des supports excessifs, à des déformations de parois fines, à des diamètres de trous trop faibles, à des poudres résiduelles dans les cavités internes, à des dépassements de budget ou à des échecs d’assemblage.
L’objectif de l’optimisation de conception n’est pas de mettre en avant des structures complexes, mais d’atteindre un équilibre vérifiable entre performance, coût, délai et qualité. Dans les projets, lantu3D place généralement la revue de conception en amont de la fabrication, en reliant les données du modèle, le scénario d’utilisation, le procédé matière et les critères de livraison afin d’éviter que le client ne découvre, une fois la pièce imprimée, que la structure n’est pas adaptée à une application réelle.
1. Épaisseur de paroi et dimensions des détails : imprimable est le minimum, exploitable est l’objectif
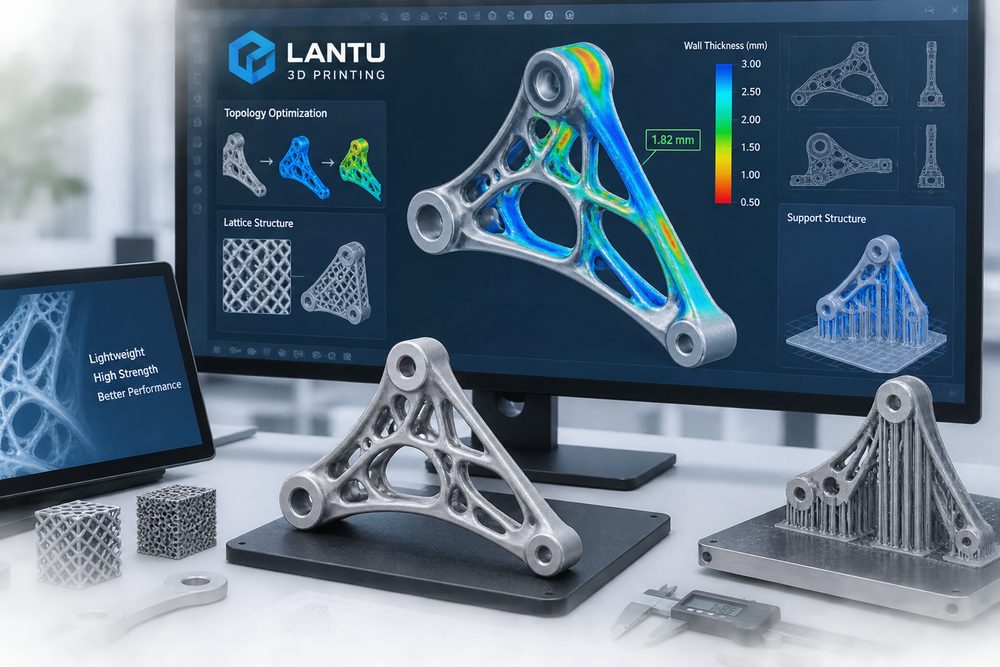
L’épaisseur de paroi est l’un des paramètres les plus fondamentaux de la conception pour impression 3D, mais aussi l’un des plus souvent négligés. Les exigences minimales varient fortement selon le procédé : pour une pièce esthétique en résine SLA, une épaisseur locale de 0,6 à 0,8 mm peut suffire ; si la pièce doit supporter des charges d’assemblage ou de transport, il est recommandé de viser 1,2 à 2,0 mm. Pour les pièces fonctionnelles en nylon PA12 par frittage sélectif laser (SLS), une épaisseur de paroi d’au moins 1,5 à 2,5 mm est souvent recommandée. Pour les pièces métalliques en fusion sélective par laser (SLM), les contraintes thermiques et les opérations de post-traitement imposent de réévaluer les structures minces en fonction de l’orientation, des supports et du traitement thermique. Les colonnettes isolées, aiguilles fines et consoles ne doivent pas être jugées uniquement sur leur capacité minimale de formation ; il faut aussi prendre en compte la résistance aux dommages pendant le nettoyage, le sablage, l’emballage et l’utilisation.
Les concepteurs doivent distinguer « épaisseur de paroi imprimable » et « épaisseur de sécurité ingénierie ». Par exemple, une paroi mince de 0,8 mm sur une pièce d’aspect peut être imprimée avec succès, mais se casser facilement pendant le transport. À l’inverse, une paroi de 2 mm sur un gabarit peut sembler suffisante, mais se fissurer lors du serrage des vis si les points d’effort sont concentrés. Une méthode plus sûre consiste à ajouter des congés, des nervures de renfort ou des épaississements localisés dans les zones minces, puis à valider par éléments finis ou par des essais de charge empiriques.
2. Supports et orientation : l’orientation d’impression détermine la surface, la résistance et le coût
L’orientation d’impression influence simultanément la quantité de supports, la visibilité des stries de couche, la précision dimensionnelle et les performances mécaniques. Pour une pièce SLA, orienter la face esthétique vers le haut ou sur le côté peut réduire les traces de support, mais augmenter la visibilité des couches. Pour une pièce métallique SLM, de larges surplombs horizontaux entraînent davantage de supports et un risque accru de déformation thermique ; il faut donc souvent incliner la pièce de 20° à 45° afin de répartir les contraintes thermiques. En SLS, même si les supports traditionnels ne sont pas nécessaires, l’orientation influence toujours la résistance inter-couches et le risque de gauchissement.
Le principe d’optimisation des supports est simple : placer les supports sur des faces non critiques, réduire les supports difficiles à retirer dans les rainures profondes, éviter le contact avec les arêtes fragiles et laisser suffisamment d’espace pour les outils de post-traitement. Si la pièce exige une qualité esthétique élevée, la face A doit être clairement indiquée dans le dossier de conception et l’orientation confirmée avec l’équipe de fabrication. Pour les pièces en série, il faut aussi évaluer le temps de retrait des supports, car l’économie réalisée sur le risque d’impression peut être annulée par le coût de main-d’œuvre en post-traitement.
3. Trous, rainures et jeux d’assemblage : corriger les écarts réels avec une logique de compensation
La diminution du diamètre des trous est un phénomène fréquent en impression 3D, en raison de la sur-polymérisation en SLA, de la diffusion du frittage des poudres, du retrait thermique en métal et de l’effet d’escalier des couches. Lors de la conception de trous pour vis, d’alésages d’axes et de clips, il faut prévoir une compensation en fonction du procédé. En SLA, un petit trou peut nécessiter une marge de 0,1 à 0,2 mm ; en SLS, le jeu d’assemblage se situe souvent entre 0,2 et 0,4 mm ; pour les pièces métalliques, il est généralement recommandé de terminer les surfaces critiques par usinage après impression. Pour les ajustements glissants, rotatifs ou à encliquetage, une valeur de jeu unique n’est pas fiable ; il est préférable de la valider par des éprouvettes.
Les rainures profondes et les cavités internes doivent également être évaluées sous l’angle de l’évacuation des poudres, du nettoyage et de l’accessibilité au revêtement. Un canal interne complexe peut être imprimable, mais sans orifice de purge ni voie d’inspection, il peut conserver des résidus après livraison. Lors de l’optimisation de conception, il est possible de prévoir des trous auxiliaires, de scinder la structure ou d’utiliser des échantillons de validation transparents. Pour les assemblages multi-pièces, il est recommandé d’imprimer d’abord des éprouvettes de tolérance de petite taille afin de valider la force d’insertion, le jeu et l’évolution dimensionnelle après traitement de surface, avant de passer à la production de la pièce complète.
4. Optimisation topologique et allègement : la géométrie complexe doit servir un objectif d’ingénierie
L’un des avantages majeurs de la fabrication additive est la possibilité de réaliser une optimisation topologique, des structures lattices et des allègements internes. Mais l’allègement ne consiste pas simplement à creuser la pièce. L’optimisation topologique exige une définition claire des charges, des contraintes, du matériau, de la direction de fabrication et du coefficient de sécurité ; sinon, la structure organique générée peut être difficile à nettoyer, difficile à inspecter ou concentrer localement les contraintes. Les objectifs courants en ingénierie incluent une réduction de masse de 20 % à 50 %, le maintien d’une rigidité critique, la diminution de la consommation de matière ou l’amélioration de l’échange thermique.
La conception de structures lattices doit tenir compte du diamètre des barres, des nœuds, de la porosité et des canaux d’évacuation de la poudre. En SLS nylon, les barres du lattice ne doivent généralement pas être trop fines ; pour les lattices métalliques, il faut aussi considérer la présence de poudre non fondue et les performances en fatigue. Pour les pièces porteuses, il faut valider par simulation, par essais de compression sur prototypes ou par essais de fatigue, et non se contenter du résultat généré par un logiciel. Dans ce type de projet, lantu3D relie les résultats topologiques à la faisabilité du procédé lors de la revue, afin d’éviter les modèles « beaux à l’écran mais difficiles à livrer ».
5. Mettre en place une checklist DFAM : rendre l’optimisation de conception reproductible
Les équipes d’entreprise peuvent établir une checklist DFAM concise : l’épaisseur minimale de paroi est-elle adaptée à l’usage ? Les faces critiques sont-elles indiquées ? L’orientation d’impression a-t-elle été évaluée ? Les supports peuvent-ils être retirés ? Les diamètres de trous ont-ils été compensés ? Les jeux d’assemblage ont-ils été validés ? Les orifices de purge/d’évacuation sont-ils suffisants ? Le post-traitement est-il accessible ? Les dimensions critiques disposent-elles d’une méthode de contrôle ? Le matériau est-il compatible avec les besoins de température, de résistance mécanique et de résistance chimique ? Chacun de ces points doit être confirmé avant la fabrication, et non corrigé après un échec.
En parallèle, l’optimisation de conception doit être reliée à une transparence des coûts. Réduire les supports, diminuer la hauteur, fusionner certaines pièces, organiser rationnellement la disposition et éviter une précision excessive permettent tous de réduire les coûts d’impression et de post-traitement. À l’inverse, rechercher à tout prix une intégration monobloc peut augmenter les risques. Une conception additive réellement mature place la fonction, la fabrication, le contrôle, le coût et la livraison dans un même cadre de décision.
Conclusion : la DFAM fait passer l’impression 3D de l’essai-erreur à la livraison industrielle
L’optimisation de la conception pour la fabrication additive est une condition préalable pour obtenir des résultats stables en impression 3D au sein d’une entreprise. L’épaisseur de paroi, les supports, l’orientation, les jeux d’assemblage, la structure topologique et l’accessibilité au post-traitement déterminent ensemble si une pièce peut passer sans difficulté du modèle numérique à un objet physique exploitable. La valeur de lantu3D ne réside pas dans une simple impression sous-traitée, mais dans sa capacité à relier le plan, la conception, le procédé, la fabrication et la livraison dans un système cohérent, afin de réduire les essais inutiles, d’améliorer la qualité et de raccourcir le cycle de validation produit.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.