
Giriş: Neden Geleneksel Tasarımı Doğrudan Basmak Genellikle Pahalı ve Risklidir
Birçok 3B baskı başarısızlığı, ekipman yetersizliğinden değil, tasarım mantığının hâlâ geleneksel talaşlı imalat veya enjeksiyon kalıplama düşüncesine dayanmasından kaynaklanır. Geleneksel imalat, düzgün geometrileri, takım erişimini ve malzeme kaldırma verimliliğini ön planda tutar; enjeksiyon kalıplama ise kalıp çıkma açısı, yolluk, çekme ve kalıp ömrüne odaklanır. Katmanlı üretim ise katman katman birikimi, destek oluşumu, termal deformasyon, toz tahliyesi, katmanlar arası dayanım ve son işlem erişilebilirliğini dikkate alır. DFAM değerlendirmesinden geçmemiş bir çizimi doğrudan basmak; fazla destek, ince duvar deformasyonu, daralmış delikler, iç boşluklarda kalan toz, bütçe aşımı veya montaj hatası gibi sonuçlar doğurur.
Tasarım optimizasyonunun amacı gösterişli bir geometri üretmek değil, parçanın performans, maliyet, teslim süresi ve kalite arasında doğrulanabilir bir denge kurmasını sağlamaktır. lantu3D projelerde genellikle tasarım değerlendirmesini üretim öncesi aşamaya yerleştirir; mavi çizim verileri, kullanım senaryosu, malzeme süreci ve teslimat standartlarını birlikte ele alarak müşterinin baskı tamamlandıktan sonra yapının gerçek kullanım için uygun olmadığını fark etmesini önler.
1. Duvar Kalınlığı ve Özellik Boyutları: Basılabilirlik Sadece Alt Sınırdır, Kullanılabilirlik Asıl Hedeftir
Duvar kalınlığı, 3B baskı tasarımında en temel ama en kolay gözden kaçan parametrelerden biridir. Farklı süreçlerin en küçük duvar kalınlığı gereksinimleri belirgin biçimde değişir: SLA reçine gösterim parçalarında yerel duvar kalınlığı 0,6-0,8 mm seviyesine indirilebilir; ancak montaj veya taşıma yükü taşıyacaksa 1,2-2,0 mm'ye çıkarılması önerilir. SLS PA12 naylon fonksiyonel parçalarda duvar kalınlığı için çoğunlukla 1,5-2,5 mm ve üzeri tavsiye edilir. Metal SLM parçalar ise termal gerilmeler ve son işlem etkilerine tabidir; bu nedenle ince duvarlı yapılar genellikle yön, destek ve ısıl işlem ile birlikte değerlendirilmelidir. İzole kolonlar, ince uzun iğneler, konsol kirişler gibi özellikler yalnızca en küçük şekillendirme kabiliyetine göre değil, temizlik, kumlama, paketleme ve kullanım sırasında hasara dayanım açısından da incelenmelidir.
Tasarımcılar “basılabilir duvar kalınlığı” ile “mühendislik güvenli duvar kalınlığı”nı ayırmalıdır. Örneğin bir görünüm prototipinin 0,8 mm'lik ince duvarı başarıyla basılabilir; ancak kargo taşımada kolayca kırılabilir. Bir fikstürün 2 mm duvar kalınlığı ilk bakışta yeterli görünse de, yük bir noktada yoğunlaşıyorsa vidalar sıkılırken çatlama oluşabilir. Daha güvenli yaklaşım, ince duvar bölgelerine radyüs eklemek, takviye nervürleri kullanmak veya yerel kalınlaştırma yapmak ve ardından sonlu eleman analizi ya da deneysel yük testleriyle doğrulamaktır.
2. Destekler ve Yönlendirme: Baskı Yönü Yüzeyi, Dayanımı ve Maliyeti Belirler
Baskı yönü; destek miktarı, katman izi yönü, boyutsal doğruluk ve mekanik özellikleri aynı anda etkiler. SLA parçalarında görünür yüzeyi yukarı veya yana almak destek izlerini azaltabilir, ancak katman izlerinin görünürlüğünü artırabilir. Metal SLM parçalarında geniş yatay çıkıntılar hem destek miktarını hem de termal deformasyon riskini yükseltir; bu nedenle ısı gerilmelerini dağıtmak için genellikle 20°-45° arasında eğim verilir. SLS'de geleneksel desteklere ihtiyaç duyulmasa da, yönlendirme yine de katmanlar arası dayanım ve eğilme riskini etkiler.
Destek optimizasyonunun ilkesi şudur: destekleri kritik olmayan yüzeylere yerleştirmek, çıkarılması zor derin kanallardaki destekleri azaltmak, destek temasını zayıf kenarlardan uzak tutmak ve son işlem araçları için yeterli alan bırakmak. Parçada yüksek görünüm kalitesi gerekiyorsa, A yüzeyi tasarım dosyasında işaretlenmeli ve üretim ekibiyle yönlendirme doğrulanmalıdır. Seri üretim parçalarında ayrıca destek temizleme işçiliği de değerlendirilmelidir; çünkü baskıda sağlanan destek tasarrufu, son işlem için gereken manuel maliyetle dengelenebilir.
3. Delikler, Kanallar ve Montaj Boşlukları: Gerçek Üretim Sapmalarını Telafi Mantığıyla Ele Alın
3B baskıda delik çapının küçük çıkması yaygın bir durumdur; bunun nedenleri arasında fotopolimerleşmede aşırı kürlenme, toz sinterlemede yayılma, metalde termal büzülme ve katmanlı yüzey basamak etkisi bulunur. Vida delikleri, mil delikleri ve geçme yapıları tasarlanırken süreç bazında telafi payı bırakılmalıdır. SLA'da küçük delikler için 0,1-0,2 mm; SLS montaj boşluklarında 0,2-0,4 mm; metal parçalarda ise kritik deliklerin baskı sonrası talaşlı işlemle nihai ölçüye getirilmesi genellikle önerilir. Kayar geçme, döner geçme ve geçmeli kilit yapıları için tek bir boşluk değeri güvenilir değildir; bunun yerine kupon testleriyle doğrulama yapılmalıdır.
Derin kanallar ve iç boşluklar ayrıca toz temizleme, yıkama ve kaplama erişilebilirliği açısından da değerlendirilmelidir. Karmaşık bir akış kanalı basılabiliyor olsa bile, tahliye deliği veya kontrol yolu yoksa teslim sonrası kalıntı riski oluşabilir. Tasarım optimizasyonu sırasında yardımcı delikler açmak, yapıyı bölmek veya şeffaf doğrulama numuneleri kullanmak mümkündür. Çok parçalı montajlarda önce küçük tolerans numuneleri basılarak takma-çıkarma kuvveti, boşluk ve yüzey işlemi sonrası boyut değişimi doğrulanmalı, ardından tam parça üretimine geçilmelidir.
4. Topolojik Optimizasyon ve Hafifletme: Karmaşık Geometri Mutlaka Mühendislik Hedefine Hizmet Etmelidir
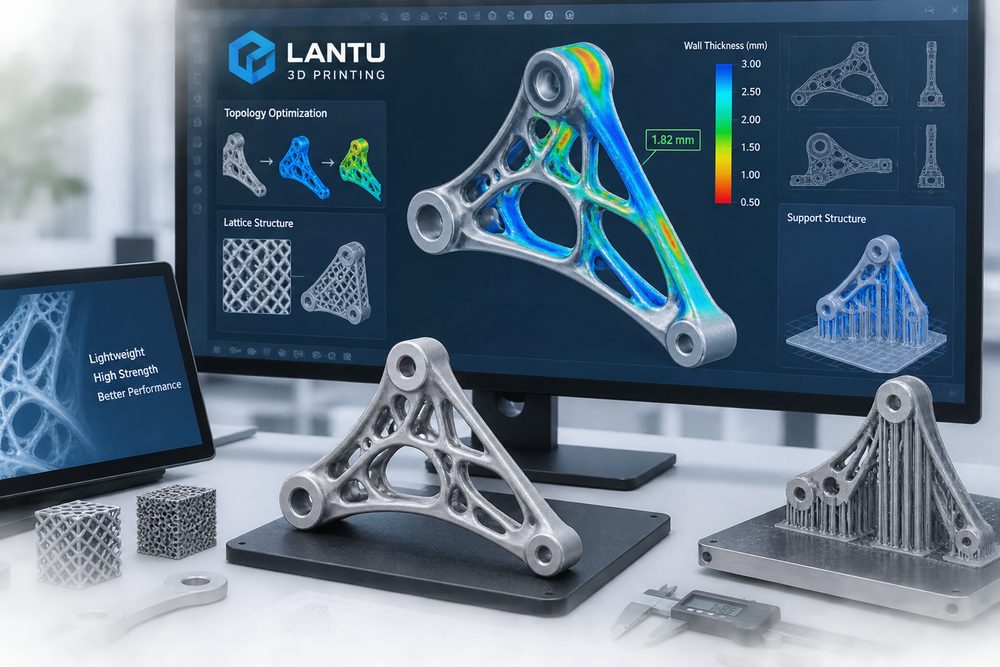
Katmanlı üretimin avantajlarından biri topolojik optimizasyon, kafes yapılar ve iç hafifletmenin uygulanabilmesidir. Ancak hafifletme, yalnızca iç boşaltma anlamına gelmez. Topolojik optimizasyon; yükleri, kısıtları, malzemeyi, üretim yönünü ve güvenlik katsayısını net tanımlamayı gerektirir. Aksi takdirde ortaya çıkan organik yapı, temizlenmesi zor, muayenesi güç veya yerel gerilme yoğunlaşmalarına açık olabilir. Mühendislikte sık görülen hedefler arasında %20-%50 ağırlık azaltma, kritik rijitliğin korunması, malzeme tüketiminin düşürülmesi veya ısı değişim veriminin artırılması yer alır.
Kafes yapı tasarımında çubuk çapı, düğüm noktaları, gözeneklilik ve toz tahliye kanalları dikkatle ele alınmalıdır. SLS naylon kafeslerde çubuk çapı çok ince olmamalıdır; metal kafeslerde ise ergimemiş toz kalıntısı ve yorulma performansı ayrıca düşünülmelidir. Yük taşıyan parçalar için doğrulama, yalnızca yazılımın ürettiği sonuçlara dayanarak değil; simülasyon, numune sıkıştırma testleri veya yorulma testleriyle yapılmalıdır. lantu3D bu tür projelerde topolojik sonucu süreç açısından uygulanabilirlik ile birlikte değerlendirir ve “model güzel ama teslimi zor” durumunu önlemeye çalışır.
5. DFAM Değerlendirme Listesi Oluşturun: Tasarım Optimizasyonunu Tekrarlanabilir Hale Getirin
Kurumsal ekipler kısa bir DFAM kontrol listesi oluşturabilir: minimum duvar kalınlığı kullanım amacına uygun mu, kritik yüzeyler işaretli mi, baskı yönü değerlendirildi mi, destekler çıkarılabilir mi, delik çapları telafi edildi mi, montaj boşlukları doğrulandı mı, toz/sıvı tahliye delikleri yeterli mi, son işleme erişim mümkün mü, kritik boyutlar için ölçüm yöntemi var mı, malzeme sıcaklık, dayanım ve kimyasal direnç gereksinimlerine uygun mu? Bu maddelerin her biri üretimden önce doğrulanmalı, başarısızlıktan sonra yeniden işleme bırakılmamalıdır.
Aynı zamanda tasarım optimizasyonu maliyet şeffaflığıyla ilişkilendirilmelidir. Destek miktarını azaltmak, yükseklik düşürmek, parçaları birleştirmek, yerleşimi doğru yapmak ve aşırı hassasiyetten kaçınmak baskı ve son işlem maliyetlerini azaltır. Öte yandan, körü körüne tek parça tasarıma yönelmek riski artırabilir. Gerçek anlamda olgun bir katmanlı üretim tasarımı, işlev, üretim, muayene, maliyet ve teslimatı aynı karar çerçevesinde birleştirir.
Sonuç: DFAM, 3B Baskıyı Deneme-Yanılmadan Mühendislik Odaklı Teslimata Taşır
Katmanlı üretim için tasarım optimizasyonu, işletmelerin istikrarlı 3B baskı sonuçları elde etmesi için ön koşuldur. Duvar kalınlığı, destekler, yönlendirme, montaj boşlukları, topolojik yapı ve son işlem erişilebilirliği; bir parçanın dijital modelden kullanılabilir gerçek ürüne sorunsuz biçimde dönüşüp dönüşmeyeceğini birlikte belirler. lantu3D'nin konumu, yalnızca fason baskı yapmak değil; müşterinin mavi çizim, tasarım, süreç, üretim ve teslimatı birbirine bağlamasına yardımcı olarak sistematik yöntemle deneme sayısını azaltmak, kaliteyi yükseltmek ve ürün doğrulama süresini kısaltmaktır.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.