
مقدمة: لماذا تؤدي الطباعة المباشرة للتصاميم التقليدية غالبًا إلى تكلفة أعلى ومخاطر أكبر
كثير من حالات فشل الطباعة ثلاثية الأبعاد لا تعود إلى ضعف قدرة المعدات، بل إلى أن منطق التصميم ما يزال قائمًا على التفكير التقليدي في التشغيل الآلي أو القولبة بالحقن. فالتشغيل الآلي التقليدي يفضّل الأشكال المنتظمة، وإمكانية وصول أداة القطع، وكفاءة إزالة المادة؛ بينما تركز القولبة على زاوية السحب، ومواقع البوابة، والانكماش، وعمر القالب؛ أما التصنيع الإضافي فيركز على التكديس طبقة بعد طبقة، وتوليد الدعامات، والتشوه الحراري، وإزالة المسحوق، وقوة الترابط بين الطبقات، وإمكانية الوصول للمعالجة اللاحقة. وعندما تُرسل رسمة لم تخضع لمراجعة DFAM مباشرةً إلى الطباعة، فالنتائج الشائعة هي كثرة الدعامات، وتشوه الجدران الرقيقة، وصِغر الأقطار، وبقاء المسحوق داخل التجاويف، وتجاوز الميزانية، أو فشل التجميع.
هدف تحسين التصميم ليس استعراض البُنى المعقدة، بل الوصول إلى توازن قابل للتحقق بين الأداء، والتكلفة، ومدة التسليم، والجودة. وفي المشاريع، تضع «بلوبرنت ثلاثي الأبعاد» مراجعة التصميم عادةً في مقدمة سلسلة التصنيع، عبر ربط بيانات المخطط، وسيناريو الاستخدام، والمواد والعملية، ومعايير التسليم، لتجنب اكتشاف عدم ملاءمة البنية للتطبيق الفعلي بعد اكتمال الطباعة.
أولًا: سماكة الجدار والأبعاد المميزة: القابلية للطباعة هي الحد الأدنى، أما القابلية للاستخدام فهي الهدف
سماكة الجدار هي أحد أبسط المعايير في تصميم الطباعة ثلاثية الأبعاد، لكنها أيضًا من أكثرها إهمالًا. تختلف متطلبات الحد الأدنى لسماكة الجدار بشكل واضح بين العمليات: ففي أجزاء العرض المصنوعة بـ SLA يمكن أن تصل السماكة المحلية إلى 0.6-0.8 مم، لكن إذا كانت ستتحمل الحمل أثناء التجميع أو النقل، فمن الأفضل رفعها إلى 1.2-2.0 مم؛ وفي أجزاء PA12 المصنوعة بـ SLS يُنصح غالبًا بسماكة جدار لا تقل عن 1.5-2.5 مم؛ أما الأجزاء المعدنية المصنوعة بـ SLM فتتأثر بالإجهاد الحراري والمعالجة اللاحقة، ولذلك تتطلب البنى الرقيقة تقييمًا يراعي الاتجاه، والدعامات، والمعالجة الحرارية. كما أن الأعمدة المنفردة، والإبر الرفيعة، والكمرات الكابولية لا ينبغي تقييمها فقط من منظور الحد الأدنى للتشكيل، بل أيضًا من منظور التحمل أثناء التنظيف، والسفع الرملي، والتغليف، والاستخدام.
ينبغي للمهندسين التمييز بين «سماكة الجدار القابلة للتشكيل» و«سماكة الأمان الهندسي». فمثلًا، قد تنجح طباعة جدار رقيق بسماكة 0.8 مم لقطعة ظاهرية، لكنه قد ينكسر بسهولة أثناء الشحن؛ وقد تبدو سماكة 2 مم كافية لقطعة تثبيت، لكن إذا تركز الحمل في نقطة واحدة فقد تتشقق عند شد البرغي. والطريقة الأكثر أمانًا هي إضافة زوايا دائرية، أو أضلاع تقوية، أو زيادة موضعية في السماكة ضمن المناطق الرقيقة، ثم التحقق بواسطة التحليل العنصري المحدود أو اختبارات تحميل خبرية.
ثانيًا: الدعامات واتجاه الطباعة: اتجاه الطباعة يحدد السطح والقوة والتكلفة
يؤثر اتجاه الطباعة في الوقت نفسه على كمية الدعامات، وآثار الطبقات، ودقة الأبعاد، والخواص الميكانيكية. ففي أجزاء SLA، يمكن أن يؤدي توجيه السطح الخارجي إلى الأعلى أو بشكل جانبي إلى تقليل آثار الدعامات، لكنه قد يزيد من ظهور خطوط الطبقات؛ وفي الأجزاء المعدنية المصنوعة بـ SLM، فإن البروزات الأفقية الكبيرة تزيد كمية الدعامات ومخاطر التشوه الحراري، لذا يُفضَّل عادةً الإمالة بزاوية 20°-45° لتوزيع الإجهاد الحراري. أما SLS فلا يحتاج إلى دعامات تقليدية، لكن الاتجاه ما يزال يؤثر في قوة الترابط بين الطبقات ومخاطر الانبعاج.
مبدأ تحسين الدعامات هو وضعها على الأسطح غير الحرجة، وتقليل الدعامات في الشقوق العميقة التي يصعب إزالتها، وتجنب ملامستها للحواف الضعيفة، وترك مساحة كافية لأدوات المعالجة اللاحقة. وإذا كانت القطعة تتطلب جودة ظاهرية عالية، فيجب تحديد وجه A في ملف التصميم والتأكد من الاتجاه مع فريق التصنيع. أما في القطع ذات الكميات الكبيرة، فيجب أيضًا تقييم زمن إزالة الدعامات، لأن ما يوفره تقليل الدعامات من مخاطر أثناء الطباعة قد يُعاد دفعه كتكلفة عمل يدوي في مرحلة ما بعد المعالجة.
ثالثًا: الثقوب، الشقوق، وخلوص التجميع: التعامل مع الانحراف الحقيقي في التصنيع بعقلية التعويض
انخفاض قطر الثقوب في الطباعة ثلاثية الأبعاد أمر شائع، ويرجع ذلك إلى فرط المعالجة في SLA، أو اتساع التحام المسحوق في SLS، أو الانكماش الحراري في المعادن، أو تأثير السلالم الطبقية. وعند تصميم ثقوب البراغي، وثقوب المحاور، وبنى الأقفال، ينبغي ترك هامش تعويضي وفقًا للعملية. ففي SLA يمكن ترك 0.1-0.2 مم للثقوب الصغيرة، وغالبًا ما يكون خلوص التجميع في SLS بحدود 0.2-0.4 مم، أما الثقوب الحرجة في الأجزاء المعدنية فيُفضَّل عادةً تصنيعها بطباعة أولية ثم تشغيلها آليًا للوصول إلى المقاس النهائي. وبالنسبة للتوافق الانزلاقي، والتوافق الدوراني، وتوافق الأقفال، فإن قيمة خلوص واحدة لا تكفي وحدها، بل يجب التحقق بواسطة عينات اختبارية.
كما يجب أخذ قابلية إزالة المسحوق، والتنظيف، وإمكانية الوصول للطلاء بعين الاعتبار في الشقوق العميقة والتجاويف الداخلية. فقد تكون قناة تدفق معقدة قابلة للطباعة، لكن إذا لم تتضمن فتحة لإزالة المسحوق أو مسار تفتيش، فقد يبقى فيها خطر بقايا المواد بعد التسليم. وعند تحسين التصميم يمكن إضافة فتحات مساعدة، أو تقسيم البنية، أو استخدام عينة تحقق شفافة. وفي التجميع متعدد الأجزاء، من الأفضل أولًا طباعة عينات صغيرة للتسامحات من أجل التحقق من قوة الإدخال والإخراج، والخلوص، وتغير الأبعاد بعد المعالجة السطحية، قبل الانتقال إلى إنتاج القطعة الكاملة.
رابعًا: التحسين الطوبولوجي والتخفيف الوزني: يجب أن تخدم الأشكال الهندسية المعقدة الهدف الهندسي
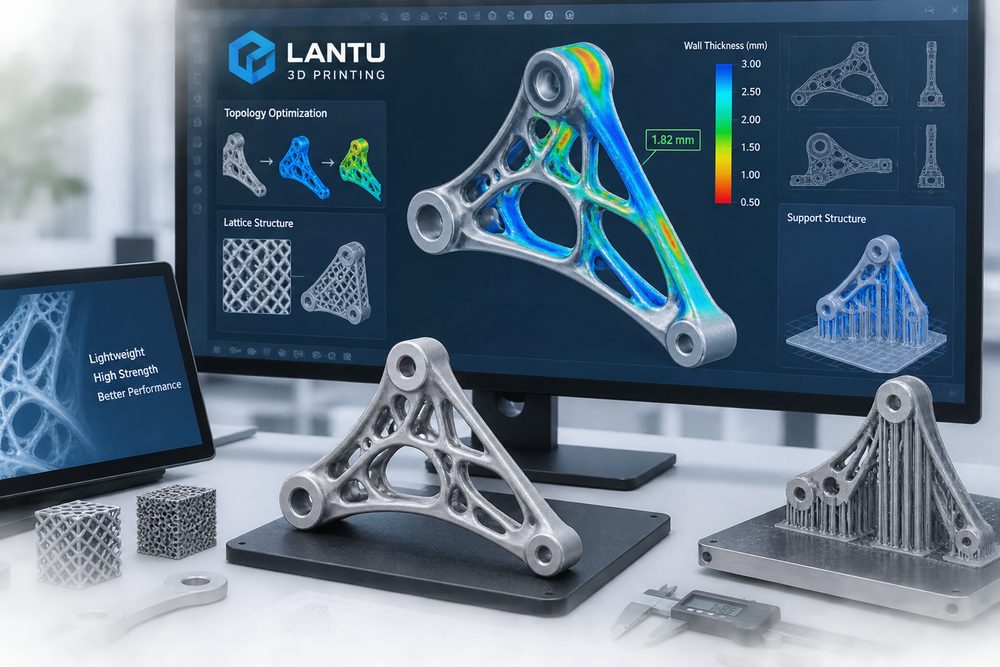
من أهم مزايا التصنيع الإضافي إمكانية تنفيذ التحسين الطوبولوجي، والبنى الشبكية، والتخفيف الداخلي للوزن. لكن التخفيف الوزني ليس مجرد تفريغ بسيط. فالتحسين الطوبولوجي يتطلب تحديد الحمل، والقيود، والمادة، واتجاه التصنيع، ومعامل الأمان؛ وإلا فقد تتحول البنية العضوية الناتجة إلى شكل يصعب إزالة المسحوق منه، أو صعب الفحص، أو يسبب تركّزًا موضعيًا للإجهاد. وتشمل الأهداف الشائعة في الهندسة تقليل الوزن بنسبة 20%-50%، مع الحفاظ على الصلابة الأساسية، أو خفض استهلاك المادة، أو تحسين كفاءة التبادل الحراري.
وعند تصميم البنى الشبكية يجب الانتباه إلى قطر العناصر، والعقد، ونسبة المسامية، وممرات إزالة المسحوق. فالعناصر الشبكية في PA12 المصنوع بـ SLS لا ينبغي أن تكون رفيعة جدًا، بينما يجب في الشبكات المعدنية أيضًا مراعاة بقايا المسحوق غير المنصهر وأداء التحمل تحت التعب. أما بالنسبة للأجزاء الحاملة للأحمال، فيجب التحقق من صحتها عبر المحاكاة، أو اختبارات الضغط على النماذج، أو اختبارات التعب، وليس الاكتفاء بالمخرجات التي يولدها البرنامج. وفي هذا النوع من المشاريع، تقوم «بلوبرنت ثلاثي الأبعاد» بربط نتائج التحسين الطوبولوجي مع إمكانية التنفيذ التصنيعي في عملية مراجعة واحدة، لتجنب أن يكون النموذج جميلًا على الشاشة لكنه صعب التسليم.
خامسًا: إنشاء قائمة مراجعة DFAM: جعل تحسين التصميم قابلًا للتكرار
يمكن لفرق الشركات إنشاء قائمة DFAM مختصرة: هل سماكة الجدار الدنيا مناسبة للاستخدام؟ هل تم تحديد الأسطح الحرجة؟ هل تم تقييم اتجاه الطباعة؟ هل يمكن إزالة الدعامات؟ هل تم تعويض أبعاد الثقوب؟ هل تم التحقق من خلوص التجميع؟ هل توجد فتحات كافية لإزالة المسحوق أو السوائل؟ هل يمكن الوصول إلى المعالجة اللاحقة؟ هل توجد طريقة فحص للأبعاد الحرجة؟ هل تتوافق المادة مع متطلبات الحرارة، والقوة، والمقاومة الكيميائية؟ يجب التحقق من كل بند قبل التصنيع، وليس بعد وقوع الفشل.
وفي الوقت نفسه، ينبغي ربط تحسين التصميم بالشفافية في التكلفة. فخفض الدعامات، وتقليل الارتفاع، ودمج الأجزاء، والترتيب المنطقي على منصة البناء، وتجنب الدقة المفرطة، كلها عوامل تخفض تكلفة الطباعة والمعالجة اللاحقة. وعلى العكس، فإن السعي الأعمى إلى دمج كل شيء في قطعة واحدة قد يرفع المخاطر. إن التصميم الناضج في التصنيع الإضافي هو الذي يضع الوظيفة، والتصنيع، والفحص، والتكلفة، والتسليم ضمن إطار قرار واحد.
الخلاصة: DFAM ينقل الطباعة ثلاثية الأبعاد من التجربة والخطأ إلى التسليم الهندسي
إن تحسين التصميم للتصنيع الإضافي هو شرط مسبق للحصول على نتائج مستقرة في الطباعة ثلاثية الأبعاد لدى الشركات. فسمك الجدار، والدعامات، والاتجاه، وخلوص التجميع، والبنية الطوبولوجية، وإمكانية الوصول للمعالجة اللاحقة، كلها عوامل تحدد ما إذا كان النموذج الرقمي سيتحول بسلاسة إلى قطعة قابلة للاستخدام. ودور «بلوبرنت ثلاثي الأبعاد» ليس مجرد الطباعة كجهة تعاقدية، بل مساعدة العميل على ربط المخطط، والتصميم، والعملية، والتصنيع، والتسليم ضمن سلسلة واحدة، باستخدام منهجية نظامية لتقليل التجربة والخطأ، وتحسين الجودة، وتقليص دورة التحقق من المنتج.
أرسل نموذجاً أو رسمة أو صورة أو ملاحظات مكتوبة. سيقوم المهندسون بمراجعة المادة والعملية والتشطيب والتسليم بناءً على الاستخدام الفعلي.