
Введение: почему нельзя просто распечатать традиционный конструкторский чертёж
Многие неудачи в 3D-печати связаны не с недостатком возможностей оборудования, а с тем, что логика проектирования остаётся в парадигме мехобработки или литья под давлением. Традиционная обработка предпочитает регулярные формы, доступность инструмента и эффективность удаления материала; литьё под давлением требует учитывать уклоны, литники, усадку и ресурс пресс-формы; аддитивное производство, в свою очередь, фокусируется на послойном построении, генерации поддержек, тепловой деформации, удалении порошка, прочности между слоями и доступности постобработки. Если просто отправить в печать чертёж, не прошедший DFAM-ревью, типичные последствия — избыток поддержек, деформация тонких стенок, заниженные отверстия, остатки порошка во внутренних полостях, превышение бюджета или отказ при сборке.
Цель проектной оптимизации — не усложнить геометрию ради демонстрации возможностей, а обеспечить проверяемый баланс между функциональностью, стоимостью, сроками и качеством. В проектной практике «Блупринт 3D» оценка конструкции обычно выполняется на фронт-энде производства: на основе данных модели, сценария применения, материала, технологии и требований к поставке выявляется, подходит ли конструкция для реального использования ещё до начала печати.
1. Толщина стенок и размеры элементов: «можно напечатать» — это только минимум, «можно использовать» — настоящая цель
Толщина стенок — один из базовых, но при этом чаще всего недооцениваемых параметров в 3D-проектировании. Минимально допустимая толщина существенно зависит от технологии: для демонстрационных деталей из фотополимера SLA локально можно опускаться до 0,6–0,8 мм, но если деталь будет нести сборочную или транспортную нагрузку, лучше увеличить толщину до 1,2–2,0 мм; для функциональных деталей из PA12, напечатанных по технологии SLS, обычно рекомендуют 1,5–2,5 мм и выше; металлические детали SLM из-за термических напряжений и последующей обработки требуют отдельной оценки тонкостенных участков по ориентации, поддержкам и термообработке. Отдельно стоящие стойки, тонкие иглы, консоли и подобные элементы нужно оценивать не только по минимальной формообразуемости, но и по устойчивости к очистке, пескоструйной обработке, упаковке и эксплуатации.
Проектировщику важно различать «толщину, пригодную для печати» и «безопасную инженерную толщину». Например, тонкая стенка 0,8 мм на визуальном образце может успешно напечататься, но при транспортировке курьерской службой легко повредиться; а стенка 2 мм в зажимном приспособлении может казаться достаточной, но при локальной концентрации нагрузки треснуть во время затяжки винта. Более надёжный подход — добавлять скругления, рёбра жёсткости или локальное утолщение в тонких зонах и подтверждать расчётом по МКЭ либо практическими нагрузочными испытаниями.
2. Поддержки и ориентация: направление печати определяет поверхность, прочность и себестоимость
Ориентация детали при печати одновременно влияет на количество поддержек, выраженность слоистости, точность размеров и механические свойства. Для SLA-деталей расположение внешних поверхностей вверх или боком может уменьшить следы от поддержек, но увеличить заметность слоёв; для металлических деталей SLM большие горизонтальные навесы создают риск увеличения объёма поддержек и тепловой деформации, поэтому обычно рекомендуют наклон 20°–45°, чтобы лучше распределять тепловые напряжения. Хотя SLS не требует традиционных поддержек, ориентация всё равно влияет на межслойную прочность и риск коробления.
Основной принцип оптимизации поддержек: размещать их на неответственных поверхностях, сокращать глубоко посаженные поддержки, которые трудно удалить, избегать контакта поддержек с хрупкими кромками и оставлять место для инструмента постобработки. Если к детали предъявляются повышенные требования к внешнему виду, рабочая сторона A должна быть отмечена в файлах проекта и согласована с производственной командой. Для серийных изделий также следует оценивать трудозатраты на удаление поддержек, поскольку экономия на печати может быть полностью нивелирована ручной постобработкой.
3. Отверстия, пазы и сборочные зазоры: учитывайте реальные производственные отклонения с помощью компенсации
Уменьшение диаметра отверстий в 3D-печати — распространённое явление. Причины включают переотверждение в фотополимере, распространение спекания порошка, термическую усадку металла и ступенчатость слоёв. При проектировании отверстий под винты, оси и защёлки необходимо закладывать компенсацию в зависимости от технологии. Для SLA малые отверстия можно проектировать с запасом 0,1–0,2 мм; для SLS сборочные зазоры обычно составляют 0,2–0,4 мм; для металлических деталей критические отверстия, как правило, лучше доводить до окончательного размера механической обработкой после печати. Для скользящих, вращательных и защёлкивающихся посадок одного универсального зазора недостаточно — необходима проверка на тестовых образцах.
Глубокие пазы и внутренние полости также требуют учёта возможности удаления порошка, промывки и нанесения покрытия. Сложный канал может быть напечатан, но без отверстий для удаления порошка или без контрольного доступа в готовом изделии останется риск загрязнения. При проектной оптимизации можно предусматривать вспомогательные отверстия, разделение конструкции на части или выпуск прозрачного проверочного образца. Для узлов с несколькими деталями полезно сначала напечатать небольшие допусковые образцы, чтобы проверить усилие вставки/извлечения, зазоры и изменение размеров после финишной обработки, а уже затем запускать производство полноразмерной детали.
4. Топологическая оптимизация и облегчение: сложная геометрия должна служить инженерной цели
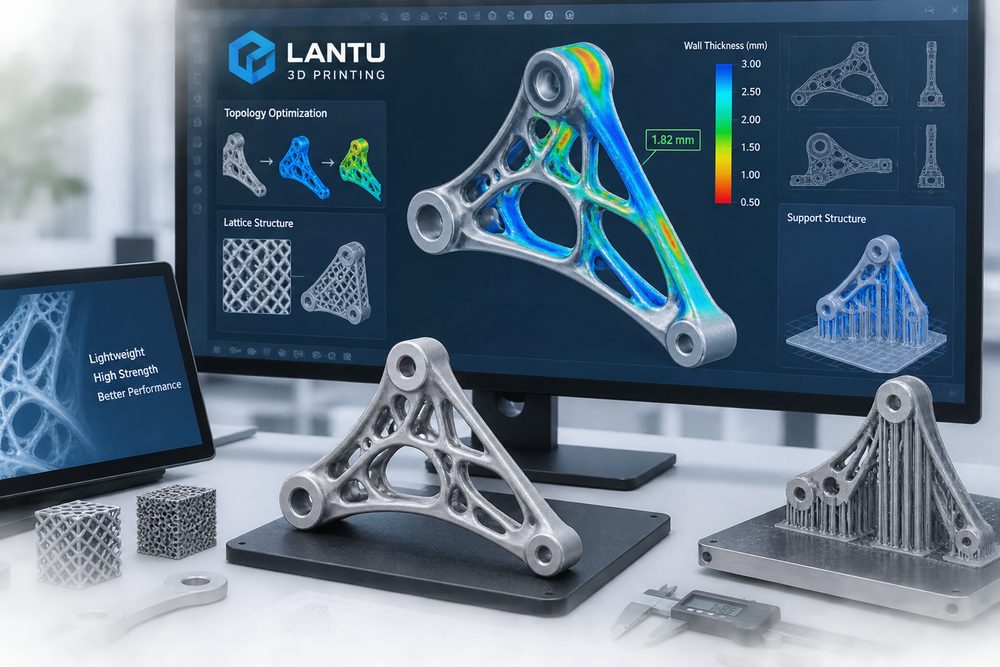
Одно из ключевых преимуществ аддитивного производства — возможность реализовывать топологическую оптимизацию, решётчатые структуры и внутреннее облегчение. Однако облегчение — это не просто «вырезать побольше материала». Топологическая оптимизация требует чётко заданных нагрузок, ограничений, материала, направления изготовления и коэффициента запаса. В противном случае получаются органические формы, которые трудно очищать от порошка, сложно контролировать и которые могут иметь локальные концентрации напряжений. В инженерной практике типичными целями являются снижение массы на 20%–50%, сохранение ключевой жёсткости, уменьшение расхода материала или повышение эффективности теплообмена.
При проектировании решётчатых структур важно учитывать диаметр стержней, узлы, пористость и каналы для удаления порошка. Для решёток из PA12, напечатанных по SLS, слишком тонкие стержни нежелательны; для металлических решёток необходимо дополнительно учитывать остатки несплавленного порошка и усталостные свойства. Для несущих деталей требуется подтверждение расчётами, сжатием образцов или усталостными испытаниями, а не только результатами генерации в программном обеспечении. В таких проектах «Блупринт 3D» связывает результаты топологической оптимизации с технологической реализуемостью, чтобы избежать ситуации, когда модель выглядит отлично, но с трудом поддаётся изготовлению и поставке.
5. Формирование DFAM-чек-листа: сделайте проектную оптимизацию воспроизводимой
Команда предприятия может использовать краткий DFAM-чек-лист: соответствует ли минимальная толщина стенок назначению; отмечены ли критические поверхности; оценена ли ориентация печати; можно ли удалить поддержки; учтена ли компенсация отверстий; проверены ли сборочные зазоры; достаточно ли отверстий для удаления порошка или жидкости; доступна ли постобработка; есть ли метод контроля ключевых размеров; соответствует ли материал требованиям по температуре, прочности и химической стойкости. Каждый пункт должен подтверждаться до начала производства, а не исправляться после неудачи.
Кроме того, проектная оптимизация должна быть связана с прозрачным расчётом себестоимости. Сокращение объёма поддержек, уменьшение высоты детали, объединение деталей, рациональная компоновка и отказ от избыточной точности позволяют снизить затраты на печать и постобработку. Напротив, слепое стремление к монолитной интеграции может увеличить риски. По-настоящему зрелое аддитивное проектирование — это когда функциональность, производство, контроль, стоимость и поставка рассматриваются в одной системе принятия решений.
Заключение: DFAM переводит 3D-печать из режима проб и ошибок в инженерную поставку
Проектная оптимизация для аддитивного производства — это предварительное условие получения стабильных результатов 3D-печати в компании. Толщина стенок, поддержки, ориентация, сборочные зазоры, топология и доступность постобработки вместе определяют, сможет ли деталь без проблем пройти путь от цифровой модели до пригодного к использованию изделия. Роль «Блупринт 3D» — не просто печать по аутсорсу, а помощь клиенту в связывании чертежа, проектирования, технологии, производства и поставки в единую цепочку, чтобы системным подходом уменьшать количество ошибок, повышать качество и сокращать цикл валидации продукта.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.