
Introducción: por qué imprimir directamente un diseño tradicional suele ser costoso y arriesgado
Muchos fallos en impresión 3D no se deben a que el equipo no sea capaz, sino a que la lógica de diseño sigue anclada en la mecanización tradicional o en el moldeo por inyección. La fabricación convencional favorece formas regulares, accesibilidad de herramienta y eficiencia en la remoción de material; el moldeo por inyección se centra en el ángulo de desmoldeo, la compuerta, la contracción y la vida útil del molde; la manufactura aditiva, en cambio, presta atención al apilado capa por capa, la generación de soportes, la deformación térmica, la evacuación de polvo, la resistencia entre capas y la accesibilidad al posprocesado. Tomar un plano que no ha pasado por una revisión DFAM e imprimirlo directamente suele dar como resultado soportes excesivos, deformación en paredes delgadas, diámetros de agujeros insuficientes, polvo residual en cavidades internas, sobrecostes o fallos de ensamblaje.
El objetivo de la optimización del diseño no es presumir de geometrías complejas, sino lograr que la pieza alcance un equilibrio verificable entre rendimiento, coste, plazo de entrega y calidad. En los proyectos, lantu3D suele situar la revisión de diseño en la fase inicial de fabricación y, mediante la vinculación entre datos de plano, escenario de uso, proceso de material y criterios de entrega, evita que el cliente descubra después de imprimir que la estructura no es adecuada para su aplicación real.
1. Espesor de pared y tamaño de las características: ser imprimible es solo el mínimo; ser utilizable es el objetivo
El espesor de pared es el parámetro más básico del diseño para impresión 3D, pero también uno de los más fáciles de pasar por alto. Los requisitos de espesor mínimo varían mucho según el proceso: en piezas de resina SLA, un espesor local de 0,6-0,8 mm puede ser suficiente en piezas de exhibición, pero si debe soportar cargas de ensamblaje o transporte, se recomienda subirlo a 1,2-2,0 mm; en piezas funcionales de nylon PA12 por SLS, suele recomendarse un espesor de 1,5-2,5 mm o superior; en piezas metálicas por SLM, afectadas por tensiones térmicas y posprocesado, las estructuras de pared delgada deben evaluarse junto con la orientación, los soportes y el tratamiento térmico. Columnas aisladas, agujas delgadas y vigas en voladizo no deben juzgarse solo por su mínima capacidad de conformado, sino también por su resistencia al daño durante la limpieza, el granallado, el embalaje y el uso.
Los diseñadores deben distinguir entre 'espesor de pared imprimible' y 'espesor de pared seguro para ingeniería'. Por ejemplo, una pared delgada de 0,8 mm en una pieza estética puede imprimirse con éxito, pero romperse fácilmente durante el envío; una pared de 2 mm en un útil puede parecer suficiente, pero si la carga se concentra en un punto, aún puede agrietarse al apretar los tornillos. Un método más robusto es añadir radios, nervaduras de refuerzo o aumentar localmente el espesor en las zonas delgadas, y validar mediante análisis de elementos finitos o pruebas de carga basadas en experiencia.
2. Soportes y orientación: la dirección de impresión determina la superficie, la resistencia y el coste
La orientación de impresión influye al mismo tiempo en la cantidad de soportes, la dirección de las capas, la precisión dimensional y el comportamiento mecánico. En una pieza SLA, colocar la cara estética hacia arriba o lateralmente puede reducir las marcas de soporte, aunque quizá aumente la visibilidad de las líneas de capa; en una pieza metálica SLM, los grandes voladizos horizontales elevan tanto el volumen de soportes como el riesgo de deformación térmica, por lo que normalmente se inclina la pieza entre 20° y 45° para dispersar las tensiones térmicas. Aunque en SLS no se necesitan soportes tradicionales, la orientación sigue afectando la resistencia entre capas y el riesgo de alabeo.
El principio de optimización de soportes es colocar los soportes en superficies no críticas, reducir los soportes en ranuras profundas difíciles de retirar, evitar que los soportes entren en contacto con bordes débiles y dejar espacio para las herramientas de posprocesado. Si la pieza tiene altos requisitos estéticos, debe marcarse la cara A en el archivo de diseño y confirmarse la orientación con el equipo de fabricación. En piezas de serie, también debe evaluarse el tiempo de retirada de soportes, porque el ahorro de riesgo en la impresión puede verse compensado por el coste de mano de obra del posprocesado.
3. Agujeros, ranuras y holguras de ensamblaje: usar una mentalidad de compensación para gestionar las desviaciones reales de fabricación
Es habitual que los agujeros impresos en 3D salgan más pequeños de lo previsto, debido a la sobrepolimerización en SLA, la difusión durante el sinterizado de polvo, la contracción térmica en piezas metálicas y el efecto escalonado de las capas. Al diseñar agujeros para tornillos, alojamientos de ejes y estructuras de encaje, conviene reservar una compensación acorde al proceso. En SLA, los agujeros pequeños pueden dejar un margen de 0,1-0,2 mm; en SLS, las holguras de ensamblaje suelen situarse en 0,2-0,4 mm; en piezas metálicas, los agujeros críticos se mecanizan normalmente hasta la dimensión final después de imprimir. Para ajustes deslizantes, rotativos y de encaje a presión, un único valor de holgura no es fiable, por lo que debe confirmarse mediante ensayos de probetas.
Las ranuras profundas y las cavidades internas también deben considerar la accesibilidad para la limpieza del polvo, el lavado y el recubrimiento. Un conducto interno complejo puede imprimirse, pero si no dispone de orificios de evacuación de polvo o de una ruta de inspección, la entrega puede seguir presentando riesgos por residuos. Durante la optimización del diseño pueden incorporarse orificios auxiliares, dividir la estructura o emplear piezas de validación transparentes. Para ensamblajes de varias piezas, primero puede imprimirse una pequeña muestra de tolerancias para verificar la fuerza de inserción y extracción, la holgura y los cambios dimensionales tras el acabado superficial, y luego pasar a la producción de la pieza completa.
4. Optimización topológica y aligeramiento: la geometría compleja debe servir al objetivo de ingeniería
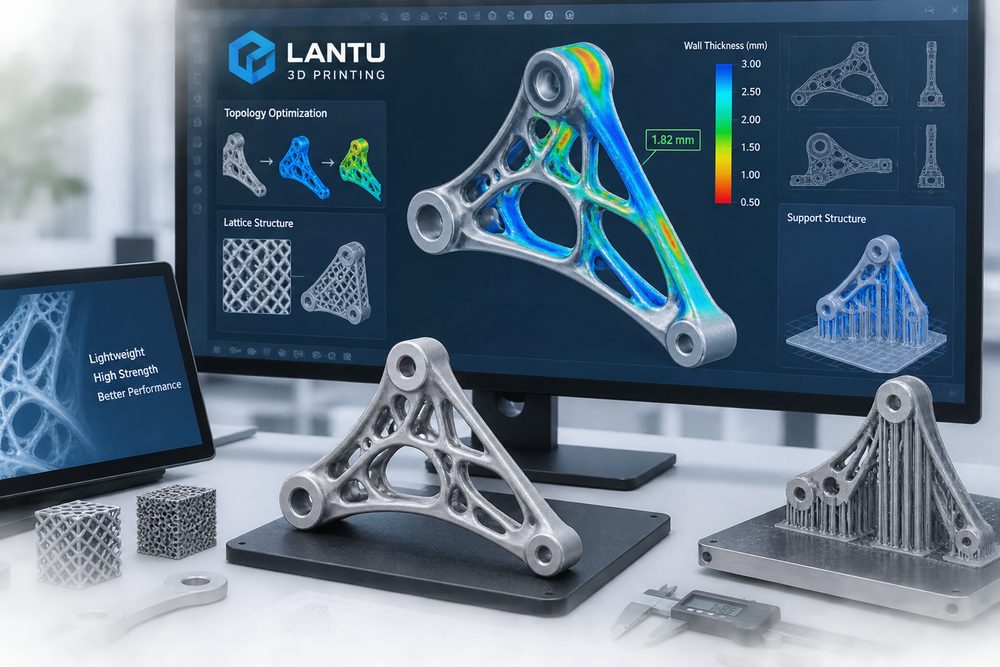
Una de las ventajas de la manufactura aditiva es que permite realizar optimización topológica, estructuras de celosía y aligeramiento interno. Pero aligerar no significa vaciar sin más. La optimización topológica requiere definir con claridad la carga, las restricciones, el material, la dirección de fabricación y el coeficiente de seguridad; de lo contrario, la estructura orgánica resultante puede ser difícil de limpiar, de inspeccionar o presentar concentraciones locales de tensión. En la práctica, los objetivos habituales incluyen reducir entre un 20% y un 50% del peso, mantener la rigidez clave, disminuir el consumo de material o mejorar la eficiencia del intercambio térmico.
En el diseño de estructuras de celosía hay que atender al diámetro de las barras, los nodos, la porosidad y los canales de evacuación de polvo. En celosías de nylon SLS, las barras no deben ser demasiado finas; en celosías metálicas, además hay que considerar el polvo no fundido residual y el rendimiento a fatiga. Para piezas sometidas a carga, la validación debe hacerse mediante simulación, pruebas de compresión de prototipos o ensayos de fatiga, y no solo confiando en el resultado generado por el software. lantu3D vincula en este tipo de proyectos los resultados topológicos con la viabilidad del proceso para evitar que un modelo sea bonito pero difícil de entregar.
5. Crear una lista de verificación DFAM: hacer que la optimización del diseño sea repetible
Los equipos de empresa pueden crear una lista DFAM sencilla: comprobar si el espesor mínimo cumple el uso previsto, si la cara clave está identificada, si se evaluó la orientación de impresión, si los soportes pueden retirarse, si el diámetro de los agujeros se ha compensado, si la holgura de ensamblaje se ha validado, si los orificios de evacuación de polvo o líquido son suficientes, si el posprocesado es accesible, si las dimensiones críticas tienen un método de inspección y si el material se ajusta a los requisitos de temperatura, resistencia y compatibilidad química. Cada punto debe confirmarse antes de fabricar, no después de un fallo y su reproceso.
Al mismo tiempo, la optimización del diseño debe vincularse con la transparencia de costes. Reducir soportes, disminuir la altura, integrar piezas, distribuirlas de forma racional y evitar una precisión excesiva puede bajar los costes de impresión y posprocesado. Por el contrario, perseguir ciegamente la integración en una sola pieza puede aumentar el riesgo. Un diseño de manufactura aditiva realmente maduro sitúa la función, la fabricación, la inspección, el coste y la entrega dentro de un mismo marco de decisión.
Conclusión: DFAM convierte la impresión 3D del ensayo y error a la entrega industrial
La optimización del diseño orientada a la manufactura aditiva es una condición previa para que las empresas obtengan resultados estables de impresión 3D. El espesor de pared, los soportes, la orientación, las holguras de ensamblaje, la estructura topológica y la accesibilidad al posprocesado determinan conjuntamente si una pieza puede pasar con éxito del modelo digital a un objeto físico utilizable. La posición de lantu3D no es simplemente fabricar por encargo, sino ayudar a los clientes a conectar planos, diseño, proceso, fabricación y entrega, y así reducir el ensayo y error, mejorar la calidad y acortar el ciclo de validación del producto mediante un método sistemático.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.