
Giới thiệu: vì sao đem thiết kế truyền thống đi in trực tiếp thường tốn kém và rủi ro cao
Nhiều ca in 3D thất bại không phải vì thiết bị không đủ năng lực, mà vì tư duy thiết kế vẫn dừng ở logic gia công truyền thống hoặc ép phun. Gia công truyền thống ưu tiên hình dạng quy chuẩn, khả năng dao cụ tiếp cận và hiệu suất bóc tách vật liệu; ép phun chú trọng góc thoát khuôn, cổng phun, co ngót và tuổi thọ khuôn; còn sản xuất bồi đắp lại tập trung vào chồng lớp, tạo kết cấu đỡ, biến dạng nhiệt, thoát bột, độ bền giữa các lớp và khả năng tiếp cận hậu xử lý. Đưa thẳng một bản vẽ chưa qua đánh giá DFAM đi in thường dẫn tới kết cấu đỡ quá nhiều, vênh thành mỏng, lỗ bị nhỏ hơn dự kiến, bột còn sót trong khoang rỗng, vượt ngân sách hoặc lỗi lắp ráp.
Mục tiêu của tối ưu thiết kế không phải để phô diễn cấu trúc phức tạp, mà là để chi tiết đạt được sự cân bằng có thể kiểm chứng giữa hiệu năng, chi phí, tiến độ và chất lượng. Trong các dự án, lantu3D thường đặt khâu đánh giá thiết kế ở đầu chuỗi sản xuất, liên kết dữ liệu bản vẽ, bối cảnh sử dụng, vật liệu - quy trình và tiêu chuẩn bàn giao để tránh việc khách hàng chỉ phát hiện ra cấu trúc không phù hợp sau khi in xong.
Một, độ dày thành và kích thước đặc trưng: in được chỉ là mức tối thiểu, dùng được mới là mục tiêu
Độ dày thành là thông số cơ bản nhất nhưng cũng dễ bị bỏ qua nhất trong thiết kế in 3D. Mỗi quy trình có yêu cầu độ dày tối thiểu khác nhau rất rõ: chi tiết trưng bày bằng nhựa SLA có thể đạt thành mỏng cục bộ 0,6-0,8mm, nhưng nếu phải chịu lực lắp ráp hoặc vận chuyển thì nên tăng lên 1,2-2,0mm; chi tiết chức năng bằng PA12 SLS thường khuyến nghị độ dày thành từ 1,5-2,5mm trở lên; chi tiết kim loại SLM chịu ảnh hưởng của ứng suất nhiệt và hậu xử lý nên kết cấu thành mỏng thường phải được đánh giá cùng với hướng đặt, hệ đỡ và nhiệt luyện. Các đặc trưng như cột đơn lẻ, kim dài, dầm công xôn không thể chỉ nhìn vào khả năng tạo hình tối thiểu, mà còn phải xét đến khả năng chịu hư hại trong khâu làm sạch, phun cát, đóng gói và sử dụng thực tế.
Người thiết kế cần phân biệt giữa “độ dày thành có thể tạo hình” và “độ dày thành an toàn về kỹ thuật”. Ví dụ, một thành mỏng 0,8mm của mẫu ngoại quan có thể in thành công, nhưng dễ nứt trong quá trình chuyển phát; một thành 2mm của đồ gá trông có vẻ đủ, nhưng nếu lực tập trung vào một điểm, nó vẫn có thể nứt khi siết vít. Cách làm an toàn hơn là tăng bo góc, thêm gân tăng cứng hoặc làm dày cục bộ ở vùng mỏng, sau đó xác minh bằng mô phỏng phần tử hữu hạn hoặc thử tải theo kinh nghiệm.
Hai, kết cấu đỡ và hướng đặt: hướng in quyết định bề mặt, độ bền và chi phí
Hướng in đồng thời ảnh hưởng đến số lượng kết cấu đỡ, vết lớp in, độ chính xác kích thước và tính chất cơ học. Với chi tiết SLA, đặt mặt ngoài hướng lên hoặc nghiêng sang bên có thể giảm vết đỡ, nhưng có thể làm vân lớp lộ rõ hơn; với chi tiết kim loại SLM, các vùng nhô ngang diện rộng sẽ làm tăng lượng đỡ và rủi ro biến dạng nhiệt, vì vậy thường cần nghiêng 20°-45° để phân tán ứng suất nhiệt. SLS tuy không cần đỡ theo kiểu truyền thống, nhưng hướng đặt vẫn ảnh hưởng đến độ bền giữa các lớp và nguy cơ cong vênh.
Nguyên tắc tối ưu kết cấu đỡ là: đặt đỡ ở bề mặt không quan trọng, giảm các đỡ trong rãnh sâu khó tháo, tránh để đỡ chạm vào mép yếu và chừa không gian cho dụng cụ hậu xử lý. Nếu chi tiết có yêu cầu cao về ngoại quan, nên đánh dấu mặt A trong file thiết kế và xác nhận hướng đặt với đội ngũ sản xuất. Với sản xuất hàng loạt, còn phải đánh giá cả công tháo đỡ, vì lợi ích giảm rủi ro khi in có thể bị bù trừ bởi chi phí nhân công hậu xử lý.
Ba, lỗ, rãnh và khe hở lắp ráp: xử lý sai lệch chế tạo thực tế bằng tư duy bù trừ
Lỗ in 3D thường nhỏ hơn dự kiến, nguyên nhân bao gồm quá đóng rắn ở quang trùng hợp, khuếch tán khi thiêu kết bột, co ngót nhiệt ở kim loại và hiệu ứng bậc thang theo lớp. Khi thiết kế lỗ vít, lỗ trục và cơ cấu ngàm, cần chừa dung sai bù theo từng quy trình. Lỗ nhỏ trên SLA có thể chừa 0,1-0,2mm, khe hở lắp ráp trên SLS thường lấy 0,2-0,4mm, còn các lỗ quan trọng trên chi tiết kim loại thường nên gia công lại sau in để đạt kích thước cuối cùng. Với lắp trượt, lắp quay và lắp ngàm, một giá trị khe hở duy nhất không phải lúc nào cũng đáng tin; cần xác nhận bằng mẫu thử.
Các rãnh sâu và khoang rỗng cũng phải tính đến khả năng thoát bột, làm sạch và phun phủ. Một đường dẫn dòng phức tạp dù in được, nếu không có lỗ thoát bột hoặc đường kiểm tra, sau giao hàng vẫn có thể tồn tại nguy cơ bột dư. Khi tối ưu thiết kế, có thể bố trí lỗ phụ, tách kết cấu thành nhiều phần hoặc dùng mẫu xác minh trong suốt. Với cụm lắp ghép nhiều chi tiết, nên in trước một mẫu dung sai nhỏ để kiểm tra lực cắm/rút, khe hở và sự thay đổi kích thước sau hoàn thiện rồi mới chuyển sang sản xuất đầy đủ.
Bốn, tối ưu topo và nhẹ hóa: hình học phức tạp phải phục vụ mục tiêu kỹ thuật
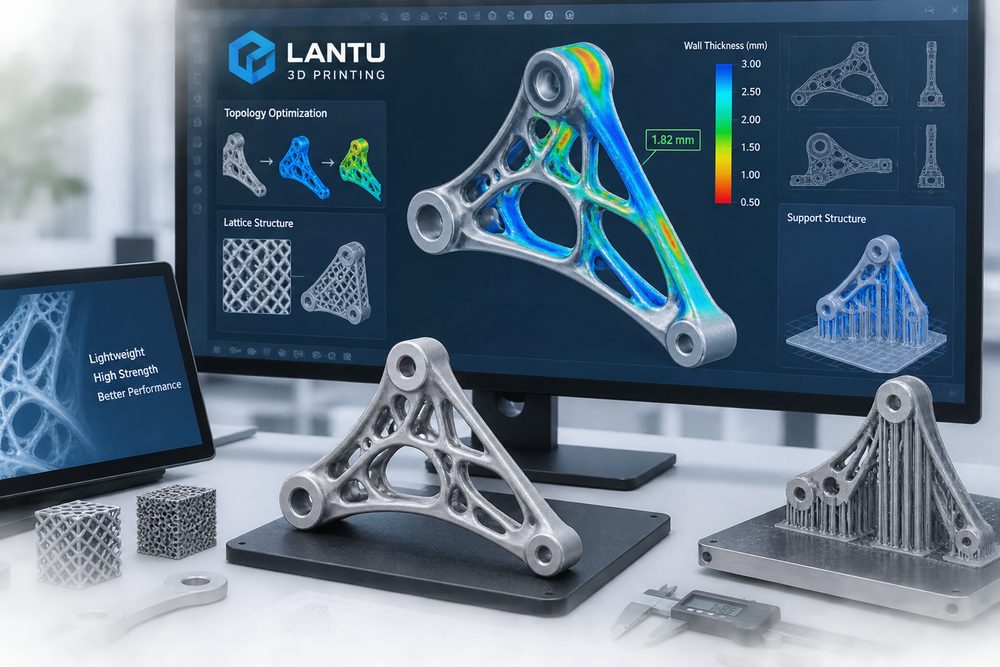
Một trong những ưu thế lớn của sản xuất bồi đắp là có thể thực hiện tối ưu topo, kết cấu mạng tinh thể và giảm khối lượng bên trong. Tuy nhiên, nhẹ hóa không đồng nghĩa với việc khoét rỗng đơn giản. Tối ưu topo cần xác định rõ tải trọng, ràng buộc, vật liệu, hướng chế tạo và hệ số an toàn; nếu không, cấu trúc hữu cơ sinh ra có thể rất khó làm sạch, khó kiểm tra hoặc gây tập trung ứng suất cục bộ. Mục tiêu kỹ thuật thường gặp gồm: giảm khối lượng 20%-50%, giữ độ cứng quan trọng, giảm lượng vật liệu hoặc cải thiện hiệu quả trao đổi nhiệt.
Khi thiết kế cấu trúc mạng, cần chú ý đến đường kính thanh, nút nối, độ rỗng và kênh thoát bột. Thanh mạng bằng nylon SLS không nên quá mảnh; với mạng kim loại còn phải xét đến bột chưa nung chảy còn sót lại và khả năng chịu mỏi. Với chi tiết chịu tải, phải xác minh bằng mô phỏng, thử nén mẫu hoặc thử mỏi, chứ không thể chỉ dựa vào kết quả phần mềm sinh ra. Trong các dự án như vậy, lantu3D thường đánh giá kết quả topo cùng với tính khả thi của quy trình để tránh tình trạng “mô hình đẹp nhưng khó bàn giao”.
Năm, xây dựng checklist DFAM: để tối ưu thiết kế có thể lặp lại
Đội ngũ doanh nghiệp có thể xây dựng một checklist DFAM ngắn gọn: độ dày thành tối thiểu đã đáp ứng mục đích sử dụng chưa, bề mặt quan trọng đã được đánh dấu chưa, hướng in đã được đánh giá chưa, kết cấu đỡ có tháo được không, kích thước lỗ đã được bù trừ chưa, khe hở lắp ráp đã được xác nhận chưa, lỗ thoát bột/thoát chất lỏng đã đủ chưa, hậu xử lý có thể tiếp cận không, kích thước quan trọng có phương pháp đo chưa, vật liệu có phù hợp với nhiệt độ, độ bền và yêu cầu kháng hóa chất không. Mỗi hạng mục đều cần được xác nhận trước khi sản xuất, thay vì sửa lại sau khi thất bại.
Đồng thời, tối ưu thiết kế phải gắn với minh bạch chi phí. Giảm kết cấu đỡ, giảm chiều cao, hợp nhất chi tiết, bố trí hợp lý và tránh yêu cầu độ chính xác quá mức đều có thể hạ chi phí in và hậu xử lý. Ngược lại, cố chấp theo đuổi một chi tiết liền khối có thể làm rủi ro tăng lên. Thiết kế sản xuất bồi đắp trưởng thành là thiết kế đặt chức năng, chế tạo, kiểm tra, chi phí và bàn giao trong cùng một khung ra quyết định.
Kết luận: DFAM giúp 3D in chuyển từ thử sai sang bàn giao theo chuẩn kỹ thuật
Tối ưu thiết kế cho sản xuất bồi đắp là điều kiện tiên quyết để doanh nghiệp có được kết quả in 3D ổn định. Độ dày thành, kết cấu đỡ, hướng đặt, khe hở lắp ráp, cấu trúc topo và khả năng tiếp cận hậu xử lý cùng quyết định liệu chi tiết có thể đi từ mô hình số sang vật thể sử dụng được hay không. Định vị của lantu3D không chỉ là nhận in gia công đơn thuần, mà là giúp khách hàng liên kết bản vẽ, thiết kế, quy trình, chế tạo và bàn giao bằng phương pháp hệ thống, qua đó giảm thử sai, nâng cao chất lượng và rút ngắn chu kỳ xác minh sản phẩm.
Gửi mô hình, bản vẽ, hình ảnh hoặc ghi chú bằng văn bản. Kỹ sư sẽ xem xét vật liệu, quy trình, hoàn thiện và giao hàng dựa trên sử dụng thực tế.