
Introduzione: perche stampare direttamente un progetto tradizionale spesso costa di piu e comporta maggiori rischi
Molti fallimenti nella stampa 3D non dipendono dalle capacita della macchina, ma dal fatto che la logica progettuale resta ancorata alla mentalita della lavorazione meccanica tradizionale o dello stampaggio a iniezione. La lavorazione tradizionale privilegia forme regolari, accessibilita degli utensili ed efficienza di asportazione del materiale; lo stampaggio a iniezione si concentra su sformi, punti di iniezione, ritiro e durata dello stampo; la manifattura additiva, invece, si focalizza su deposizione strato per strato, generazione dei supporti, deformazioni termiche, rimozione della polvere, resistenza tra gli strati e accessibilita al post-processing. Mandare in stampa un disegno non sottoposto a revisione DFAM porta spesso a eccesso di supporti, deformazione delle pareti sottili, fori troppo piccoli, polvere intrappolata nelle cavita interne, superamento del budget o fallimenti di assemblaggio.
L’obiettivo dell’ottimizzazione del design non e quello di esibire strutture complesse, ma di trovare un equilibrio verificabile tra prestazioni, costi, tempi di consegna e qualita. Nei progetti, lantu3D in genere colloca la revisione del design all’inizio del processo produttivo, collegando dati di progetto, scenario d’uso, materiali e processo, per evitare che il cliente scopra solo dopo la stampa che la struttura non e adatta all’applicazione reale.
1. Spessore delle pareti e dimensioni dei dettagli: stampabile e solo il minimo, utilizzabile e l’obiettivo
Lo spessore delle pareti e uno dei parametri piu basilari nella progettazione per stampa 3D, ma anche uno dei piu trascurati. I requisiti di spessore minimo variano in modo significativo a seconda del processo: per i pezzi estetici in resina SLA, uno spessore locale di 0,6-0,8 mm puo essere sufficiente, ma se il componente deve sopportare carichi di assemblaggio o di trasporto, e consigliabile salire a 1,2-2,0 mm; per i pezzi funzionali in PA12 con tecnologia SLS, si raccomanda spesso uno spessore di 1,5-2,5 mm o superiore; per i componenti metallici in SLM, a causa delle tensioni termiche e dell’impatto del post-processing, le strutture sottili devono essere valutate insieme a direzione di stampa, supporti e trattamento termico. Colonne isolate, perni sottili, mensole e altri dettagli non vanno giudicati solo in base alla minima capacita di formatura, ma anche per la resistenza ai danni durante pulizia, sabbiatura, imballaggio e utilizzo.
I progettisti dovrebbero distinguere tra “spessore minimo stampabile” e “spessore sicuro ingegneristico”. Per esempio, una parete sottile da 0,8 mm in un campione estetico puo essere stampata con successo, ma puo rompersi facilmente durante il trasporto; uno spessore di 2 mm in una dima puo sembrare sufficiente, ma se il punto di carico e concentrato puo comunque fessurarsi durante il serraggio delle viti. Un approccio piu robusto consiste nell’aggiungere raccordi, nervature di rinforzo o ispessimenti locali nelle aree sottili, verificando il risultato con analisi agli elementi finiti o con prove di carico basate sull’esperienza.
2. Supporti e orientamento: la direzione di stampa determina superficie, resistenza e costi
La direzione di stampa influisce contemporaneamente sulla quantita di supporti, sull’orientamento delle linee di strato, sulla precisione dimensionale e sulle prestazioni meccaniche. Nel caso di un componente SLA, posizionare la superficie estetica verso l’alto o lateralmente puo ridurre i segni dei supporti, ma puo aumentare la visibilita delle linee di strato; nel caso di un componente metallico SLM, ampie sporgenze orizzontali comportano un forte aumento dei supporti e del rischio di deformazione termica, per cui in genere si adotta un’inclinazione di 20°-45° per distribuire le tensioni termiche. Anche se il SLS non richiede supporti tradizionali, l’orientamento continua a influenzare la resistenza tra gli strati e il rischio di imbarcamento.
I principi di ottimizzazione dei supporti sono i seguenti: collocarli su superfici non critiche, ridurre i supporti profondi difficili da rimuovere, evitare il contatto con bordi fragili e lasciare spazio sufficiente agli utensili di post-processing. Se il componente richiede un elevato livello estetico, la faccia A deve essere indicata nel file di progetto e la direzione deve essere confermata con il team di produzione. Per i pezzi in serie, occorre anche valutare il tempo di rimozione dei supporti, poiche il risparmio di rischio in stampa puo essere annullato dal costo della manodopera nel post-processing.
3. Fori, scanalature e giochi di assemblaggio: usare il criterio della compensazione per gestire le deviazioni reali di produzione
Nei pezzi stampati in 3D e comune che i fori risultino piu piccoli del previsto, a causa di fattori come la sovraesposizione nella stereolitografia, la diffusione del sinterizzato nelle tecnologie a polvere, il ritiro termico nei metalli e l’effetto a gradino delle linee di strato. Nella progettazione di fori per viti, sedi per alberi e geometrie a incastro, e necessario riservare una compensazione in base al processo. Per piccoli fori in SLA si puo prevedere un margine di 0,1-0,2 mm, per gli accoppiamenti in SLS spesso si adotta un gioco di 0,2-0,4 mm, mentre per i fori critici dei componenti metallici e in genere consigliabile rifinire tramite lavorazione meccanica dopo la stampa. Per accoppiamenti scorrevoli, rotanti o a scatto, un unico valore di gioco non e affidabile; occorre invece confermarlo con prove su campioni.
Anche scanalature profonde e cavita interne richiedono attenzione per la rimozione della polvere, il lavaggio e l’accessibilita alla verniciatura. Un canale interno complesso puo anche essere stampato con successo, ma se mancano fori di scarico della polvere o percorsi di ispezione, il pezzo consegnato puo ancora presentare rischi di residui. Nell’ottimizzazione del design si possono prevedere fori ausiliari, strutture separate o campioni di verifica trasparenti. Per assemblaggi multi-componente, e utile stampare prima piccoli provini di tolleranza per verificare forza di inserimento, gioco e variazioni dimensionali dopo il trattamento superficiale, prima di avviare la produzione del pezzo completo.
4. Ottimizzazione topologica e alleggerimento: la geometria complessa deve servire un obiettivo ingegneristico
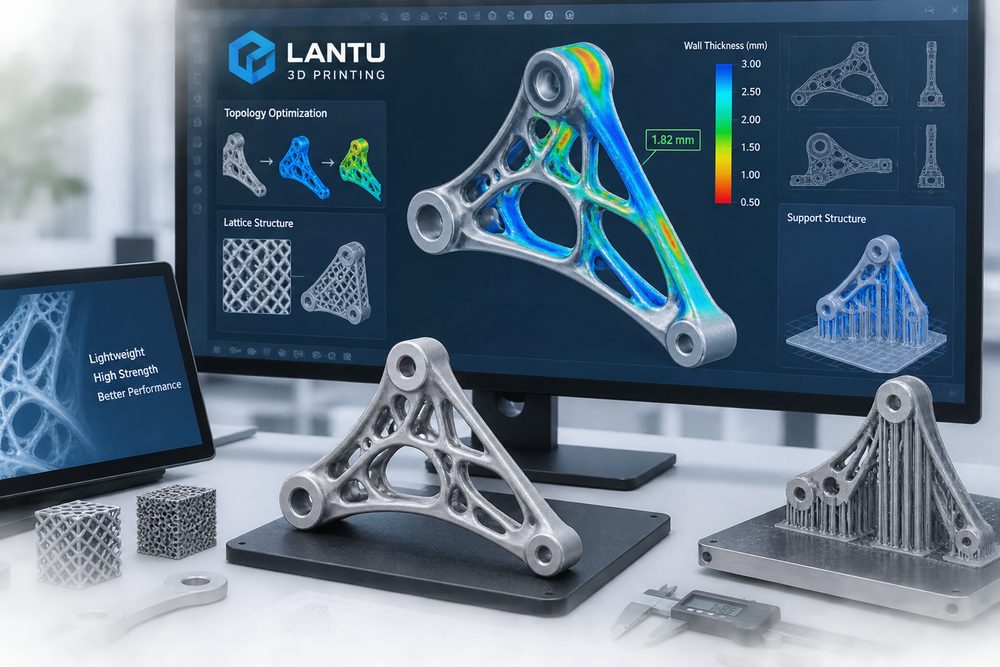
Uno dei vantaggi della manifattura additiva e la possibilita di realizzare ottimizzazione topologica, strutture reticolari e alleggerimenti interni. Tuttavia, alleggerire non significa semplicemente svuotare il pezzo. L’ottimizzazione topologica richiede una definizione chiara di carichi, vincoli, materiale, direzione di produzione e coefficiente di sicurezza; altrimenti le strutture organiche generate possono essere difficili da pulire, difficili da ispezionare o soggette a concentrazioni di tensione locali. In ambito ingegneristico gli obiettivi piu comuni includono una riduzione di peso del 20%-50%, il mantenimento della rigidita critica, la diminuzione del consumo di materiale o il miglioramento dell’efficienza di scambio termico.
Nella progettazione di strutture reticolari bisogna prestare attenzione a diametro delle aste, nodi, porosita e canali per la rimozione della polvere. Nelle reticolazioni in nylon SLS, il diametro delle aste non dovrebbe essere eccessivamente ridotto; nelle reticolazioni metalliche bisogna inoltre considerare i residui di polvere non fusa e le prestazioni a fatica. Per i componenti portanti, occorre verificare il progetto con simulazioni, prove di compressione su campioni o test di fatica, e non limitarsi al risultato generato dal software. In questo tipo di progetti, lantu3D collega il risultato topologico alla fattibilita di processo, per evitare modelli belli da vedere ma difficili da consegnare.
5. Costruire una checklist DFAM: rendere replicabile l’ottimizzazione del design
I team aziendali possono predisporre una checklist DFAM essenziale: lo spessore minimo delle pareti e adeguato all’uso? Le superfici critiche sono state identificate? La direzione di stampa e stata valutata? I supporti sono rimovibili? I fori sono stati compensati? I giochi di assemblaggio sono stati verificati? I fori di scarico della polvere o del liquido sono sufficienti? Il post-processing e accessibile? Le dimensioni critiche hanno un metodo di controllo? Il materiale e adatto ai requisiti di temperatura, resistenza e compatibilita chimica? Ogni punto deve essere confermato prima della produzione, non corretto dopo un fallimento.
Allo stesso tempo, l’ottimizzazione del design deve essere collegata in modo trasparente ai costi. Ridurre i supporti, abbassare l’altezza del pezzo, unificare i componenti, disporli in modo razionale ed evitare tolleranze eccessivamente strette consente di ridurre i costi di stampa e di post-processing. Al contrario, una ricerca cieca dell’integrazione monolitica puo aumentare i rischi. Una progettazione additiva davvero matura mette funzione, producibilita, controllo, costi e consegna all’interno dello stesso quadro decisionale.
Conclusione: il DFAM trasforma la stampa 3D da tentativi ed errori a consegna ingegnerizzata
L’ottimizzazione del design per la manifattura additiva e una condizione preliminare per ottenere risultati stabili nella stampa 3D aziendale. Spessore delle pareti, supporti, direzione di stampa, giochi di assemblaggio, struttura topologica e accessibilita al post-processing determinano insieme se un componente puo passare senza problemi da modello digitale a oggetto reale utilizzabile. Il ruolo di lantu3D non e soltanto quello di un fornitore di stampa, ma di un partner che aiuta il cliente a collegare progetto, design, processo, produzione e consegna, riducendo i tentativi ed errori con un metodo sistematico, migliorando la qualita e accorciando il ciclo di validazione del prodotto.
Invia un modello, un disegno, un'immagine o note scritte. Gli ingegneri valuteranno materiale, processo, finitura e consegna in base all'uso effettivo.