
บทนำ: ทำไมการนำแบบเดิมไปพิมพ์ตรง ๆ จึงมักมีต้นทุนสูงและเสี่ยงสูง
ความล้มเหลวในการพิมพ์ 3 มิติหลายกรณีไม่ได้เกิดจากข้อจำกัดของเครื่องจักร แต่เกิดจากตรรกะการออกแบบที่ยังยึดติดกับแนวคิดของงานตัดเฉือนหรือการฉีดขึ้นรูปแบบดั้งเดิม งานตัดเฉือนมักเน้นรูปทรงที่เรียบง่าย การเข้าถึงของเครื่องมือ และประสิทธิภาพในการกำจัดเนื้อวัสดุ ส่วนงานฉีดขึ้นรูปจะให้ความสำคัญกับมุมดึงแม่พิมพ์ จุดฉีด การหดตัว และอายุการใช้งานของแม่พิมพ์ ขณะที่การผลิตแบบเพิ่มเนื้อจะเน้นการพิมพ์ทีละชั้น การสร้างซัพพอร์ต การบิดงอจากความร้อน การระบายผง ความแข็งแรงระหว่างชั้น และความสามารถในการเข้าถึงงานหลังการผลิต หากนำแบบที่ไม่ได้ผ่านการทบทวน DFAM ไปพิมพ์โดยตรง ผลลัพธ์ที่พบบ่อยคือซัพพอร์ตมากเกินไป ผนังบางบิดงอ รูมีขนาดเล็กเกินไป โพรงภายในมีผงค้าง ต้นทุนเกินงบ หรือประกอบไม่ได้
เป้าหมายของการปรับปรุงการออกแบบไม่ใช่เพื่อโชว์ความซับซ้อนของรูปทรง แต่เพื่อให้ชิ้นส่วนมีสมดุลที่พิสูจน์ได้ระหว่างสมรรถนะ ต้นทุน ระยะเวลา และคุณภาพ โดยทั่วไป lantu3D จะวางการทบทวนการออกแบบไว้ที่ต้นทางของการผลิต ใช้ข้อมูลแบบ สถานการณ์การใช้งาน กระบวนการวัสดุ และมาตรฐานการส่งมอบร่วมกันประเมิน เพื่อหลีกเลี่ยงกรณีที่ลูกค้าพบภายหลังการพิมพ์ว่าโครงสร้างนั้นไม่เหมาะกับการใช้งานจริง
1. ความหนาผนังและขนาดรายละเอียด: พิมพ์ได้เป็นเพียงขั้นต่ำ ใช้งานได้จริงคือเป้าหมาย
ความหนาผนังเป็นพารามิเตอร์พื้นฐานที่สุด แต่ก็เป็นสิ่งที่มักถูกมองข้ามในงานออกแบบสำหรับการพิมพ์ 3 มิติ แต่ละกระบวนการมีข้อกำหนดความหนาผนังขั้นต่ำต่างกันอย่างชัดเจน: ชิ้นงานเรซิน SLA ที่เน้นการแสดงผลอาจทำผนังบางเฉพาะจุดได้ที่ประมาณ 0.6-0.8 มม. แต่หากต้องรับแรงจากการประกอบหรือการขนส่ง ควรเพิ่มเป็น 1.2-2.0 มม.; ชิ้นงานใช้งานของ PA12 แบบ SLS มักแนะนำความหนาผนัง 1.5-2.5 มม. ขึ้นไป; ชิ้นส่วนโลหะ SLM ได้รับผลจากความเค้นความร้อนและการทำหลังการผลิต โครงสร้างผนังบางจึงต้องประเมินร่วมกับทิศทาง ซัพพอร์ต และการอบคลายเค้นด้วย ส่วนเสาเดี่ยว เข็มยาว คานยื่น และคุณลักษณะรูปทรงผอมยาวอื่น ๆ ไม่ควรดูเพียงความสามารถในการขึ้นรูปขั้นต่ำ แต่ต้องพิจารณาความทนทานต่อความเสียหายระหว่างการล้าง การพ่นทราย การบรรจุหีบห่อ และการใช้งานด้วย
ผู้ออกแบบควรแยกความแตกต่างระหว่าง “ความหนาผนังที่พิมพ์ได้” และ “ความหนาผนังที่ปลอดภัยเชิงวิศวกรรม” ตัวอย่างเช่น ผนังบาง 0.8 มม. ของชิ้นงานตัวอย่างด้านรูปลักษณ์อาจพิมพ์สำเร็จ แต่ระหว่างการขนส่งพัสดุอาจแตกได้ หรือผนัง 2 มม. ของจิ๊กจับชิ้นงานอาจดูเพียงพอ แต่หากจุดรับแรงกระจุกตัว ก็ยังอาจแตกร้าวระหว่างการขันสกรู วิธีที่รอบคอบกว่าคือเพิ่มมุมโค้ง เพิ่มครีบเสริม หรือทำให้หนาขึ้นเฉพาะจุดในบริเวณผนังบาง แล้วตรวจสอบด้วยการคำนวณไฟไนต์เอลิเมนต์หรือการทดสอบโหลดจากประสบการณ์จริง
2. ซัพพอร์ตและทิศทางการพิมพ์: ทิศทางกำหนดทั้งผิวงาน ความแข็งแรง และต้นทุน
ทิศทางการพิมพ์ส่งผลพร้อมกันต่อปริมาณซัพพอร์ต แนวลายชั้น ความแม่นยำมิติ และสมบัติเชิงกล ตัวอย่างเช่น ชิ้นงาน SLA หากหันด้านสวยขึ้นด้านบนหรือวางแนวด้านข้าง จะช่วยลดรอยซัพพอร์ตได้ แต่ก็อาจทำให้เห็นรอยชั้นชัดขึ้น ส่วนชิ้นงานโลหะ SLM ที่มีส่วนยื่นแนวนอนขนาดใหญ่จะเพิ่มปริมาณซัพพอร์ตและความเสี่ยงต่อการบิดงอจากความร้อน โดยทั่วไปจึงมักเอียงชิ้นงานประมาณ 20°-45° เพื่อกระจายความเค้นความร้อน ส่วน SLS แม้ไม่ต้องใช้ซัพพอร์ตแบบดั้งเดิม แต่ทิศทางก็ยังมีผลต่อความแข็งแรงระหว่างชั้นและความเสี่ยงต่อการโก่งตัว
หลักการของการปรับซัพพอร์ตคือวางซัพพอร์ตไว้บนผิวที่ไม่สำคัญ ลดซัพพอร์ตในร่องลึกที่ยากต่อการถอด หลีกเลี่ยงการวางจุดสัมผัสซัพพอร์ตบนขอบที่บอบบาง และเผื่อพื้นที่ให้เครื่องมือหลังการผลิต หากชิ้นงานต้องการความสวยงามสูง ควรระบุด้าน A ในไฟล์ออกแบบและยืนยันทิศทางกับทีมผลิตล่วงหน้า สำหรับชิ้นงานจำนวนมาก ควรประเมินเวลาการถอดซัพพอร์ตด้วย เพราะความเสี่ยงที่ลดลงจากการพิมพ์อาจถูกหักล้างด้วยต้นทุนแรงงานหลังการผลิต
3. รู ร่อง และช่องว่างการประกอบ: ใช้แนวคิดการชดเชยเพื่อรับมือความคลาดเคลื่อนจริงในการผลิต
รูที่พิมพ์ด้วย 3 มิติมักมีขนาดเล็กกว่าที่ออกแบบไว้ ซึ่งเกิดจากการฟุ้งเกินในงานโฟโตโพลิเมอร์ การขยายตัวของผงในงานเผาผนึก การหดตัวจากความร้อนในงานโลหะ และผลของขั้นบันไดจากชั้นพิมพ์ เมื่อออกแบบรูสกรู รูเพลา และโครงสร้างสแน็ปฟิต ควรเผื่อค่าชดเชยตามกระบวนการ ผลงาน SLA รูเล็กอาจเผื่อ 0.1-0.2 มม. งาน SLS ค่าช่องว่างสำหรับการประกอบมักอยู่ที่ 0.2-0.4 มม. ส่วนรูสำคัญของชิ้นงานโลหะมักแนะนำให้พิมพ์เผื่อแล้วนำไปแมชชีนปรับขนาดสุดท้าย สำหรับการสวมแบบเลื่อน การสวมแบบหมุน และการสวมแบบล็อกด้วยสแน็ปฟิต ค่าเคลียร์แรนซ์เดียวไม่สามารถใช้ได้เสมอไป ควรยืนยันด้วยชิ้นทดสอบแบบสตรายป์
ร่องลึกและโพรงภายในยังต้องคำนึงถึงการระบายผง การล้าง และความสามารถในการเข้าถึงเพื่อการเคลือบผิว แม้ช่องทางไหลที่ซับซ้อนจะพิมพ์ได้ แต่หากไม่มีรูระบายผงหรือเส้นทางตรวจสอบ ก็ยังอาจมีความเสี่ยงจากเศษตกค้างหลังส่งมอบได้ ระหว่างการปรับแบบ ควรเพิ่มรูช่วย แยกชิ้นส่วน หรือใช้ชิ้นงานทดสอบแบบใสเพื่อยืนยัน สำหรับงานประกอบหลายชิ้น ควรพิมพ์ชิ้นทดสอบขนาดเล็กเพื่อทดสอบแรงเสียบ ช่องว่าง และการเปลี่ยนมิติหลังการทำผิว ก่อนเข้าสู่การผลิตชิ้นงานเต็มรูปแบบ
4. การปรับโครงสร้างทอพอโลยีและการลดน้ำหนัก: เรขาคณิตที่ซับซ้อนต้องตอบโจทย์ทางวิศวกรรม
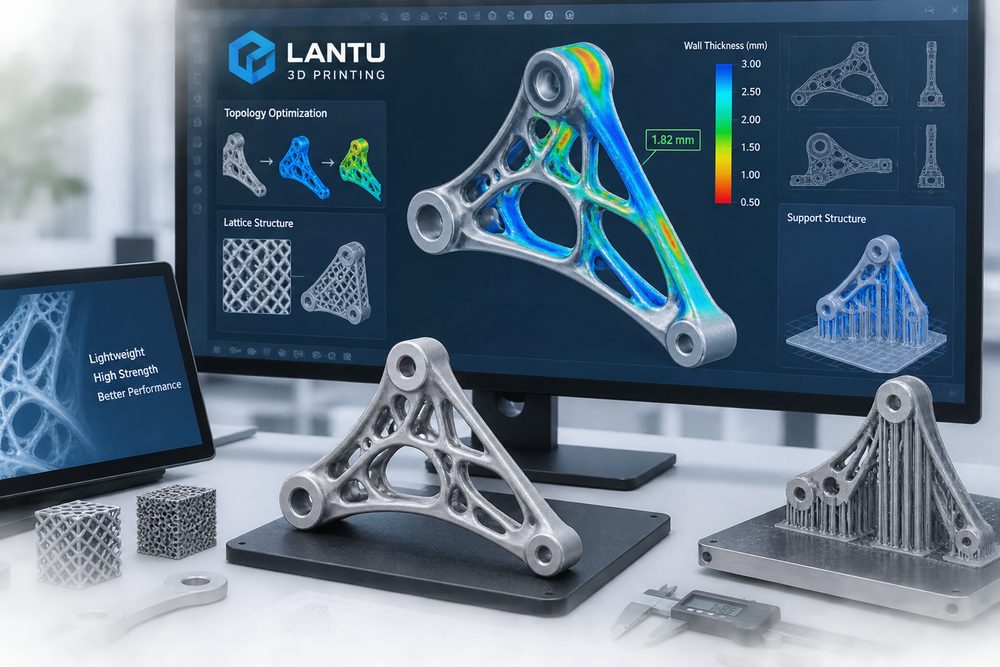
หนึ่งในข้อได้เปรียบของการผลิตแบบเพิ่มเนื้อคือสามารถทำการปรับโครงสร้างแบบทอพอโลยี โครงสร้างแลตทิซ และการลดน้ำหนักภายในได้ แต่การลดน้ำหนักไม่ใช่แค่การคว้านให้กลวง การปรับทอพอโลยีต้องกำหนดโหลด เงื่อนไขยึดจับ วัสดุ ทิศทางการผลิต และค่าสัมประสิทธิ์ความปลอดภัยให้ชัดเจน ไม่เช่นนั้นโครงสร้างเชิงอินทรีย์ที่ได้อาจทำความสะอาดผงยาก ตรวจสอบยาก หรือเกิดจุดรวมความเค้นในบางตำแหน่ง เป้าหมายทางวิศวกรรมที่พบได้บ่อยคือการลดน้ำหนัก 20%-50% รักษาความแข็งแรงในจุดสำคัญ ลดการใช้วัสดุ หรือเพิ่มประสิทธิภาพการถ่ายเทความร้อน
การออกแบบโครงสร้างแลตทิซต้องใส่ใจเส้นผ่านศูนย์กลางแกน จุดเชื่อม ความพรุน และทางระบายผง สำหรับแลตทิซไนลอน SLS แกนที่บางเกินไปไม่เหมาะสม ส่วนแลตทิซโลหะยังต้องพิจารณาผงที่ยังไม่หลอมและสมบัติเชิงล้า สำหรับชิ้นส่วนรับแรง ควรตรวจยืนยันด้วยการจำลอง การทดสอบอัดของชิ้นทดสอบ หรือการทดสอบความล้า ไม่ควรเชื่อผลที่ซอฟต์แวร์สร้างออกมาเพียงอย่างเดียว ในโครงการลักษณะนี้ lantu3D มักเชื่อมผลทอพอโลยีกับความเป็นไปได้เชิงกระบวนการเพื่อทบทวนร่วมกัน ป้องกันปัญหา “โมเดลสวยแต่ส่งมอบยาก”
5. สร้างรายการตรวจสอบ DFAM: ทำให้การปรับแบบสามารถทำซ้ำได้
ทีมองค์กรสามารถสร้างเช็กลิสต์ DFAM แบบกระชับได้ เช่น ความหนาผนังขั้นต่ำเหมาะกับการใช้งานหรือไม่ ด้านสำคัญได้มีการระบุไว้หรือยัง ทิศทางการพิมพ์ได้ถูกประเมินหรือไม่ ซัพพอร์ตสามารถถอดออกได้หรือไม่ รูต้องชดเชยขนาดหรือไม่ ช่องว่างสำหรับประกอบได้รับการยืนยันหรือยัง รูระบายผงหรือรูระบายของเหลวเพียงพอหรือไม่ งานหลังการผลิตเข้าถึงได้หรือไม่ มิติสำคัญมีวิธีการตรวจวัดหรือไม่ และวัสดุสอดคล้องกับข้อกำหนดด้านอุณหภูมิ ความแข็งแรง และความทนต่อสารเคมีหรือไม่ ทุกข้อควรถูกยืนยันก่อนการผลิต ไม่ใช่ค่อยมาแก้หลังความล้มเหลว
ขณะเดียวกัน การปรับแบบควรเชื่อมโยงกับความโปร่งใสด้านต้นทุนด้วย การลดซัพพอร์ต ลดความสูง รวมชิ้นส่วน จัดวางอย่างเหมาะสม และหลีกเลี่ยงความเที่ยงตรงเกินจำเป็น ล้วนช่วยลดต้นทุนการพิมพ์และหลังการผลิต ในทางกลับกัน การดันทุรังให้รวมเป็นชิ้นเดียวมากเกินไปอาจเพิ่มความเสี่ยง แก่นแท้ของการออกแบบสำหรับการผลิตแบบเพิ่มเนื้อที่成熟จริง คือการนำฟังก์ชัน การผลิต การตรวจสอบ ต้นทุน และการส่งมอบมาไว้ในกรอบการตัดสินใจเดียวกัน
สรุป: DFAM ทำให้การพิมพ์ 3 มิติพ้นจากการลองผิดลองถูกไปสู่การส่งมอบเชิงวิศวกรรม
การปรับปรุงการออกแบบเพื่อการผลิตแบบเพิ่มเนื้อ คือเงื่อนไขตั้งต้นที่ทำให้องค์กรได้ผลลัพธ์การพิมพ์ 3 มิติที่เสถียร ความหนาผนัง ซัพพอร์ต ทิศทาง ช่องว่างการประกอบ โครงสร้างทอพอโลยี และความสามารถในการเข้าถึงงานหลังการผลิต ล้วนกำหนดว่าชิ้นงานจะเปลี่ยนจากโมเดลดิจิทัลไปเป็นของจริงที่ใช้งานได้หรือไม่ lantu3D วางบทบาทไม่ใช่แค่ผู้รับจ้างพิมพ์ แต่เป็นผู้ช่วยเชื่อมโยงแบบ การออกแบบ กระบวนการ การผลิต และการส่งมอบเข้าด้วยกัน เพื่อใช้วิธีการเชิงระบบลดการลองผิดลองถูก ยกระดับคุณภาพ และย่นระยะเวลาการยืนยันผลิตภัณฑ์
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง