
Pendahuluan: Mengapa desain tradisional yang langsung dicetak sering berbiaya tinggi dan berisiko besar
Banyak kegagalan pencetakan 3D bukan karena kemampuan mesin yang kurang, melainkan karena logika desain masih berpegang pada pola pikir pemesinan tradisional atau injection molding. Pemesinan tradisional mengutamakan bentuk yang teratur, keterjangkauan alat potong, dan efisiensi penghilangan material; injection molding fokus pada draft angle, gate, penyusutan, dan umur cetakan; sedangkan manufaktur aditif menekankan penumpukan berlapis, pembentukan support, deformasi termal, pembuangan serbuk, kekuatan antar lapisan, dan aksesibilitas pascaproses. Jika gambar kerja yang belum melalui review DFAM langsung dicetak, hasil yang sering muncul adalah support berlebihan, dinding tipis melengkung, diameter lubang terlalu kecil, serbuk tertinggal di rongga, biaya melampaui anggaran, atau kegagalan saat perakitan.
Tujuan optimasi desain bukan untuk memamerkan struktur yang rumit, melainkan agar komponen mencapai keseimbangan yang dapat diverifikasi antara performa, biaya, waktu pengiriman, dan kualitas. Dalam proyek, lantu3D biasanya menempatkan review desain di depan proses manufaktur, dengan menghubungkan data blueprint, skenario penggunaan, proses material, dan standar penyerahan untuk mencegah pelanggan baru menyadari setelah pencetakan selesai bahwa strukturnya tidak cocok untuk aplikasi nyata.
1. Ketebalan dinding dan ukuran fitur: bisa dicetak hanyalah batas minimum, dapat dipakai adalah tujuannya
Ketebalan dinding adalah parameter paling dasar dalam desain 3D printing, tetapi juga yang paling sering diabaikan. Setiap proses memiliki kebutuhan ketebalan minimum yang berbeda: untuk komponen tampilan dari resin SLA, ketebalan dinding lokal bisa mencapai 0,6-0,8 mm, tetapi jika harus menahan beban perakitan atau pengiriman, disarankan naik ke 1,2-2,0 mm; untuk komponen fungsional PA12 SLS, ketebalan dinding umumnya disarankan di atas 1,5-2,5 mm; untuk komponen logam SLM, pengaruh tegangan termal dan pascaproses membuat struktur berdinding tipis harus dievaluasi bersama arah cetak, support, dan perlakuan panas. Elemen seperti pilar tunggal, jarum panjang, dan lengan kantilever tidak boleh dinilai hanya dari kemampuan pembentukan minimum, tetapi juga dari ketahanan terhadap kerusakan selama pembersihan, sandblasting, pengemasan, dan penggunaan.
Perancang perlu membedakan antara “ketebalan dinding yang dapat dibentuk” dan “ketebalan dinding aman secara инженер”. Misalnya, dinding tipis 0,8 mm pada sampel visual mungkin berhasil dicetak, tetapi mudah pecah saat dikirim lewat kurir; dinding 2 mm pada jig tampak memadai, namun jika titik beban terkonsentrasi, komponen masih bisa retak saat sekrup dikencangkan. Cara yang lebih aman adalah menambahkan radius, rib penguat, atau penebalan lokal di area tipis, lalu memverifikasinya dengan analisis elemen hingga atau uji beban berdasarkan pengalaman.
2. Support dan orientasi: arah cetak menentukan permukaan, kekuatan, dan biaya
Arah cetak akan sekaligus memengaruhi jumlah support, jejak layer, akurasi dimensi, dan sifat mekanik. Pada komponen SLA, menempatkan permukaan visual menghadap ke atas atau ke samping dapat mengurangi bekas support, tetapi mungkin meningkatkan keterlihatan garis layer; pada komponen SLM logam, overhang horizontal yang lebar akan meningkatkan jumlah support dan risiko deformasi termal, sehingga biasanya perlu kemiringan 20°-45° untuk menyebarkan tegangan panas. SLS memang tidak memerlukan support tradisional, tetapi orientasi tetap memengaruhi kekuatan antar lapisan dan risiko melengkung.
Prinsip optimasi support adalah: tempatkan support pada permukaan non-kritis, kurangi support pada alur dalam yang sulit dilepas, hindari kontak support pada tepi yang lemah, dan sediakan ruang bagi alat pascaproses. Jika komponen memiliki tuntutan estetika tinggi, tandai permukaan A pada file desain dan konfirmasi orientasinya dengan tim manufaktur. Untuk produksi massal, waktu pelepasan support juga harus dievaluasi karena penghematan risiko cetak dapat tertutupi oleh biaya tenaga kerja pascaproses.
3. Lubang, slot, dan celah perakitan: gunakan pendekatan kompensasi untuk mengatasi deviasi manufaktur nyata
Diameter lubang pada 3D printing yang cenderung lebih kecil adalah hal yang umum, disebabkan oleh overcuring pada resin, difusi sintering pada serbuk, penyusutan termal pada logam, dan efek tangga pada layer. Saat merancang lubang sekrup, lubang poros, dan struktur pengait, kompensasi harus disesuaikan dengan proses. Untuk lubang kecil SLA, sisakan 0,1-0,2 mm; celah perakitan SLS umumnya 0,2-0,4 mm; untuk komponen logam, posisi lubang kritis biasanya disarankan dimesin ulang setelah dicetak agar mencapai ukuran akhir. Untuk pasangan geser, pasangan putar, dan pasangan kait, satu nilai celah saja tidak bisa diandalkan, sehingga perlu dikonfirmasi melalui pengujian sampel.
Slot dalam dan rongga internal juga harus mempertimbangkan kemampuan pembuangan serbuk, pencucian, dan penyemprotan. Sebuah saluran aliran yang kompleks mungkin bisa dicetak, tetapi tanpa lubang pembuangan serbuk atau jalur inspeksi, setelah penyerahan masih ada risiko sisa material. Saat mengoptimalkan desain, dapat ditambahkan lubang bantu, struktur dibagi menjadi beberapa bagian, atau dibuat sampel verifikasi transparan. Untuk perakitan multi-komponen, sebaiknya cetak dulu sampel toleransi kecil untuk memverifikasi gaya masuk-keluar, celah, dan perubahan dimensi setelah finishing sebelum melanjutkan ke produksi penuh.
4. Optimasi topologi dan lightweighting: geometri kompleks harus melayani tujuan инженер
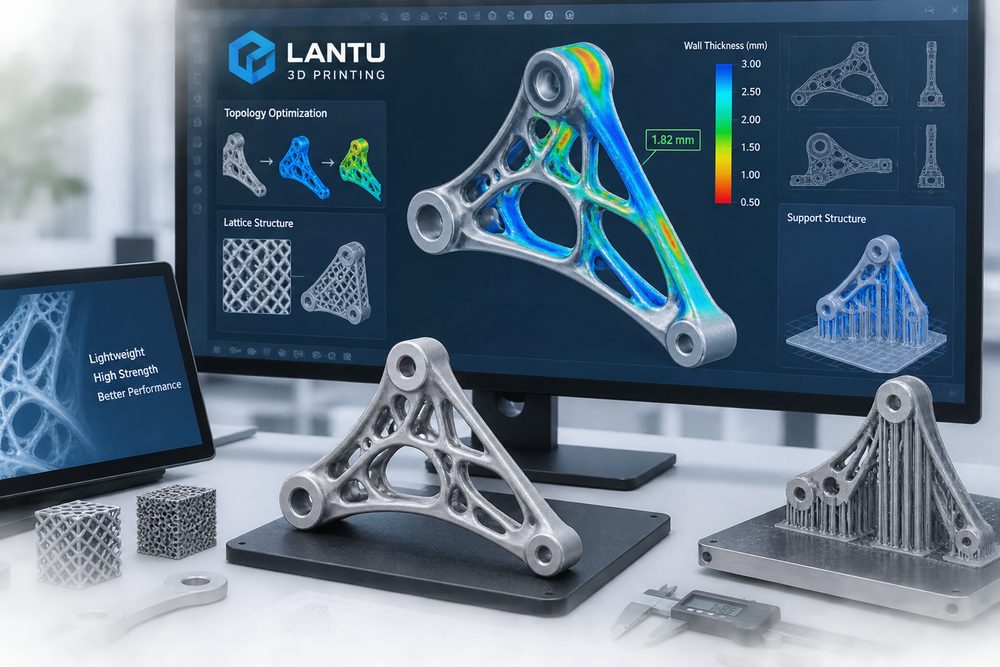
Salah satu keunggulan manufaktur aditif adalah kemampuan mewujudkan optimasi topologi, struktur lattice, dan pengurangan massa internal. Namun, lightweighting bukan sekadar membuat bagian berongga. Optimasi topologi harus mendefinisikan beban, batasan, material, arah manufaktur, dan faktor keamanan dengan jelas; jika tidak, struktur organik yang dihasilkan bisa sulit dibersihkan, sulit diperiksa, atau menimbulkan konsentrasi tegangan lokal. Target umum di industri mencakup pengurangan berat 20%-50%, mempertahankan kekakuan utama, mengurangi penggunaan material, atau meningkatkan efisiensi perpindahan panas.
Dalam desain lattice, perlu memperhatikan diameter batang, node, porositas, dan saluran pembuangan serbuk. Diameter batang lattice PA12 SLS biasanya tidak boleh terlalu tipis, sementara lattice logam juga harus mempertimbangkan sisa serbuk yang tidak meleleh dan performa fatik. Untuk komponen penahan beban, validasi harus dilakukan melalui simulasi, uji kompresi pada sampel, atau uji fatik, bukan hanya mengandalkan hasil yang dihasilkan perangkat lunak. lantu3D dalam proyek seperti ini akan mengaitkan hasil optimasi topologi dengan kelayakan proses, sehingga mencegah situasi “modelnya indah tetapi sulit diserahkan”.
5. Membangun daftar periksa DFAM: agar optimasi desain bisa direplikasi
Tim perusahaan dapat menyusun daftar periksa DFAM yang ringkas: apakah ketebalan minimum memenuhi kebutuhan penggunaan, apakah permukaan kritis sudah ditandai, apakah arah cetak sudah dievaluasi, apakah support dapat dilepas, apakah diameter lubang sudah dikompensasi, apakah celah perakitan sudah divalidasi, apakah lubang pembuangan serbuk/cairan sudah cukup, apakah pascaproses dapat dijangkau, apakah dimensi kritis memiliki metode inspeksi, dan apakah material sesuai dengan kebutuhan suhu, kekuatan, serta ketahanan kimia. Setiap poin harus dikonfirmasi sebelum manufaktur, bukan diperbaiki setelah kegagalan terjadi.
Selain itu, optimasi desain harus dikaitkan dengan transparansi biaya. Mengurangi support, menurunkan tinggi komponen, menggabungkan bagian, menata orientasi dengan tepat, dan menghindari toleransi yang terlalu ketat semuanya dapat menekan biaya cetak dan pascaproses. Sebaliknya, mengejar integrasi satu-bagian secara membabi buta justru bisa meningkatkan risiko. Desain manufaktur aditif yang benar-benar matang adalah desain yang menempatkan fungsi, manufaktur, inspeksi, biaya, dan pengiriman dalam satu kerangka keputusan.
Kesimpulan: DFAM membuat 3D printing bergerak dari coba-coba menuju penyerahan инженер yang matang
Optimasi desain untuk manufaktur aditif adalah prasyarat agar perusahaan memperoleh hasil 3D printing yang stabil. Ketebalan dinding, support, orientasi, celah perakitan, struktur topologi, dan aksesibilitas pascaproses bersama-sama menentukan apakah sebuah komponen dapat berubah mulus dari model digital menjadi produk fisik yang dapat digunakan. Posisi lantu3D bukan sekadar jasa cetak, melainkan membantu pelanggan menghubungkan blueprint, desain, proses, manufaktur, dan penyerahan dalam satu rangkaian, sehingga pendekatan sistematis dapat mengurangi trial-and-error, meningkatkan kualitas, dan memperpendek siklus validasi produk.
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.