
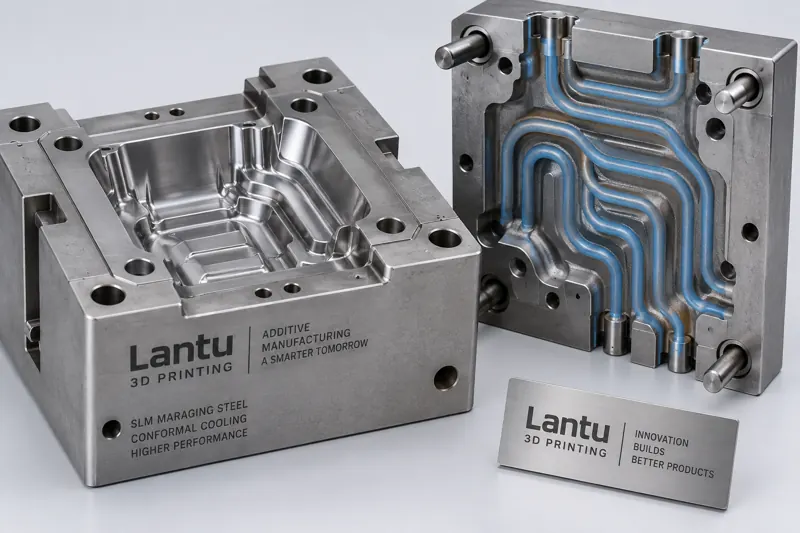
Введение: почему традиционное охлаждение пресс-форм заменяется конформными каналами
В литье пластмасс под давлением и производстве методом литья под давлением время охлаждения формы обычно составляет 50–70% всего цикла формования. Традиционные прямолинейные охлаждающие каналы ограничены возможностями CNC-обработки и часто расположены далеко от поверхности формообразующей полости, что приводит к большим локальным перепадам температуры, короблению изделий и увеличению цикла. Конформное охлаждение (Conformal Cooling) предполагает размещение охлаждающих каналов вдоль контура полости, благодаря чему расстояние между стенкой формы и охлаждающей жидкостью остается равномерным, а время охлаждения значительно сокращается при одновременном повышении стабильности размеров. С помощью металлической 3D-печати (SLM) сложные конформные каналы могут изготавливаться как единое целое, что является типичным сценарием применения комплексных услуг lantu3D на всем жизненном цикле — от проектирования до поставки — в области пресс-форм.
1. Ключевые принципы проектирования конформных каналов
Конформные каналы не становятся лучше просто от большей плотности размещения. В инженерной практике необходимо соблюдать несколько принципов. Во-первых, расстояние от центра канала до поверхности полости (standoff) обычно контролируется в пределах 3–6 мм: слишком малое расстояние может привести к непровару при печати, а слишком большое снижает эффективность охлаждения. Во-вторых, сечение канала чаще всего выполняется круглым или с переменным конформным профилем; рекомендуемый диаметр составляет 6–10 мм для баланса между гидравлическим сопротивлением и площадью теплообмена. В-третьих, следует избегать резких изменений сечения каналов, вызывающих завихрения, а входы и выходы воды следует располагать вдали от литника и зон высокой температуры. С помощью CFD-теплового моделирования можно прогнозировать температурное поле до печати и сократить разброс температуры в полости с ±15°C в традиционной схеме до менее чем ±3°C.
2. Выбор материалов и технологических параметров
Пресс-формы с конформным охлаждением предъявляют к материалу двойные требования: он должен обладать хорошей пригодностью к печати и сохранять твердость и теплопроводность в последующих условиях литья под давлением. К распространенным материалам относятся инструментальная сталь 18Ni300 (мартенситно-стареющая сталь, твердость в напечатанном состоянии около 30–36 HRC, после старения — до 50–54 HRC) и H13 (горячеработающая инструментальная сталь, требующая предварительного нагрева до 170–200°C для снижения риска растрескивания). Для процесса SLM рекомендуются толщина слоя 0,03–0,05 мм, мощность лазера 200–370 Вт, скорость сканирования 800–1200 мм/с, а также зональное сканирование и соответствующий угол поворота для подавления накопления термических напряжений. Перед печатью следует проверить содержание кислорода в порошке и распределение частиц по размерам, чтобы обеспечить текучесть и плотность.
3. Постобработка и снятие напряжений
Напечатанные формообразующие вставки необходимо подвергнуть термообработке для устранения остаточных напряжений: 18Ni300 обычно старят при 480–520°C в течение 6–8 часов; для H13 сначала проводят отжиг для снятия напряжений, затем повторный отпуск. Далее выполняются CNC-чистовая обработка базовых поверхностей, проволочная электроэрозионная резка плоскости разъема и полировка полости. Внутренние поверхности конформных каналов трудно полировать механически, поэтому для удаления шлака со стенок и снижения сопротивления потоку можно использовать электрохимическую полировку или низконапорную абразивно-потоковую обработку (Abrasive Flow Machining). На каждом этапе необходимо фиксировать технологические параметры, формируя прослеживаемое досье качества.
4. Контроль, приемка и границы поставки
Перед поставкой необходимо подтвердить проходимость каналов и точность размеров: с помощью эндоскопа проверяют непрерывность внутренних стенок конформных каналов и отсутствие сфероидизированных включений; промышленная CT или координатно-измерительная машина (CMM) используются для проверки ключевых размеров. Размерная точность SLM-пресс-форм обычно может контролироваться в пределах ±0,05–0,1 мм. Также следует провести пробное формование, сравнить кривые охлаждения традиционного и конформного вариантов, количественно оценить процент сокращения цикла и степень уменьшения коробления. На этапе поставки lantu3D предоставляет замкнутые отчеты — от контроля первой детали до отслеживания стабильности партии, четко определяя границы поставки и критерии приемки, чтобы избежать последующих споров.
5. Инженерная ценность и рекомендации по внедрению
Практические данные показывают, что пресс-формы с конформным охлаждением при грамотном проектировании могут сократить время охлаждения на 20–40%, уменьшить цикл формования на 15–30% и значительно улучшить показатели коробления и внутренних напряжений изделия. При внедрении рекомендуется сначала провести мелкосерийную проверку на одногнездной вставке, а затем распространять решение на многогнездные пресс-формы. Тепловое моделирование, параметры печати и записи постобработки следует включать в единую цепочку данных, обеспечивая прослеживаемость этапов проектирование — печать — поставка. Для предприятий, стремящихся к стабильному серийному производству и быстрой итерации, пресс-формы с конформным охлаждением являются высокоценной точкой входа 3D-печати в традиционное производство.
Заключение
Оптимизация 3D-печати пресс-форм с конформным охлаждением — это системная инженерная задача, охватывающая проектирование каналов, материалы и технологию, постобработку, контроль и приемку. Только закрепив технологическое окно каждого этапа, можно действительно превратить свободу проектирования в поставляемую и воспроизводимую инженерную ценность. Благодаря возможностям управления всем жизненным циклом lantu3D помогает предприятиям снижать стоимость проб и ошибок и сокращать сроки поставки в процессе цифровой модернизации производства пресс-форм.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.