
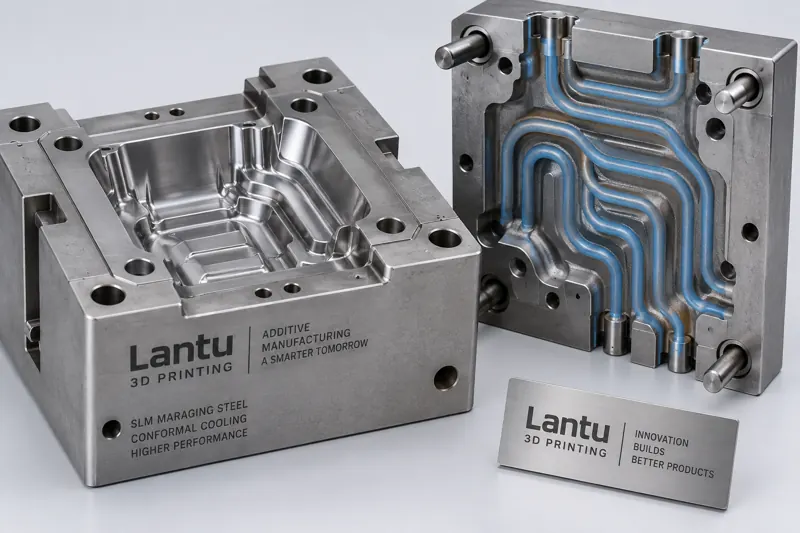
Introduzione: perché il raffreddamento tradizionale degli stampi viene sostituito dai canali conformali
Nella produzione tramite stampaggio a iniezione e pressofusione, il tempo di raffreddamento dello stampo rappresenta normalmente il 50%—70% dell’intero ciclo di formatura. I canali di raffreddamento rettilinei tradizionali sono limitati dalle capacità della lavorazione CNC e spesso si trovano lontani dalla superficie della cavità, causando grandi differenze di temperatura locali, deformazioni del prodotto e allungamento del ciclo. Il raffreddamento conformale (Conformal Cooling) dispone i canali di raffreddamento lungo il profilo della cavità, mantenendo uniforme la distanza tra la parete dello stampo e il fluido refrigerante, riducendo in modo significativo il tempo di raffreddamento e migliorando la coerenza dimensionale. Grazie alla stampa 3D metallica (SLM), i complessi canali conformali possono essere realizzati in un unico pezzo: questo rappresenta uno scenario applicativo tipico dei servizi di ciclo di vita completo, dalla progettazione alla consegna, di lantu3D nel settore degli stampi.
1. Principi fondamentali della progettazione dei canali conformali
I canali conformali non sono necessariamente migliori quanto più sono fitti. Dal punto di vista ingegneristico è necessario seguire alcuni principi: primo, la distanza tra il centro del canale e la superficie della cavità (standoff) è generalmente controllata tra 3—6 mm; se è troppo piccola può generare mancate fusioni durante la stampa, mentre se è troppo grande l’efficienza di raffreddamento diminuisce; secondo, la sezione del canale è per lo più circolare o a sezione variabile conformale, con un diametro consigliato di 6—10 mm per bilanciare resistenza al flusso e superficie di scambio termico; terzo, occorre evitare brusche variazioni di sezione che generino vortici, e gli ingressi e le uscite dell’acqua dovrebbero essere posizionati lontano dal punto di iniezione e dalle zone ad alta temperatura. Con l’ausilio della simulazione termica CFD è possibile prevedere il campo di temperatura prima della stampa, riducendo la differenza di temperatura nella cavità da ±15 °C dei metodi tradizionali a entro ±3 °C.
2. Scelta dei materiali e dei parametri di processo
Gli stampi con raffreddamento conformale richiedono ai materiali un duplice requisito: devono avere una buona stampabilità e, al tempo stesso, mantenere durezza e conducibilità termica nelle successive condizioni operative dello stampaggio a iniezione. I materiali comunemente utilizzati includono l’acciaio per stampi 18Ni300 (acciaio maraging, con durezza allo stato stampato di circa 30—36 HRC e fino a 50—54 HRC dopo invecchiamento) e l’H13 (acciaio per stampi a caldo, che richiede preriscaldamento a 170—200 °C per ridurre il rischio di criccatura). Per il processo SLM si raccomandano uno spessore di strato di 0,03—0,05 mm, una potenza laser di 200—370 W, una velocità di scansione di 800—1200 mm/s, oltre a scansione per settori e un adeguato angolo di rotazione per contenere l’accumulo di tensioni termiche. Prima della stampa, la polvere deve essere sottoposta a controllo del contenuto di ossigeno e della distribuzione granulometrica per garantire scorrevolezza e densità.
3. Post-trattamenti e processo di distensione
Gli inserti stampo completati tramite stampa devono essere sottoposti a trattamento termico per eliminare le tensioni residue: il 18Ni300 viene solitamente invecchiato a 480—520 °C per 6—8 ore; l’H13, invece, richiede prima una ricottura di distensione e poi un secondo rinvenimento. Successivamente si procede con la lavorazione CNC di finitura delle superfici di riferimento, il taglio a filo delle superfici di divisione e la lucidatura della cavità. L’interno dei canali conformali è difficile da lucidare meccanicamente; si possono adottare lucidatura elettrochimica o lavorazione a flusso abrasivo a bassa pressione (Abrasive Flow Machining) per rimuovere scorie fuse dalle pareti interne e ridurre la resistenza al flusso. Ogni fase dovrebbe registrare i parametri di processo, formando un archivio qualità tracciabile.
4. Ispezione, accettazione e limiti di consegna
Prima della consegna è indispensabile verificare la pervietà dei canali e la precisione dimensionale: tramite endoscopio si controlla se la parete interna dei canali conformali è continua e se sono presenti inclusioni sferoidizzate; mediante CT industriale o macchina di misura a coordinate (CMM) si verificano le dimensioni critiche. La precisione dimensionale degli stampi SLM può generalmente essere controllata entro ±0,05—0,1 mm. È inoltre necessario eseguire una prova stampo, confrontando le curve di raffreddamento della soluzione tradizionale e di quella conformale, per quantificare la percentuale di riduzione del ciclo e il miglioramento della deformazione. Nella fase di consegna, lantu3D fornisce un rapporto a ciclo chiuso, dall’ispezione del primo pezzo al monitoraggio della stabilità di lotto, chiarendo i limiti di consegna e gli standard di accettazione per evitare controversie successive.
5. Valore ingegneristico e suggerimenti per l’implementazione
I dati pratici mostrano che stampi con raffreddamento conformale progettati correttamente possono ridurre il tempo di raffreddamento del 20%—40%, diminuire il ciclo di formatura del 15%—30% e migliorare in modo significativo deformazioni e tensioni interne del prodotto. Per l’implementazione si consiglia di iniziare con inserti a singola cavità per una verifica in piccoli lotti, per poi estendere la soluzione a stampi multicavità; inoltre, simulazione termica, parametri di stampa e registrazioni dei post-trattamenti dovrebbero essere integrati in un’unica catena dati, realizzando la tracciabilità progettazione—stampa—consegna. Per le aziende che puntano a una produzione di massa stabile e a iterazioni rapide, gli stampi con raffreddamento conformale rappresentano un punto di ingresso ad alto valore per l’applicazione della stampa 3D alla manifattura tradizionale.
Conclusione
L’ottimizzazione del processo di stampa 3D per stampi con raffreddamento conformale è un progetto sistemico che attraversa progettazione dei canali, materiali e processi, post-trattamenti, ispezione e accettazione. Solo stabilizzando la finestra di processo di ogni fase è possibile trasformare realmente la libertà progettuale in valore ingegneristico consegnabile e replicabile. Grazie alle proprie capacità di gestione dell’intero ciclo di vita, lantu3D aiuta le aziende a ridurre i costi di tentativi ed errori e ad abbreviare i tempi di consegna nell’aggiornamento digitale degli stampi.
Invia un modello, un disegno, un'immagine o note scritte. Gli ingegneri valuteranno materiale, processo, finitura e consegna in base all'uso effettivo.