
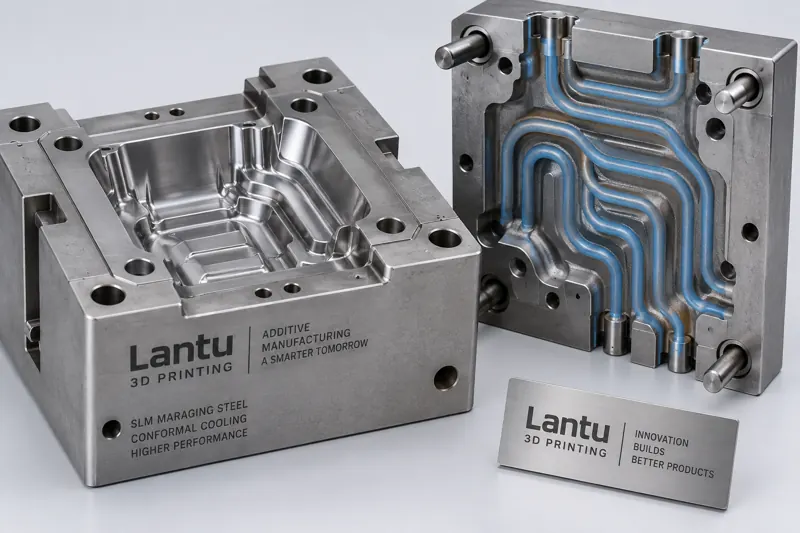
บทนำ: เหตุใดการระบายความร้อนแม่พิมพ์แบบดั้งเดิมจึงถูกแทนที่ด้วยทางน้ำตามรูปทรง
ในการผลิตงานฉีดพลาสติกและงานหล่อแรงดัน เวลาในการระบายความร้อนของแม่พิมพ์โดยทั่วไปคิดเป็น 50%—70% ของรอบการขึ้นรูปทั้งหมด ทางน้ำหล่อเย็นแบบตรงดั้งเดิมถูกจำกัดด้วยความสามารถในการขึ้นรูปด้วย CNC จึงมักอยู่ห่างจากผิวโพรงแม่พิมพ์ ทำให้เกิดความต่างอุณหภูมิเฉพาะจุดสูง ชิ้นงานโก่งงอ และรอบการผลิตยาวขึ้น การระบายความร้อนตามรูปทรง (Conformal Cooling) จัดวางทางน้ำหล่อเย็นไปตามโครงร่างของโพรงแม่พิมพ์ ทำให้ระยะห่างระหว่างผนังแม่พิมพ์กับของเหลวหล่อเย็นสม่ำเสมอ ช่วยลดเวลาในการระบายความร้อนได้อย่างชัดเจนและยกระดับความสม่ำเสมอของมิติ ด้วยการพิมพ์ 3D โลหะ (SLM) ทางน้ำตามรูปทรงที่ซับซ้อนสามารถขึ้นรูปเป็นชิ้นเดียวได้ ซึ่งเป็นสถานการณ์การประยุกต์ใช้งาน典型ในด้านแม่พิมพ์ของบริการตลอดวงจรชีวิตตั้งแต่การออกแบบจนถึงการส่งมอบของ lantu3D
หนึ่ง หลักการสำคัญของการออกแบบทางน้ำตามรูปทรง
ทางน้ำตามรูปทรงไม่ได้หมายความว่ายิ่งหนาแน่นยิ่งดี ในเชิงวิศวกรรมจำเป็นต้องปฏิบัติตามหลักการหลายประการ ประการแรก ระยะจากศูนย์กลางทางน้ำถึงผิวโพรงแม่พิมพ์ (standoff) โดยทั่วไปควบคุมไว้ที่ 3—6mm หากเล็กเกินไปอาจเกิดการหลอมไม่สมบูรณ์ระหว่างการพิมพ์ หากใหญ่เกินไปประสิทธิภาพการระบายความร้อนจะลดลง ประการที่สอง หน้าตัดของทางน้ำมักใช้รูปทรงกลมหรือหน้าตัดแปรผันตามรูปทรง โดยแนะนำเส้นผ่านศูนย์กลาง 6—10mm เพื่อสร้างสมดุลระหว่างความต้านทานการไหลกับพื้นที่แลกเปลี่ยนความร้อน ประการที่สาม ควรหลีกเลี่ยงการเปลี่ยนแปลงหน้าตัดของทางน้ำอย่างฉับพลันซึ่งก่อให้เกิดกระแสวน ตำแหน่งทางเข้าและทางออกน้ำควรวางในบริเวณที่ห่างจากจุดเกตและโซนอุณหภูมิสูง ด้วยการจำลองความร้อนแบบ CFD สามารถคาดการณ์สนามอุณหภูมิก่อนการพิมพ์ และทำให้ความต่างอุณหภูมิของโพรงแม่พิมพ์จาก方案ดั้งเดิมที่ ±15°C ลดลงเหลือภายใน ±3°C
สอง การเลือกวัสดุและพารามิเตอร์กระบวนการ
แม่พิมพ์ระบายความร้อนตามรูปทรงมีข้อกำหนดต่อวัสดุสองด้าน ทั้งต้องมีความสามารถในการพิมพ์ที่ดี และต้องรักษาความแข็งกับการนำความร้อนภายใต้สภาวะการฉีดพลาสติกในภายหลัง วัสดุที่ใช้กันทั่วไปได้แก่ เหล็กแม่พิมพ์ 18Ni300 (เหล็กมาร์เอจจิง ความแข็งในสภาพหลังพิมพ์ประมาณ 30—36 HRC และหลังบ่มแข็งสามารถถึง 50—54 HRC) และ H13 (เหล็กแม่พิมพ์งานร้อน ต้องอุ่นล่วงหน้าถึง 170—200°C เพื่อลดความเสี่ยงการแตกร้าว) กระบวนการ SLM แนะนำความหนาชั้น 0.03—0.05mm กำลังเลเซอร์ 200—370W ความเร็วสแกน 800—1200mm/s และใช้การสแกนแบบแบ่งโซนร่วมกับมุมหมุนที่เหมาะสมเพื่อยับยั้งการสะสมของความเค้นความร้อน ก่อนการพิมพ์ควรตรวจสอบปริมาณออกซิเจนและการกระจายขนาดอนุภาคของผง เพื่อให้มั่นใจในความสามารถการไหลและความหนาแน่น
สาม กระบวนการหลังการผลิตและการขจัดความเค้น
อินเสิร์ตแม่พิมพ์ที่พิมพ์เสร็จต้องผ่านการอบชุบความร้อนเพื่อขจัดความเค้นตกค้าง โดย 18Ni300 มักบ่มแข็งที่ 480—520°C เป็นเวลา 6—8 ชั่วโมง ส่วน H13 ต้องทำการอบคลายความเค้นก่อนแล้วจึงทำการอบคืนไฟครั้งที่สอง จากนั้นดำเนินการ CNC เก็บละเอียดผิวอ้างอิง ตัดไวร์คัทผิวแบ่งแม่พิมพ์ และขัดเงาโพรงแม่พิมพ์ ภายในทางน้ำตามรูปทรงยากต่อการขัดด้วยเครื่องจักร สามารถใช้การขัดด้วยไฟฟ้าเคมีหรือการไหลของเม็ดขัดแรงดันต่ำ (Abrasive Flow Machining) เพื่อทำความสะอาดตะกรันหลอมบนผนังด้านในและลดความต้านทานการไหล ทุกขั้นตอนควรบันทึกพารามิเตอร์กระบวนการ เพื่อสร้างแฟ้มคุณภาพที่ตรวจสอบย้อนกลับได้
สี่ การตรวจสอบรับรองและขอบเขตการส่งมอบ
ก่อนส่งมอบต้องตรวจยืนยันความโล่งของทางน้ำและความแม่นยำของมิติ โดยใช้กล้องส่องภายในตรวจสอบว่าผนังด้านในของทางน้ำตามรูปทรงต่อเนื่องหรือไม่ และมีสิ่งเจือปนเป็นเม็ดกลมหรือไม่ ใช้ CT อุตสาหกรรมหรือเครื่องวัดสามมิติ (CMM) ตรวจสอบมิติสำคัญ ความแม่นยำมิติของแม่พิมพ์ SLM โดยทั่วไปสามารถควบคุมได้ที่ ±0.05—0.1mm นอกจากนี้ยังควรทำการทดลองแม่พิมพ์ เปรียบเทียบเส้นโค้งการระบายความร้อนของ方案ดั้งเดิมกับ方案ตามรูปทรง เพื่อวัดสัดส่วนการลดรอบเวลาและระดับการปรับปรุงการโก่งงอเชิงปริมาณ ในขั้นตอนการส่งมอบ lantu3D ให้รายงานแบบวงปิดตั้งแต่การตรวจสอบชิ้นแรกจนถึงการติดตามเสถียรภาพการผลิตจำนวนมาก ระบุขอบเขตการส่งมอบและมาตรฐานการตรวจรับอย่างชัดเจน เพื่อหลีกเลี่ยงข้อพิพาทในภายหลัง
ห้า คุณค่าทางวิศวกรรมและข้อเสนอแนะในการนำไปใช้จริง
ข้อมูลจากการปฏิบัติแสดงให้เห็นว่า แม่พิมพ์ระบายความร้อนตามรูปทรงที่ออกแบบอย่างเหมาะสมสามารถลดเวลาในการระบายความร้อนได้ 20%—40% ลดรอบการขึ้นรูปได้ 15%—30% และปรับปรุงการโก่งงอกับความเค้นภายในของผลิตภัณฑ์ได้อย่างชัดเจน ในการนำไปใช้จริง แนะนำให้เริ่มจากอินเสิร์ตแบบโพรงเดี่ยวเพื่อ验证การผลิตจำนวนน้อยก่อน แล้วจึงขยายไปยังแม่พิมพ์หลายโพรง รวมการจำลองความร้อน พารามิเตอร์การพิมพ์ และบันทึกหลังการผลิตเข้าไว้ในสายข้อมูลเดียวกัน เพื่อให้การออกแบบ—การพิมพ์—การส่งมอบสามารถตรวจสอบย้อนกลับได้ สำหรับองค์กรที่มุ่งสู่การผลิตจำนวนมากที่เสถียรและการทำซ้ำอย่างรวดเร็ว แม่พิมพ์ระบายความร้อนตามรูปทรงคือจุดเริ่มต้นมูลค่าสูงของการนำการพิมพ์ 3D เข้าสู่การผลิตแบบดั้งเดิม
สรุป
การเพิ่มประสิทธิภาพกระบวนการพิมพ์ 3D สำหรับแม่พิมพ์ระบายความร้อนตามรูปทรง เป็นงานระบบที่ครอบคลุมการออกแบบทางน้ำ กระบวนการวัสดุ การหลังการผลิต และการตรวจสอบรับรอง มีเพียงการทำให้หน้าต่างกระบวนการของแต่ละขั้นตอนคงที่เท่านั้น จึงจะสามารถเปลี่ยนอิสระในการออกแบบให้เป็นคุณค่าทางวิศวกรรมที่ส่งมอบได้และทำซ้ำได้อย่างแท้จริง lantu3D ใช้ความสามารถในการจัดการตลอดวงจรชีวิต ช่วยให้องค์กรลดต้นทุนการลองผิดลองถูกและย่นระยะเวลาการส่งมอบในการยกระดับแม่พิมพ์สู่ดิจิทัล
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง