
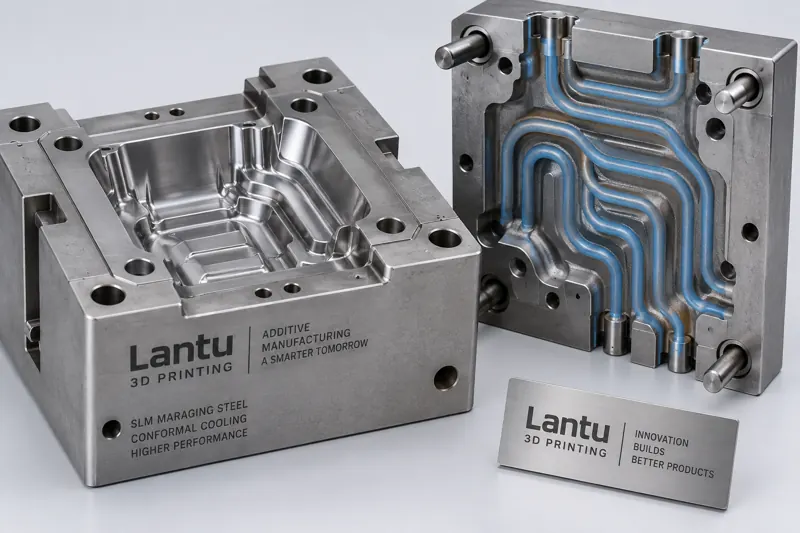
Introdução: por que a refrigeração tradicional de moldes está sendo substituída por canais conformais
Na produção por injeção plástica e fundição sob pressão, o tempo de refrigeração do molde normalmente representa 50% a 70% de todo o ciclo de conformação. Os canais de refrigeração retos tradicionais são limitados pela capacidade de usinagem CNC e, muitas vezes, ficam distantes da superfície da cavidade, resultando em grandes diferenças locais de temperatura, empenamento do produto e aumento do ciclo. A refrigeração conformal (Conformal Cooling) distribui os canais de água ao longo do contorno da cavidade, mantendo uniforme a distância entre a parede do molde e o fluido refrigerante, reduzindo significativamente o tempo de refrigeração e melhorando a consistência dimensional. Com o apoio da impressão 3D metálica (SLM), canais conformais complexos podem ser formados em uma única peça, o que representa um cenário típico de aplicação dos serviços de ciclo de vida completo da lantu3D, do projeto à entrega, no setor de moldes.
1. Princípios essenciais do projeto de canais conformais
Canais conformais não são melhores simplesmente por serem mais densos. Na engenharia, é necessário seguir alguns princípios: primeiro, a distância do centro do canal de água até a superfície da cavidade (standoff) geralmente deve ser controlada entre 3 e 6 mm; se for muito pequena, pode ocorrer falta de fusão durante a impressão, e se for muito grande, a eficiência de refrigeração diminui. Segundo, a seção transversal do canal costuma ser circular ou conformal com seção variável, com diâmetro recomendado de 6 a 10 mm para equilibrar resistência ao fluxo e área de troca térmica. Terceiro, deve-se evitar mudanças bruscas na seção do canal, que causam turbulência; as entradas e saídas de água devem ser posicionadas longe do ponto de injeção e das zonas de alta temperatura. Com simulação térmica CFD, é possível prever o campo de temperatura antes da impressão e reduzir a diferença de temperatura da cavidade de ±15°C, típica das soluções tradicionais, para menos de ±3°C.
2. Seleção de materiais e parâmetros de processo
Moldes com refrigeração conformal impõem uma dupla exigência aos materiais: precisam ter boa imprimibilidade e, ao mesmo tempo, manter dureza e condutividade térmica nas condições posteriores de injeção. Os materiais comuns incluem o aço para moldes 18Ni300 (aço maraging, com dureza no estado impresso de cerca de 30 a 36 HRC, podendo atingir 50 a 54 HRC após envelhecimento) e o H13 (aço ferramenta para trabalho a quente, que requer pré-aquecimento a 170 a 200°C para reduzir o risco de trincas). Para o processo SLM, recomenda-se espessura de camada de 0,03 a 0,05 mm, potência de laser de 200 a 370 W, velocidade de varredura de 800 a 1200 mm/s, além de varredura por zonas e ângulos de rotação adequados para inibir o acúmulo de tensões térmicas. Antes da impressão, o pó deve passar por testes de teor de oxigênio e distribuição granulométrica para garantir fluidez e densidade.
3. Pós-processamento e alívio de tensões
Os insertos de molde após a impressão precisam passar por tratamento térmico para eliminar tensões residuais: o 18Ni300 normalmente é envelhecido a 480 a 520°C por 6 a 8 horas; já o H13 precisa primeiro de recozimento para alívio de tensões e depois de revenimento secundário. Em seguida, realizam-se o acabamento CNC das superfícies de referência, o corte a fio das linhas de partição e o polimento da cavidade. O interior dos canais conformais é difícil de polir mecanicamente, podendo-se utilizar polimento eletroquímico ou fluxo abrasivo de baixa pressão (Abrasive Flow Machining) para remover escória fundida das paredes internas e reduzir a resistência ao fluxo. Cada etapa deve registrar os parâmetros de processo, formando um arquivo de qualidade rastreável.
4. Inspeção, aceitação e limites de entrega
Antes da entrega, é indispensável verificar a desobstrução dos canais e a precisão dimensional: por meio de endoscópio, inspeciona-se se a parede interna dos canais conformais é contínua e se há inclusões esferoidizadas; com tomografia industrial CT ou medição por máquina de coordenadas (CMM), conferem-se as dimensões críticas. A precisão dimensional de moldes SLM normalmente pode ser controlada em ±0,05 a 0,1 mm. Também deve ser realizada a validação em teste de molde, comparando as curvas de refrigeração entre a solução tradicional e a conformal, quantificando a proporção de redução do ciclo e o grau de melhoria do empenamento. Na etapa de entrega, a lantu3D fornece relatórios de ciclo fechado, desde a inspeção da primeira peça até o acompanhamento da estabilidade em lote, definindo claramente os limites de entrega e os critérios de aceitação para evitar disputas posteriores.
5. Valor de engenharia e recomendações de implementação
Dados práticos mostram que moldes com refrigeração conformal bem projetados podem reduzir o tempo de refrigeração em 20% a 40%, diminuir o ciclo de conformação em 15% a 30% e melhorar significativamente o empenamento e as tensões internas do produto. Para implementação, recomenda-se começar com insertos de cavidade única em validação de pequenos lotes e, depois, expandir para moldes multicavidade; integrar simulação térmica, parâmetros de impressão e registros de pós-processamento em uma mesma cadeia de dados, alcançando rastreabilidade do projeto à impressão e à entrega. Para empresas que buscam produção em massa estável e iteração rápida, moldes com refrigeração conformal são um ponto de entrada de alto valor para a impressão 3D na manufatura tradicional.
Conclusão
A otimização do processo de impressão 3D de moldes com refrigeração conformal é uma engenharia de sistemas que abrange projeto de canais, materiais e processos, pós-processamento, inspeção e aceitação. Somente ao consolidar a janela de processo de cada etapa é possível transformar de fato a liberdade de projeto em valor de engenharia entregável e replicável. Com sua capacidade de gestão de ciclo de vida completo, a lantu3D ajuda empresas a reduzir custos de tentativa e erro e encurtar ciclos de entrega na atualização digital de moldes.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.