
Pendahuluan: Mengapa Pendinginan Cetakan Tradisional Mulai Digantikan oleh Saluran Air Konformal
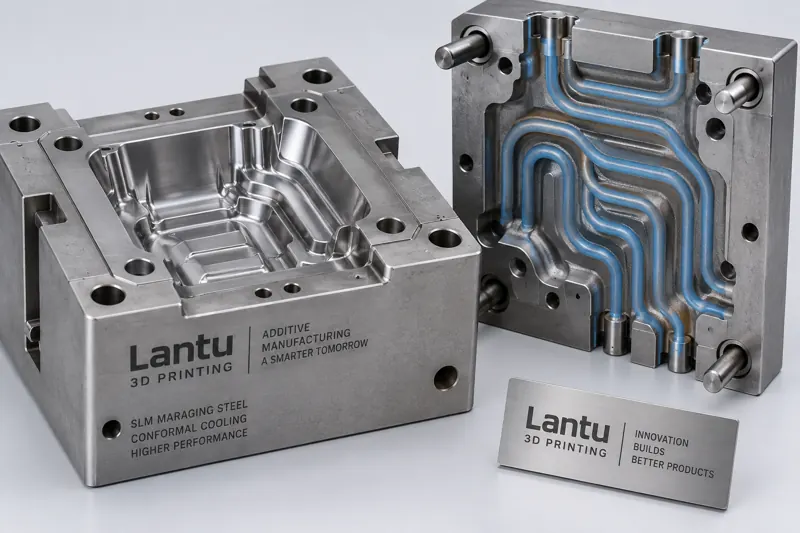
Dalam produksi injection molding dan die casting, waktu pendinginan cetakan biasanya mencakup 50%—70% dari seluruh siklus pembentukan. Saluran pendingin lurus tradisional dibatasi oleh kemampuan pemesinan CNC, sehingga sering kali berada jauh dari permukaan rongga cetakan. Hal ini menyebabkan perbedaan suhu lokal yang besar, produk melengkung, dan siklus produksi yang lebih panjang. Pendinginan konformal (Conformal Cooling) mengatur jalur air pendingin mengikuti kontur rongga cetakan, sehingga jarak antara dinding cetakan dan cairan pendingin tetap seragam, secara signifikan memperpendek waktu pendinginan dan meningkatkan konsistensi dimensi. Dengan bantuan cetak 3D logam (SLM), saluran air konformal yang kompleks dapat dibentuk secara terpadu. Inilah skenario penerapan khas layanan siklus hidup penuh lantu3D, dari desain hingga pengiriman, di bidang cetakan.
一、Prinsip Inti Desain Saluran Air Konformal
Saluran air konformal bukan berarti semakin rapat semakin baik. Secara rekayasa, beberapa prinsip perlu diikuti: pertama, jarak dari pusat saluran air ke permukaan rongga cetakan (standoff) umumnya dikendalikan pada 3—6mm. Jika terlalu kecil, mudah terjadi kurang lebur saat pencetakan; jika terlalu besar, efisiensi pendinginan menurun. Kedua, penampang saluran air umumnya berbentuk bulat atau penampang variabel konformal, dengan diameter yang disarankan 6—10mm untuk menyeimbangkan hambatan aliran dan luas perpindahan panas. Ketiga, hindari perubahan mendadak pada penampang saluran air yang dapat menimbulkan pusaran; inlet dan outlet air sebaiknya ditempatkan jauh dari gerbang injeksi dan area bersuhu tinggi. Dengan simulasi termal CFD, medan suhu dapat diprediksi sebelum pencetakan, sehingga perbedaan suhu rongga cetakan dapat dikonvergensikan dari ±15°C pada skema tradisional menjadi kurang dari ±3°C.
二、Pemilihan Material dan Parameter Proses
Cetakan pendinginan konformal memiliki dua tuntutan terhadap material: harus memiliki kemampuan cetak yang baik, sekaligus mempertahankan kekerasan dan konduktivitas termal dalam kondisi kerja injection molding berikutnya. Material yang umum digunakan meliputi baja cetakan 18Ni300 (baja maraging, kekerasan kondisi cetak sekitar 30—36 HRC, setelah aging dapat mencapai 50—54 HRC) dan H13 (baja perkakas kerja panas, perlu dipanaskan awal hingga 170—200°C untuk mengurangi risiko retak). Untuk proses SLM, disarankan ketebalan lapisan 0,03—0,05mm, daya laser 200—370W, kecepatan pemindaian 800—1200mm/s, serta penggunaan pemindaian berzona dan sudut rotasi yang sesuai untuk menekan akumulasi tegangan termal. Sebelum pencetakan, serbuk harus diuji kadar oksigen dan distribusi ukuran partikelnya untuk memastikan fluiditas dan densitas.
三、Pascaproses dan Proses Penghilangan Tegangan
Insert cetakan yang telah selesai dicetak perlu melalui perlakuan panas untuk menghilangkan tegangan sisa: 18Ni300 biasanya di-aging pada 480—520°C selama 6—8 jam; sedangkan H13 perlu terlebih dahulu menjalani anil penghilangan tegangan, lalu tempering kedua. Setelah itu dilakukan finishing CNC pada bidang referensi, pemotongan kawat pada bidang parting, dan pemolesan rongga cetakan. Bagian dalam saluran air konformal sulit dipoles secara mekanis, sehingga dapat digunakan pemolesan elektrokimia atau abrasive flow machining bertekanan rendah untuk membersihkan terak leleh pada dinding dalam dan menurunkan hambatan aliran. Setiap langkah harus mencatat parameter proses untuk membentuk arsip kualitas yang dapat ditelusuri.
四、Inspeksi Penerimaan dan Batas Pengiriman
Sebelum pengiriman, kelancaran saluran air dan akurasi dimensi harus diverifikasi: endoskop digunakan untuk memeriksa apakah dinding dalam saluran air konformal kontinu dan apakah terdapat inklusi berbentuk bola; CT industri atau mesin ukur koordinat (CMM) digunakan untuk memverifikasi dimensi kunci. Akurasi dimensi cetakan SLM biasanya dapat dikendalikan pada ±0,05—0,1mm. Selain itu, uji coba cetakan juga harus dilakukan untuk membandingkan kurva pendinginan antara skema tradisional dan skema konformal, serta mengkuantifikasi rasio pemendekan siklus dan tingkat perbaikan kelengkungan. Pada tahap pengiriman, lantu3D menyediakan laporan loop tertutup mulai dari inspeksi artikel pertama hingga pelacakan stabilitas batch, menetapkan batas pengiriman dan standar penerimaan secara jelas untuk menghindari perselisihan di kemudian hari.
五、Nilai Rekayasa dan Saran Implementasi
Data praktik menunjukkan bahwa cetakan pendinginan konformal yang dirancang dengan baik dapat memperpendek waktu pendinginan sebesar 20%—40%, menurunkan siklus pembentukan sebesar 15%—30%, serta secara signifikan memperbaiki kelengkungan produk dan tegangan internal. Untuk implementasi, disarankan memulai dengan insert satu rongga untuk verifikasi batch kecil, kemudian diperluas ke cetakan multi-rongga; simulasi termal, parameter pencetakan, dan catatan pascaproses perlu dimasukkan ke dalam satu rantai data yang sama untuk mewujudkan ketertelusuran desain—pencetakan—pengiriman. Bagi perusahaan yang mengejar produksi massal stabil dan iterasi cepat, cetakan pendinginan konformal adalah titik masuk bernilai tinggi bagi cetak 3D ke manufaktur tradisional.
Kesimpulan
Optimalisasi proses cetak 3D untuk cetakan pendinginan konformal adalah rekayasa sistem yang mencakup desain saluran air, proses material, pascaproses, serta inspeksi dan penerimaan. Hanya dengan membakukan jendela proses di setiap tahapan, kebebasan desain benar-benar dapat diubah menjadi nilai rekayasa yang dapat dikirim dan direplikasi. Dengan kemampuan manajemen siklus hidup penuh, lantu3D membantu perusahaan mengurangi biaya coba-salah dan memperpendek siklus pengiriman dalam peningkatan digitalisasi cetakan.
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.