
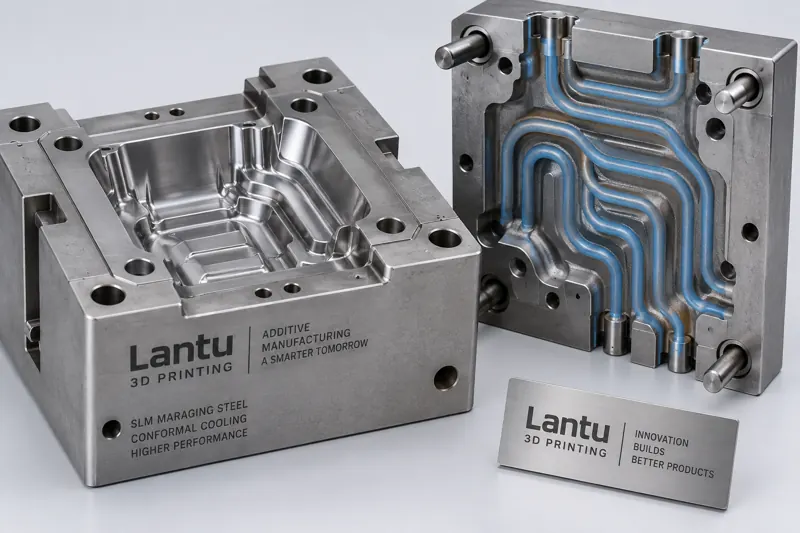
Introduction : pourquoi le refroidissement traditionnel des moules est remplacé par les circuits conformes
Dans la production par injection plastique et moulage sous pression, le temps de refroidissement du moule représente généralement 50 % à 70 % de l’ensemble du cycle de formage. Les canaux de refroidissement droits traditionnels sont limités par les capacités d’usinage CNC et se trouvent souvent éloignés de la surface de l’empreinte, ce qui entraîne de fortes différences de température locales, le gauchissement des pièces et un allongement du cycle. Le refroidissement conforme (Conformal Cooling) consiste à disposer les circuits de refroidissement le long du contour de l’empreinte, afin de maintenir une distance uniforme entre la paroi du moule et le fluide de refroidissement, réduisant ainsi nettement le temps de refroidissement et améliorant la constance dimensionnelle. Grâce à l’impression 3D métal (SLM), les circuits conformes complexes peuvent être fabriqués en une seule pièce, ce qui constitue un cas d’application typique des services de cycle de vie complet, de la conception à la livraison, proposés par lantu3D dans le domaine des moules.
1. Principes clés de conception des circuits d’eau conformes
Un circuit d’eau conforme n’est pas meilleur parce qu’il est plus dense. En ingénierie, plusieurs principes doivent être respectés : premièrement, la distance entre le centre du circuit d’eau et la surface de l’empreinte (standoff) est généralement contrôlée entre 3 et 6 mm ; si elle est trop faible, des défauts de fusion peuvent apparaître lors de l’impression, tandis que si elle est trop grande, l’efficacité du refroidissement diminue. Deuxièmement, la section du circuit est le plus souvent circulaire ou à section variable conforme, avec un diamètre recommandé de 6 à 10 mm afin d’équilibrer la résistance à l’écoulement et la surface d’échange thermique. Troisièmement, il faut éviter les variations brusques de section qui provoquent des turbulences ; les entrées et sorties d’eau doivent être disposées à distance des points d’injection et des zones à haute température. Grâce à la simulation thermique CFD, il est possible de prévoir le champ de température avant l’impression et de réduire l’écart de température de l’empreinte, traditionnellement de ±15 °C, à moins de ±3 °C.
2. Choix des matériaux et des paramètres de procédé
Les moules à refroidissement conforme imposent une double exigence aux matériaux : ils doivent offrir une bonne imprimabilité tout en conservant dureté et conductivité thermique dans les conditions ultérieures d’injection. Les matériaux couramment utilisés incluent l’acier à moules 18Ni300 (acier maraging, dureté à l’état imprimé d’environ 30 à 36 HRC, pouvant atteindre 50 à 54 HRC après vieillissement) et le H13 (acier à outils pour travail à chaud, nécessitant un préchauffage à 170—200 °C afin de réduire le risque de fissuration). Pour le procédé SLM, il est recommandé d’utiliser une épaisseur de couche de 0,03 à 0,05 mm, une puissance laser de 200 à 370 W et une vitesse de balayage de 800 à 1200 mm/s, avec un balayage par zones et un angle de rotation approprié afin de limiter l’accumulation de contraintes thermiques. Avant l’impression, la poudre doit être contrôlée en termes de teneur en oxygène et de distribution granulométrique afin de garantir sa fluidité et la densité finale.
3. Post-traitement et détente des contraintes
Les inserts de moule imprimés doivent subir un traitement thermique afin d’éliminer les contraintes résiduelles : le 18Ni300 est généralement vieilli à 480—520 °C pendant 6 à 8 heures ; le H13 nécessite d’abord un recuit de détente, puis un double revenu. Viennent ensuite l’usinage CNC de finition des surfaces de référence, la découpe par fil du plan de joint et le polissage de l’empreinte. L’intérieur des circuits d’eau conformes étant difficile à polir mécaniquement, on peut recourir au polissage électrochimique ou à l’écoulement abrasif basse pression (Abrasive Flow Machining) afin de nettoyer les scories fondues sur les parois internes et de réduire la résistance à l’écoulement. Chaque étape doit faire l’objet d’un enregistrement des paramètres de procédé afin de constituer un dossier qualité traçable.
4. Contrôle, réception et périmètre de livraison
Avant la livraison, il est indispensable de vérifier la continuité des circuits d’eau et la précision dimensionnelle : une inspection endoscopique permet de contrôler si les parois internes des circuits conformes sont continues et exemptes d’inclusions sphéroïdisées ; la tomographie industrielle ou la mesure tridimensionnelle (CMM) permet de vérifier les dimensions critiques. La précision dimensionnelle des moules SLM peut généralement être maîtrisée à ±0,05—0,1 mm. Il convient également de réaliser un essai de moulage, de comparer les courbes de refroidissement de la solution traditionnelle et de la solution conforme, puis de quantifier la réduction du cycle et l’amélioration du gauchissement. Au stade de la livraison, lantu3D fournit un rapport en boucle fermée allant du contrôle du premier article au suivi de la stabilité en série, en clarifiant le périmètre de livraison et les critères de réception afin d’éviter les litiges ultérieurs.
5. Valeur technique et recommandations de mise en œuvre
Les données pratiques montrent qu’un moule à refroidissement conforme correctement conçu peut réduire le temps de refroidissement de 20 % à 40 %, diminuer le cycle de formage de 15 % à 30 % et améliorer de manière significative le gauchissement ainsi que les contraintes internes des pièces. Pour la mise en œuvre, il est recommandé de commencer par une validation en petite série sur un insert mono-empreinte, puis de l’étendre aux moules multi-empreintes ; il convient également d’intégrer la simulation thermique, les paramètres d’impression et les enregistrements de post-traitement dans une même chaîne de données, afin d’assurer la traçabilité de la conception, de l’impression et de la livraison. Pour les entreprises recherchant une production de masse stable et des itérations rapides, le moule à refroidissement conforme constitue un point d’entrée à forte valeur ajoutée pour l’intégration de l’impression 3D dans la fabrication traditionnelle.
Conclusion
L’optimisation du procédé d’impression 3D des moules à refroidissement conforme est une démarche systémique couvrant la conception des circuits d’eau, les matériaux et procédés, le post-traitement ainsi que le contrôle et la réception. Ce n’est qu’en stabilisant la fenêtre de procédé de chaque étape que la liberté de conception peut réellement être transformée en valeur technique livrable et reproductible. Grâce à ses capacités de gestion du cycle de vie complet, lantu3D aide les entreprises à réduire les coûts d’essais-erreurs et à raccourcir les délais de livraison dans la modernisation numérique des moules.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.