
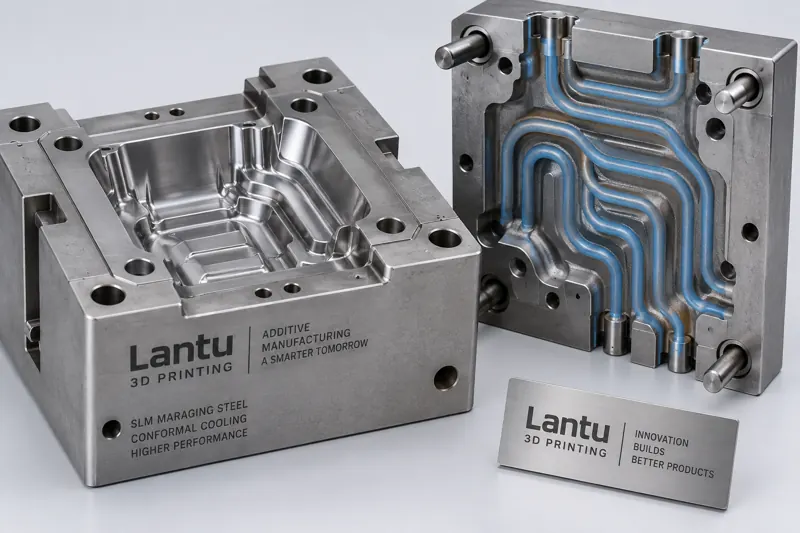
مقدمة: لماذا تُستبدل أنظمة تبريد القوالب التقليدية بقنوات تبريد مطابقة
في إنتاج القولبة بالحقن والصب بالقوالب، عادةً ما يشكّل زمن تبريد القالب 50%—70% من دورة التشكيل الكاملة. أما قنوات التبريد المستقيمة التقليدية فهي محدودة بقدرات التصنيع باستخدام CNC، وغالبًا ما تكون بعيدة عن سطح التجويف، مما يؤدي إلى فروق حرارية موضعية كبيرة، والتواء المنتج، وإطالة زمن الدورة. يتيح التبريد المطابق (Conformal Cooling) ترتيب قنوات مياه التبريد على امتداد محيط التجويف، بحيث تبقى المسافة بين جدار القالب وسائل التبريد متجانسة، مما يقلل زمن التبريد بشكل ملحوظ ويحسن اتساق الأبعاد. وبالاستفادة من الطباعة المعدنية ثلاثية الأبعاد (SLM)، يمكن تشكيل قنوات التبريد المطابقة المعقدة كقطعة واحدة، وهذا يمثل سيناريو تطبيقيًا نموذجيًا لخدمات lantu3D الشاملة من التصميم إلى التسليم في مجال القوالب.
أولًا: المبادئ الأساسية لتصميم قنوات المياه المطابقة
قنوات المياه المطابقة ليست أفضل كلما زادت كثافتها. من الناحية الهندسية، يجب اتباع عدة مبادئ: أولًا، تُضبط المسافة بين مركز قناة المياه وسطح التجويف (standoff) عادةً عند 3—6mm؛ فإذا كانت صغيرة جدًا فقد يحدث عدم انصهار أثناء الطباعة، وإذا كانت كبيرة جدًا تنخفض كفاءة التبريد. ثانيًا، غالبًا ما يكون مقطع القناة دائريًا أو مقطعًا متغيرًا مطابقًا، ويوصى بأن يكون القطر 6—10mm لتحقيق توازن بين مقاومة التدفق ومساحة التبادل الحراري. ثالثًا، يجب تجنب التغيرات المفاجئة في مقطع القناة التي تسبب دوامات، وينبغي ترتيب مداخل ومخارج المياه في مواضع بعيدة عن بوابة الحقن والمناطق عالية الحرارة. ومن خلال محاكاة CFD الحرارية، يمكن التنبؤ بمجال الحرارة قبل الطباعة، وتقليص فرق حرارة التجويف من ±15°C في الحلول التقليدية إلى داخل ±3°C.
ثانيًا: اختيار المواد ومعاملات العملية
تفرض قوالب التبريد المطابق متطلبين على المواد: أن تتمتع بقابلية طباعة جيدة، وأن تحافظ في ظروف القولبة اللاحقة على الصلادة والتوصيل الحراري. تشمل المواد الشائعة فولاذ القوالب 18Ni300 (فولاذ مارتنسيتي متقادم، صلادته في حالة الطباعة نحو 30—36 HRC، وبعد التقادم تصل إلى 50—54 HRC) وH13 (فولاذ قوالب للعمل الساخن، يحتاج إلى تسخين مسبق حتى 170—200°C لتقليل خطر التشقق). توصي عملية SLM بسماكة طبقة 0.03—0.05mm، وقدرة ليزر 200—370W، وسرعة مسح 800—1200mm/s، مع استخدام المسح المقسم وزوايا دوران مناسبة للحد من تراكم الإجهادات الحرارية. قبل الطباعة، يجب فحص محتوى الأكسجين وتوزيع حجم جسيمات المسحوق لضمان السيولة والكثافة.
ثالثًا: المعالجة اللاحقة وإزالة الإجهاد
تحتاج إدخالات القوالب المطبوعة إلى معالجة حرارية لإزالة الإجهادات المتبقية: عادةً ما يخضع 18Ni300 للتقادم عند 480—520°C لمدة 6—8 ساعات؛ أما H13 فيحتاج أولًا إلى تلدين لإزالة الإجهاد ثم مراجعة حرارية ثانية. بعد ذلك تُجرى عمليات CNC للتشطيب الدقيق لأسطح المرجع، والقطع بالسلك لأسطح الفصل، وتلميع التجويف. وبما أن داخل قنوات المياه المطابقة يصعب تلميعه ميكانيكيًا، يمكن استخدام التلميع الكهروكيميائي أو تدفق الحبيبات الكاشطة منخفض الضغط (Abrasive Flow Machining) لتنظيف خبث الانصهار على الجدران الداخلية وتقليل مقاومة التدفق. وينبغي تسجيل معاملات العملية في كل خطوة لتكوين ملف جودة قابل للتتبع.
رابعًا: الفحص والقبول وحدود التسليم
قبل التسليم، يجب التحقق من انسيابية قنوات المياه ودقة الأبعاد: يتم فحص الجدران الداخلية لقنوات المياه المطابقة بالمنظار للتأكد من استمراريتها وعدم وجود شوائب كروية؛ كما تُستخدم الأشعة المقطعية الصناعية CT أو آلات قياس الإحداثيات (CMM) للتحقق من الأبعاد الحرجة. عادةً ما يمكن التحكم في دقة أبعاد قوالب SLM ضمن ±0.05—0.1mm. كما يجب إجراء تجربة قالب لمقارنة منحنيات التبريد بين الحل التقليدي والحل المطابق، وقياس نسبة تقصير الدورة ومدى تحسن الالتواء. توفر lantu3D في مرحلة التسليم تقرير حلقة مغلقة من فحص القطعة الأولى إلى تتبع استقرار الدُفعات، مع توضيح حدود التسليم ومعايير القبول لتجنب النزاعات اللاحقة.
خامسًا: القيمة الهندسية وتوصيات التطبيق
تُظهر البيانات العملية أن قوالب التبريد المطابق المصممة بشكل مناسب يمكن أن تقلل زمن التبريد بنسبة 20%—40%، وتخفض دورة التشكيل بنسبة 15%—30%، وتحسن بشكل ملحوظ التواء المنتج والإجهادات الداخلية. وعند التطبيق، يُنصح بالبدء بإدخال قالب أحادي التجويف للتحقق على دفعات صغيرة، ثم التوسع إلى القوالب متعددة التجاويف؛ كما ينبغي دمج المحاكاة الحرارية ومعاملات الطباعة وسجلات المعالجة اللاحقة في سلسلة بيانات واحدة لتحقيق قابلية التتبع من التصميم إلى الطباعة ثم التسليم. بالنسبة للشركات التي تسعى إلى إنتاج كمي مستقر وتكرار سريع، تُعد قوالب التبريد المطابق نقطة دخول عالية القيمة للطباعة ثلاثية الأبعاد إلى التصنيع التقليدي.
الخلاصة
إن تحسين عملية الطباعة ثلاثية الأبعاد لقوالب التبريد المطابق هو مشروع هندسي متكامل يمتد عبر تصميم قنوات المياه، وتقنيات المواد، والمعالجة اللاحقة، والفحص والقبول. ولا يمكن تحويل حرية التصميم فعليًا إلى قيمة هندسية قابلة للتسليم والتكرار إلا من خلال تثبيت نافذة العملية في كل حلقة. وبفضل قدراتها في إدارة دورة الحياة الكاملة، تساعد lantu3D الشركات على خفض تكلفة التجربة والخطأ وتقليص دورة التسليم أثناء ترقية القوالب رقميًا.
أرسل نموذجاً أو رسمة أو صورة أو ملاحظات مكتوبة. سيقوم المهندسون بمراجعة المادة والعملية والتشطيب والتسليم بناءً على الاستخدام الفعلي.