
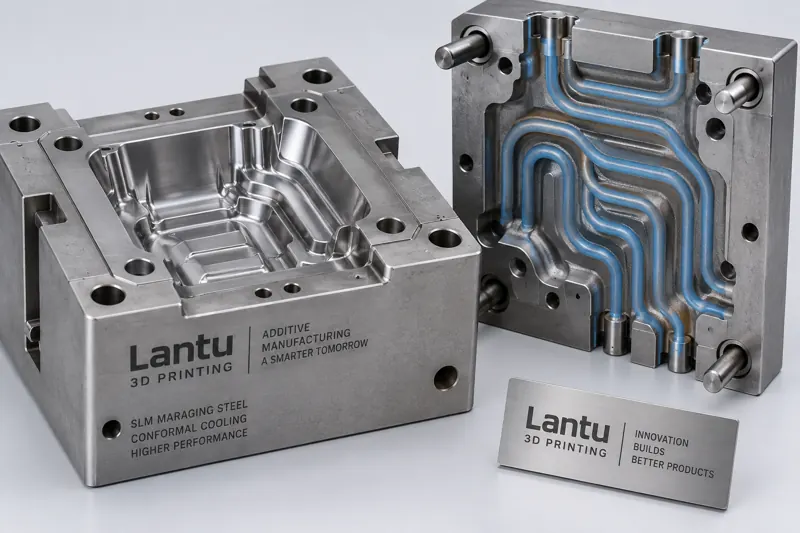
परिचय: पारंपरिक मोल्ड कूलिंग को कॉनफॉर्मल वॉटर चैनल क्यों बदल रहे हैं
इंजेक्शन मोल्डिंग और डाई-कास्टिंग उत्पादन में, मोल्ड कूलिंग समय आमतौर पर पूरे मोल्डिंग चक्र का 50%—70% होता है। पारंपरिक सीधे कूलिंग वॉटर चैनल CNC मशीनिंग क्षमता से सीमित होते हैं और अक्सर कैविटी सतह से दूर रहते हैं, जिससे स्थानीय तापमान अंतर बड़ा होता है, उत्पाद में वार्पिंग आती है और चक्र समय बढ़ता है। कॉनफॉर्मल कूलिंग (Conformal Cooling) कूलिंग वॉटर चैनल को कैविटी के कंटूर के साथ व्यवस्थित करती है, जिससे मोल्ड दीवार और कूलेंट के बीच की दूरी समान बनी रहती है, कूलिंग समय उल्लेखनीय रूप से घटता है और आयामी स्थिरता बेहतर होती है। मेटल 3D प्रिंटिंग (SLM) की मदद से जटिल कॉनफॉर्मल वॉटर चैनल एकीकृत रूप से बनाए जा सकते हैं। यही मोल्ड क्षेत्र में ब्लूप्रिंट 3D की डिज़ाइन से डिलीवरी तक पूर्ण जीवनचक्र सेवा का एक典型 अनुप्रयोग परिदृश्य है।
एक, कॉनफॉर्मल वॉटर चैनल डिज़ाइन के मुख्य सिद्धांत
कॉनफॉर्मल वॉटर चैनल जितने अधिक घने हों, उतना बेहतर हो—ऐसा नहीं है। इंजीनियरिंग में कुछ सिद्धांतों का पालन आवश्यक है: पहला, वॉटर चैनल केंद्र से कैविटी सतह तक की दूरी (standoff) सामान्यतः 3—6mm नियंत्रित की जाती है। बहुत कम दूरी पर प्रिंटिंग में अपूर्ण फ्यूज़न बन सकता है, जबकि बहुत अधिक दूरी पर कूलिंग दक्षता घटती है; दूसरा, वॉटर चैनल क्रॉस-सेक्शन प्रायः गोल या कॉनफॉर्मल परिवर्ती क्रॉस-सेक्शन का होता है, और व्यास 6—10mm रखने की सलाह दी जाती है ताकि फ्लो रेसिस्टेंस और हीट एक्सचेंज क्षेत्र के बीच संतुलन बना रहे; तीसरा, क्रॉस-सेक्शन में अचानक बदलाव से बनने वाले वॉर्टेक्स से बचना चाहिए, और इनलेट-आउटलेट को गेट तथा उच्च तापमान क्षेत्रों से दूर रखना चाहिए। CFD थर्मल सिमुलेशन की मदद से प्रिंटिंग से पहले तापमान क्षेत्र का पूर्वानुमान लगाया जा सकता है, जिससे कैविटी तापमान अंतर पारंपरिक方案 के ±15°C से घटकर ±3°C के भीतर आ सकता है।
दो, सामग्री और प्रक्रिया पैरामीटर चयन
कॉनफॉर्मल कूलिंग मोल्ड सामग्री से दोहरी अपेक्षाएँ रखते हैं: उनमें अच्छी प्रिंटेबलिटी होनी चाहिए, और बाद के इंजेक्शन मोल्डिंग कार्य-स्थितियों में कठोरता और ताप चालकता भी बनाए रखनी चाहिए। आम सामग्री में मोल्ड स्टील 18Ni300 (मार्टेंसिटिक एजिंग स्टील, प्रिंटेड अवस्था में कठोरता लगभग 30—36 HRC, एजिंग के बाद 50—54 HRC तक) और H13 (हॉट-वर्क मोल्ड स्टील, क्रैकिंग जोखिम घटाने के लिए 170—200°C तक प्रीहीटिंग आवश्यक) शामिल हैं। SLM प्रक्रिया के लिए 0.03—0.05mm लेयर थिकनेस, 200—370W लेज़र पावर, 800—1200mm/s स्कैनिंग गति की सिफारिश की जाती है, और थर्मल स्ट्रेस संचय को दबाने के लिए ज़ोन स्कैनिंग तथा उपयुक्त रोटेशन एंगल अपनाया जाता है। प्रिंटिंग से पहले पाउडर की ऑक्सीजन सामग्री और कण आकार वितरण की जाँच करनी चाहिए, ताकि फ्लोएबिलिटी और घनत्व सुनिश्चित हो सके।
तीन, पोस्ट-प्रोसेसिंग और तनाव-निवारण प्रक्रिया
प्रिंटिंग पूरी होने के बाद मोल्ड इन्सर्ट को अवशिष्ट तनाव हटाने के लिए हीट ट्रीटमेंट से गुजरना चाहिए: 18Ni300 को आमतौर पर 480—520°C पर 6—8 घंटे एजिंग किया जाता है; H13 के लिए पहले तनाव-निवारण एनीलिंग और फिर सेकेंडरी टेम्परिंग आवश्यक होती है। इसके बाद CNC फिनिश मशीनिंग से रेफरेंस सतह, वायर कटिंग से पार्टिंग सतह और पॉलिशिंग से कैविटी तैयार की जाती है। कॉनफॉर्मल वॉटर चैनल के अंदरूनी हिस्से को मैकेनिकल पॉलिश करना कठिन होता है, इसलिए इलेक्ट्रोकेमिकल पॉलिशिंग या लो-प्रेशर एब्रैसिव फ्लो (Abrasive Flow Machining) द्वारा आंतरिक दीवार की स्लैग सफाई और फ्लो रेसिस्टेंस कम किया जा सकता है। प्रत्येक चरण के प्रक्रिया पैरामीटर रिकॉर्ड किए जाने चाहिए ताकि ट्रेस करने योग्य गुणवत्ता फ़ाइल बनाई जा सके।
चार, निरीक्षण स्वीकृति और डिलीवरी सीमा
डिलीवरी से पहले वॉटर चैनल की प्रवाह-क्षमता और आयामी सटीकता सत्यापित करना अनिवार्य है: एंडोस्कोप से जाँचा जाता है कि कॉनफॉर्मल वॉटर चैनल की आंतरिक दीवार निरंतर है या नहीं, और उसमें गोलाकार कण-जैसी अशुद्धियाँ हैं या नहीं; औद्योगिक CT या कोऑर्डिनेट मेजरिंग मशीन (CMM) से प्रमुख आयामों की पुष्टि की जाती है। SLM मोल्ड की आयामी सटीकता आमतौर पर ±0.05—0.1mm के भीतर नियंत्रित की जा सकती है। साथ ही ट्रायल मोल्ड सत्यापन किया जाना चाहिए, पारंपरिक और कॉनफॉर्मल方案 की कूलिंग कर्व की तुलना करनी चाहिए, और चक्र समय में कमी तथा वार्पिंग सुधार की मात्रा निर्धारित करनी चाहिए। ब्लूप्रिंट 3D डिलीवरी चरण में फर्स्ट-आर्टिकल निरीक्षण से लेकर बैच स्थिरता ट्रैकिंग तक क्लोज्ड-लूप रिपोर्ट प्रदान करता है, डिलीवरी सीमा और स्वीकृति मानक स्पष्ट करता है, ताकि बाद के विवादों से बचा जा सके।
पाँच, इंजीनियरिंग मूल्य और कार्यान्वयन सुझाव
व्यावहारिक डेटा दिखाता है कि उचित रूप से डिज़ाइन किए गए कॉनफॉर्मल कूलिंग मोल्ड कूलिंग समय को 20%—40% तक घटा सकते हैं, मोल्डिंग चक्र को 15%—30% तक कम कर सकते हैं, और उत्पाद वार्पिंग तथा आंतरिक तनाव में उल्लेखनीय सुधार ला सकते हैं। कार्यान्वयन के समय सुझाव है: पहले सिंगल-कैविटी इन्सर्ट के साथ छोटे बैच में सत्यापन करें, फिर मल्टी-कैविटी मोल्ड तक विस्तार करें; थर्मल सिमुलेशन, प्रिंटिंग पैरामीटर और पोस्ट-प्रोसेसिंग रिकॉर्ड को एक ही डेटा लिंक में शामिल करें, ताकि डिज़ाइन—प्रिंटिंग—डिलीवरी की ट्रेसएबिलिटी प्राप्त हो सके। स्थिर बड़े पैमाने उत्पादन और तेज़ पुनरावृत्ति चाहने वाले उद्यमों के लिए, कॉनफॉर्मल कूलिंग मोल्ड पारंपरिक निर्माण में 3D प्रिंटिंग के प्रवेश का उच्च-मूल्य बिंदु है।
सारांश
कॉनफॉर्मल कूलिंग मोल्ड की 3D प्रिंटिंग प्रक्रिया अनुकूलन एक सिस्टम इंजीनियरिंग कार्य है, जो वॉटर चैनल डिज़ाइन, सामग्री प्रक्रिया, पोस्ट-प्रोसेसिंग और निरीक्षण स्वीकृति तक फैला हुआ है। केवल जब प्रत्येक चरण की प्रक्रिया विंडो को स्थिर कर दिया जाए, तभी डिज़ाइन स्वतंत्रता को वास्तव में डिलीवर करने योग्य और दोहराने योग्य इंजीनियरिंग मूल्य में बदला जा सकता है। ब्लूप्रिंट 3D अपनी पूर्ण जीवनचक्र प्रबंधन क्षमता के साथ उद्यमों को मोल्ड के डिजिटल अपग्रेड में ट्रायल-एंड-एरर लागत घटाने और डिलीवरी चक्र छोटा करने में मदद करता है।
मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।