
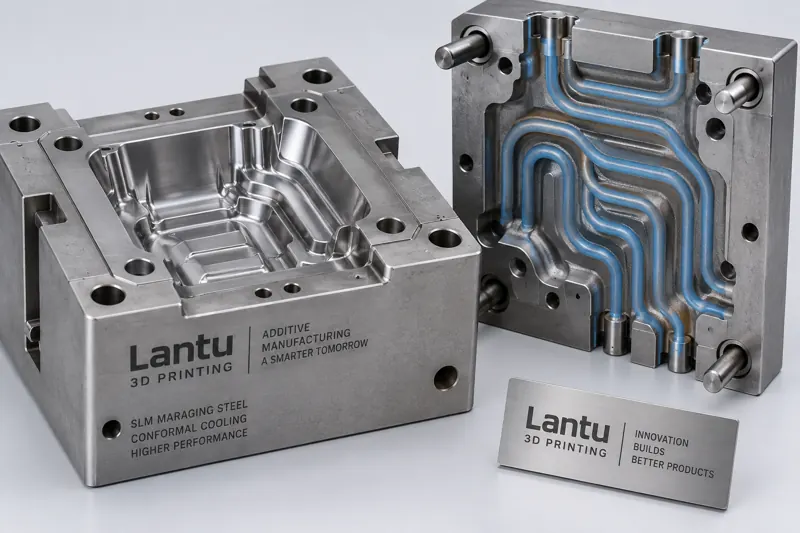
서론: 왜 기존 금형 냉각이 컨포멀 수로로 대체되고 있는가
사출성형과 다이캐스팅 생산에서 금형 냉각 시간은 일반적으로 전체 성형 사이클의 50%—70%를 차지합니다. 기존 직선형 냉각 수로는 CNC 가공 능력의 제약을 받아 대개 캐비티 표면에서 멀리 떨어져 있으며, 이로 인해 국부 온도 차가 커지고 제품 뒤틀림 및 사이클 연장이 발생합니다. 컨포멀 냉각(Conformal Cooling)은 냉각 수로를 캐비티 윤곽을 따라 배치함으로써 금형 벽과 냉각액 사이의 거리를 균일하게 유지하고, 냉각 시간을 크게 단축하며 치수 일관성을 향상시킵니다. 금속 3D 프린팅(SLM)을 활용하면 복잡한 컨포멀 수로를 일체 성형할 수 있으며, 이는 블루프린트 3D가 설계부터 납품까지 전 생애주기 서비스를 금형 분야에 적용하는 대표적인 사례입니다.
1. 컨포멀 수로 설계의 핵심 원칙
컨포멀 수로는 무조건 촘촘할수록 좋은 것이 아닙니다. 엔지니어링 관점에서는 몇 가지 원칙을 따라야 합니다. 첫째, 수로 중심에서 캐비티 표면까지의 거리(standoff)는 일반적으로 3—6mm로 제어하며, 너무 작으면 프린팅 중 미융합이 발생하기 쉽고 너무 크면 냉각 효율이 저하됩니다. 둘째, 수로 단면은 주로 원형 또는 형상 추종 가변 단면을 사용하며, 유동 저항과 열교환 면적의 균형을 위해 직경은 6—10mm를 권장합니다. 셋째, 수로 단면이 급격히 변해 와류가 발생하는 것을 피해야 하며, 입·출수구는 게이트와 고온 영역에서 떨어진 위치에 배치해야 합니다. CFD 열해석을 활용하면 프린팅 전에 온도장을 예측할 수 있으며, 캐비티 온도 차를 기존 방식의 ±15°C에서 ±3°C 이내로 수렴시킬 수 있습니다.
2. 재료와 공정 파라미터 선택
컨포멀 냉각 금형은 재료에 대해 이중 요구사항을 제시합니다. 즉, 우수한 프린팅 적합성을 갖춰야 할 뿐 아니라 이후 사출 운전 조건에서도 경도와 열전도성을 유지해야 합니다. 일반적으로 사용되는 재료에는 금형강 18Ni300(마르에이징강, 프린팅 상태 경도 약 30—36 HRC, 시효 처리 후 50—54 HRC 도달 가능)과 H13(열간 금형강, 균열 위험을 낮추기 위해 170—200°C로 예열 필요)이 포함됩니다. SLM 공정에서는 층 두께 0.03—0.05mm, 레이저 출력 200—370W, 스캔 속도 800—1200mm/s를 권장하며, 구역 스캔과 적절한 회전 각도를 적용해 열응력 누적을 억제합니다. 프린팅 전에는 분말의 산소 함량과 입도 분포를 검사하여 유동성과 치밀도를 확보해야 합니다.
3. 후처리와 응력 제거 공정
프린팅이 완료된 금형 인서트는 잔류응력을 제거하기 위해 열처리를 거쳐야 합니다. 18Ni300은 일반적으로 480—520°C에서 6—8시간 시효 처리하며, H13은 먼저 응력 제거 어닐링을 진행한 뒤 2차 템퍼링을 수행해야 합니다. 이후 기준면 CNC 정밀가공, 파팅면 와이어 커팅, 캐비티 폴리싱을 진행합니다. 컨포멀 수로 내부는 기계적 폴리싱이 어렵기 때문에 전해 폴리싱 또는 저압 연마입자 유동 가공(Abrasive Flow Machining)을 사용해 내벽의 용융 찌꺼기를 제거하고 유동 저항을 낮출 수 있습니다. 각 단계의 공정 파라미터는 모두 기록하여 추적 가능한 품질 파일을 형성해야 합니다.
4. 검사 검수와 납품 범위
납품 전에는 반드시 수로의 관통성과 치수 정밀도를 검증해야 합니다. 내시경 검사를 통해 컨포멀 수로 내벽이 연속적인지, 구상화된 개재물이 없는지 확인합니다. 또한 산업용 CT 또는 3차원 측정기(CMM)를 사용해 핵심 치수를 대조하며, SLM 금형의 치수 정밀도는 일반적으로 ±0.05—0.1mm로 제어할 수 있습니다. 시사출 검증도 수행하여 기존 방식과 컨포멀 방식의 냉각 곡선을 비교하고, 사이클 단축 비율과 뒤틀림 개선 폭을 정량화해야 합니다. 블루프린트 3D는 납품 단계에서 초도품 검사부터 양산 안정성 추적까지 폐루프 보고서를 제공하여 납품 범위와 검수 기준을 명확히 하고, 후속 분쟁을 방지합니다.
5. 엔지니어링 가치와 실행 제안
실제 데이터에 따르면 합리적으로 설계된 컨포멀 냉각 금형은 냉각 시간을 20%—40% 단축하고, 성형 사이클을 15%—30% 줄이며, 제품 뒤틀림과 내부 응력을 크게 개선할 수 있습니다. 실행 시에는 먼저 단일 캐비티 인서트로 소량 검증을 진행한 뒤 다수 캐비티 금형으로 확대하는 것이 좋습니다. 또한 열해석, 프린팅 파라미터, 후처리 기록을 동일한 데이터 체인에 통합해 설계—프린팅—납품의 추적성을 확보해야 합니다. 안정적인 양산과 빠른 반복 개선을 추구하는 기업에게 컨포멀 냉각 금형은 3D 프린팅이 전통 제조에 진입할 수 있는 고부가가치 진입점입니다.
결론
컨포멀 냉각 금형의 3D 프린팅 공정 최적화는 수로 설계, 재료 공정, 후처리, 검사 검수를 아우르는 시스템 엔지니어링입니다. 각 단계의 공정 윈도우를 고정해야만 설계 자유도를 실제로 납품 가능하고 반복 가능한 엔지니어링 가치로 전환할 수 있습니다. 블루프린트 3D는 전 생애주기 관리 역량을 바탕으로 기업이 금형 디지털 업그레이드 과정에서 시행착오 비용을 낮추고 납품 주기를 단축하도록 지원합니다.