
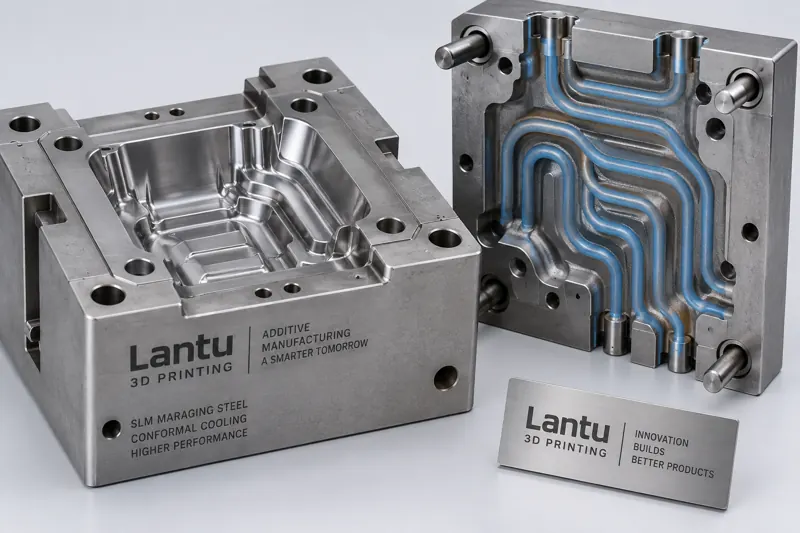
Inleiding: waarom traditionele matrijskoeling wordt vervangen door conformele koelkanalen
Bij spuitgieten en drukgieten neemt de koeltijd van de matrijs doorgaans 50%—70% van de volledige vormcyclus in beslag. Traditionele rechte koelkanalen worden beperkt door CNC-bewerkingsmogelijkheden en liggen vaak ver van het oppervlak van de matrijsholte, wat leidt tot grote lokale temperatuurverschillen, kromtrekken van producten en langere cyclustijden. Conformele koeling (Conformal Cooling) plaatst de koelkanalen langs de contouren van de matrijsholte, zodat de afstand tussen de matrijswand en de koelvloeistof gelijkmatig blijft. Dit verkort de koeltijd aanzienlijk en verbetert de maatconsistentie. Met behulp van metaal-3D-printen (SLM) kunnen complexe conformele koelkanalen in één geheel worden vervaardigd. Dit is precies een typisch toepassingsscenario van de volledige levenscyclusservice van lantu3D, van ontwerp tot oplevering, binnen de matrijssector.
1. Kernprincipes voor het ontwerp van conformele koelkanalen
Bij conformele koelkanalen geldt niet dat dichter altijd beter is. In de engineering moeten enkele principes worden gevolgd: ten eerste wordt de afstand van het midden van het kanaal tot het oppervlak van de matrijsholte (standoff) doorgaans op 3—6 mm gehouden. Is deze te klein, dan kan tijdens het printen onvoldoende versmelting ontstaan; is deze te groot, dan neemt de koelefficiëntie af. Ten tweede wordt voor de kanaaldoorsnede meestal een ronde of conform variërende doorsnede toegepast, met een aanbevolen diameter van 6—10 mm om stromingsweerstand en warmtewisselingsoppervlak in balans te brengen. Ten derde moeten abrupte veranderingen in de doorsnede worden vermeden om wervelvorming te voorkomen; in- en uitlaten moeten worden geplaatst op locaties die verwijderd zijn van de aanspuiting en zones met hoge temperatuur. Met CFD-thermische simulatie kan het temperatuurveld vóór het printen worden voorspeld, waardoor het temperatuurverschil in de matrijsholte van ±15 °C bij traditionele oplossingen kan worden teruggebracht tot binnen ±3 °C.
2. Keuze van materialen en procesparameters
Matrijzen met conformele koeling stellen dubbele eisen aan het materiaal: het moet goed printbaar zijn en tegelijkertijd onder latere spuitgietomstandigheden hardheid en warmtegeleiding behouden. Veelgebruikte materialen zijn onder meer gereedschapsstaal 18Ni300 (maragingstaal, met een hardheid in geprinte toestand van ongeveer 30—36 HRC en na veroudering 50—54 HRC) en H13 (warmwerkstaal, dat moet worden voorverwarmd tot 170—200 °C om het risico op scheurvorming te verminderen). Voor het SLM-proces worden een laagdikte van 0,03—0,05 mm, een laservermogen van 200—370 W en een scansnelheid van 800—1200 mm/s aanbevolen. Daarnaast worden zonescanning en een geschikte rotatiehoek toegepast om ophoping van thermische spanningen te beperken. Vóór het printen moeten het zuurstofgehalte en de deeltjesgrootteverdeling van het poeder worden gecontroleerd om vloeibaarheid en dichtheid te waarborgen.
3. Nabehandeling en spanningsarm gloeien
Na het printen moeten matrijsinserts een warmtebehandeling ondergaan om restspanningen te verwijderen: 18Ni300 wordt doorgaans 6—8 uur verouderd bij 480—520 °C; H13 vereist eerst spanningsarm gloeien en vervolgens een tweede ontlaatbehandeling. Daarna volgen CNC-nabewerking van referentievlakken, draadvonken van deelvlakken en polijsten van de matrijsholte. De binnenzijde van conformele koelkanalen is moeilijk mechanisch te polijsten; daarom kunnen elektrochemisch polijsten of lagedruk-slijpdeeltjesstroming (Abrasive Flow Machining) worden gebruikt om slak aan de binnenwand te verwijderen en de stromingsweerstand te verlagen. Bij elke stap moeten procesparameters worden vastgelegd om een traceerbaar kwaliteitsdossier op te bouwen.
4. Inspectie, acceptatie en opleveringsgrenzen
Vóór oplevering moeten de doorstroming van de koelkanalen en de maatnauwkeurigheid worden gevalideerd: met een endoscoop wordt gecontroleerd of de binnenwand van de conformele koelkanalen continu is en of er geen bolvormige insluitsels aanwezig zijn; met industriële CT of coördinatenmeetmachines (CMM) worden kritieke afmetingen gecontroleerd. De maatnauwkeurigheid van SLM-matrijzen kan doorgaans binnen ±0,05—0,1 mm worden gehouden. Ook moet een proefmatrijsvalidatie worden uitgevoerd, waarbij de koelcurves van traditionele en conformele oplossingen worden vergeleken om de mate van cyclusverkorting en verbetering van kromtrekken te kwantificeren. lantu3D biedt in de opleveringsfase een closed-looprapportage van eerste-stuksinspectie tot monitoring van batchstabiliteit, met duidelijke opleveringsgrenzen en acceptatiestandaarden om latere geschillen te voorkomen.
5. Technische waarde en implementatieadvies
Praktijkgegevens tonen aan dat goed ontworpen matrijzen met conformele koeling de koeltijd met 20%—40% kunnen verkorten, de vormcyclus met 15%—30% kunnen verlagen en kromtrekken en interne spanningen van producten aanzienlijk kunnen verbeteren. Voor implementatie wordt aanbevolen om eerst een kleine-serievalidatie uit te voeren met een enkelvoudige insert en deze vervolgens uit te breiden naar meerholtematrijzen. Neem thermische simulatie, printparameters en nabehandelingsregistraties op in dezelfde dataketen om traceerbaarheid van ontwerp—printen—oplevering te realiseren. Voor bedrijven die streven naar stabiele massaproductie en snelle iteratie zijn matrijzen met conformele koeling een hoogwaardig instappunt voor 3D-printen in traditionele productie.
Conclusie
De optimalisatie van het 3D-printproces voor matrijzen met conformele koeling is een systeemproject dat koelontwerp, materiaalproces, nabehandeling en inspectieacceptatie omvat. Alleen door het procesvenster van elke schakel vast te leggen, kan ontwerpvrijheid daadwerkelijk worden omgezet in leverbare en herhaalbare technische waarde. Met volledige levenscyclusmanagement helpt lantu3D bedrijven om bij de digitale upgrade van matrijzen de kosten van trial-and-error te verlagen en de levertijd te verkorten.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.