
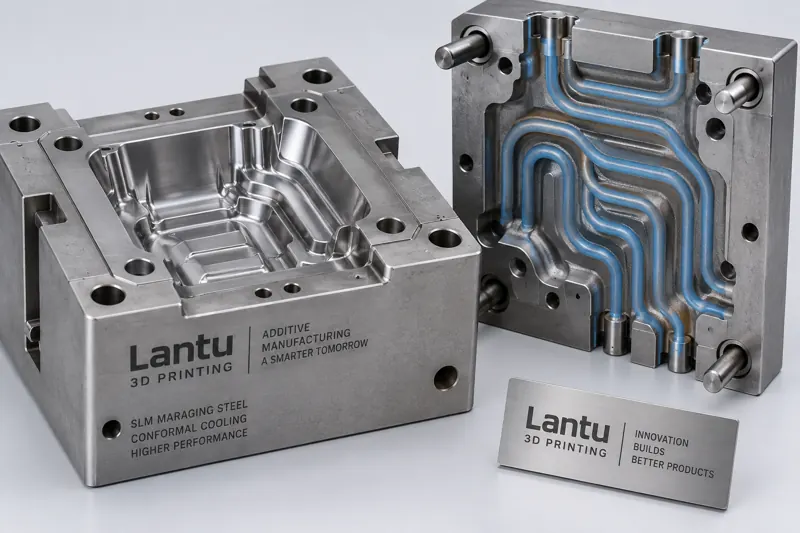
Giriş: Geleneksel Kalıp Soğutma Neden Konformal Su Kanallarıyla Değiştiriliyor
Enjeksiyon kalıplama ve basınçlı döküm üretiminde kalıp soğutma süresi genellikle tüm şekillendirme çevriminin %50—70’ini oluşturur. Geleneksel düz tip soğutma kanalları CNC işleme kabiliyetiyle sınırlı olduğundan çoğu zaman kalıp boşluğu yüzeyinden uzakta kalır; bu da yerel sıcaklık farklarının büyümesine, ürün çarpılmasına ve çevrim süresinin uzamasına neden olur. Konformal soğutma (Conformal Cooling), soğutma kanallarını kalıp boşluğu konturu boyunca yerleştirerek kalıp duvarı ile soğutma sıvısı arasındaki mesafeyi dengeli tutar; böylece soğutma süresini belirgin biçimde kısaltır ve boyutsal tutarlılığı artırır. Metal 3D baskı (SLM) sayesinde karmaşık konformal su kanalları tek parça halinde üretilebilir. Bu, lantu3D’nin tasarımdan teslimata uzanan tam yaşam döngüsü hizmetinin kalıp alanındaki tipik uygulama senaryosudur.
1. Konformal Su Kanalı Tasarımının Temel İlkeleri
Konformal su kanallarında daha sık yerleşim her zaman daha iyi anlamına gelmez. Mühendislik açısından birkaç ilkeye uyulmalıdır: Birincisi, su kanalı merkezinden kalıp boşluğu yüzeyine olan mesafe (standoff) genellikle 3—6 mm aralığında kontrol edilmelidir; çok küçük olduğunda baskı sırasında kaynaşmama riski artar, çok büyük olduğunda ise soğutma verimi düşer. İkincisi, su kanalı kesiti çoğunlukla dairesel veya kontura uyumlu değişken kesitli seçilir; akış direnci ile ısı transfer alanını dengelemek için çapın 6—10 mm olması önerilir. Üçüncüsü, kesitte ani değişimlerin girdap oluşturmasından kaçınılmalı; giriş ve çıkış ağızları, yolluktan ve yüksek sıcaklık bölgelerinden uzak konumlandırılmalıdır. CFD ısıl simülasyonu yardımıyla baskı öncesinde sıcaklık alanı tahmin edilebilir ve kalıp boşluğu sıcaklık farkı geleneksel çözümlerdeki ±15°C seviyesinden ±3°C’nin altına indirilebilir.
2. Malzeme ve Proses Parametresi Seçimi
Konformal soğutmalı kalıplar malzemeden çift yönlü performans bekler: Hem iyi basılabilirliğe sahip olmalı hem de sonraki enjeksiyon koşullarında sertlik ve ısıl iletkenliği korumalıdır. Yaygın kullanılan malzemeler arasında kalıp çeliği 18Ni300 (maraging çelik; baskı sonrası sertlik yaklaşık 30—36 HRC, yaşlandırma sonrası 50—54 HRC’ye ulaşabilir) ve H13 (sıcak iş takım çeliği; çatlama riskini azaltmak için 170—200°C’ye ön ısıtma gerektirir) bulunur. SLM prosesinde 0,03—0,05 mm katman kalınlığı, 200—370 W lazer gücü, 800—1200 mm/sn tarama hızı önerilir; ayrıca ısıl gerilim birikimini bastırmak için bölgesel tarama ve uygun döndürme açıları kullanılmalıdır. Baskı öncesinde tozun oksijen içeriği ve tane boyutu dağılımı kontrol edilmeli, akışkanlık ve yoğunluk güvence altına alınmalıdır.
3. Son İşlem ve Gerilim Giderme Süreci
Baskısı tamamlanan kalıp insertleri, kalıntı gerilimleri gidermek için ısıl işlemden geçirilmelidir: 18Ni300 genellikle 480—520°C’de 6—8 saat yaşlandırılır; H13 için ise önce gerilim giderme tavlaması, ardından ikinci temperleme gerekir. Sonrasında referans yüzeylerin CNC ile hassas işlenmesi, ayırma yüzeylerinin tel erozyonla kesilmesi ve kalıp boşluğunun parlatılması yapılır. Konformal su kanallarının iç kısmını mekanik olarak parlatmak zordur; iç duvardaki cürufları temizlemek ve akış direncini azaltmak için elektrokimyasal parlatma veya düşük basınçlı aşındırıcı akış işleme (Abrasive Flow Machining) uygulanabilir. Her adımda proses parametreleri kaydedilmeli ve izlenebilir bir kalite dosyası oluşturulmalıdır.
4. Muayene Kabulü ve Teslimat Sınırları
Teslimat öncesinde su kanallarının açıklığı ve boyutsal doğruluk mutlaka doğrulanmalıdır: Endoskopla konformal su kanalı iç duvarının sürekliliği ve küreselleşmiş inklüzyon bulunup bulunmadığı kontrol edilir; endüstriyel CT veya koordinat ölçüm cihazı (CMM) ile kritik ölçüler doğrulanır. SLM kalıpların boyutsal hassasiyeti genellikle ±0,05—0,1 mm aralığında kontrol edilebilir. Ayrıca deneme kalıbı doğrulaması yapılmalı, geleneksel çözüm ile konformal çözümün soğutma eğrileri karşılaştırılmalı, çevrim süresindeki kısalma oranı ve çarpılma iyileşmesi nicel olarak değerlendirilmelidir. lantu3D, teslimat aşamasında ilk parça muayenesinden seri üretim kararlılığı takibine kadar kapalı döngü raporlama sunar; teslimat sınırlarını ve kabul standartlarını netleştirerek sonraki uyuşmazlıkları önler.
5. Mühendislik Değeri ve Uygulama Önerileri
Uygulama verileri, doğru tasarlanmış konformal soğutmalı kalıpların soğutma süresini %20—40, şekillendirme çevrimini %15—30 azaltabildiğini; ürün çarpılması ve iç gerilimleri belirgin şekilde iyileştirdiğini göstermektedir. Uygulamada şu yaklaşım önerilir: Önce tek gözlü insert ile küçük parti doğrulaması yapılmalı, ardından çok gözlü kalıplara yaygınlaştırılmalıdır. Isıl simülasyon, baskı parametreleri ve son işlem kayıtları aynı veri zincirine dahil edilerek tasarım—baskı—teslimat izlenebilirliği sağlanmalıdır. Kararlı seri üretim ve hızlı iterasyon hedefleyen işletmeler için konformal soğutmalı kalıplar, 3D baskının geleneksel üretime girişinde yüksek değerli bir başlangıç noktasıdır.
Sonuç
Konformal soğutmalı kalıplarda 3D baskı süreç optimizasyonu; su kanalı tasarımı, malzeme prosesi, son işlem ve muayene kabulünü kapsayan sistematik bir mühendislik çalışmasıdır. Ancak her aşamadaki proses penceresi standartlaştırıldığında tasarım özgürlüğü gerçekten teslim edilebilir ve tekrarlanabilir mühendislik değerine dönüştürülebilir. lantu3D, tam yaşam döngüsü yönetim kabiliyetiyle işletmelerin kalıp dijital dönüşümünde deneme-yanılma maliyetlerini azaltmasına ve teslimat süresini kısaltmasına yardımcı olur.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.