
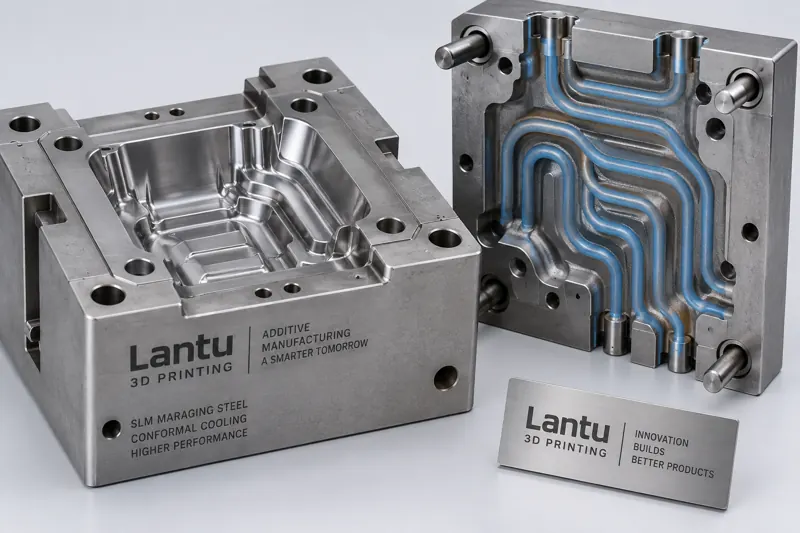
Pengenalan: Mengapa Penyejukan Acuan Tradisional Sedang Digantikan oleh Saluran Air Mengikut Bentuk
Dalam pengeluaran suntikan plastik dan tuangan tekanan, masa penyejukan acuan biasanya merangkumi 50%—70% daripada keseluruhan kitaran pembentukan. Saluran penyejukan lurus tradisional terhad oleh keupayaan pemesinan CNC dan sering berada jauh daripada permukaan rongga acuan, menyebabkan perbezaan suhu setempat yang besar, produk melengkung serta kitaran yang lebih panjang. Penyejukan mengikut bentuk (Conformal Cooling) menyusun saluran air penyejukan mengikut kontur rongga acuan, supaya jarak antara dinding acuan dengan cecair penyejuk kekal seragam, sekali gus memendekkan masa penyejukan dengan ketara dan meningkatkan konsistensi dimensi. Dengan bantuan cetakan 3D logam (SLM), saluran air mengikut bentuk yang kompleks dapat dibentuk secara bersepadu. Inilah senario pelaksanaan tipikal bagi perkhidmatan kitaran hayat penuh lantu3D daripada reka bentuk hingga penyerahan dalam bidang acuan.
1. Prinsip Teras Reka Bentuk Saluran Air Mengikut Bentuk
Saluran air mengikut bentuk bukan bermaksud semakin rapat semakin baik. Dari sudut kejuruteraan, beberapa prinsip perlu dipatuhi: pertama, jarak dari pusat saluran air ke permukaan rongga acuan (standoff) biasanya dikawal pada 3—6mm; terlalu kecil mudah menyebabkan ketidakleburan semasa percetakan, manakala terlalu besar akan menurunkan kecekapan penyejukan. Kedua, keratan rentas saluran air kebanyakannya berbentuk bulat atau keratan berubah mengikut bentuk, dengan diameter disyorkan 6—10mm bagi mengimbangi rintangan aliran dan luas pertukaran haba. Ketiga, elakkan perubahan mendadak pada keratan rentas saluran air yang boleh menyebabkan pusaran; port masuk dan keluar air harus disusun di lokasi yang jauh daripada pintu masuk bahan dan kawasan bersuhu tinggi. Dengan bantuan simulasi haba CFD, medan suhu boleh diramal sebelum percetakan, membolehkan perbezaan suhu rongga acuan daripada ±15°C dalam penyelesaian tradisional dikecilkan kepada dalam lingkungan ±3°C.
2. Pemilihan Bahan dan Parameter Proses
Acuan penyejukan mengikut bentuk mempunyai dua keperluan terhadap bahan: ia perlu mempunyai kebolehcetakan yang baik, dan pada masa yang sama mengekalkan kekerasan serta kekonduksian haba dalam keadaan kerja suntikan plastik seterusnya. Bahan yang lazim digunakan termasuk keluli acuan 18Ni300 (keluli maraging, kekerasan keadaan bercetak kira-kira 30—36 HRC, dan boleh mencapai 50—54 HRC selepas penuaan) serta H13 (keluli acuan kerja panas, perlu diprapanaskan kepada 170—200°C bagi mengurangkan risiko retakan). Untuk proses SLM, ketebalan lapisan disyorkan 0.03—0.05mm, kuasa laser 200—370W, kelajuan imbasan 800—1200mm/s, serta penggunaan imbasan berzon dan sudut putaran yang sesuai untuk menekan pengumpulan tegasan haba. Sebelum percetakan, serbuk perlu diuji dari segi kandungan oksigen dan taburan saiz zarah bagi memastikan kebolehaliran dan ketumpatan.
3. Pascapemprosesan dan Proses Nyahtegasan
Sisipan acuan yang telah siap dicetak perlu melalui rawatan haba untuk menghapuskan tegasan baki: 18Ni300 biasanya menjalani penuaan pada 480—520°C selama 6—8 jam; manakala H13 perlu menjalani penyepuhlindapan nyahtegasan terlebih dahulu, diikuti pembajaan kedua. Selepas itu, pemesinan CNC dilakukan pada permukaan rujukan, pemotongan wayar pada permukaan pemisah, dan penggilapan rongga acuan. Bahagian dalaman saluran air mengikut bentuk sukar digilap secara mekanikal, maka penggilapan elektrokimia atau aliran pelelas bertekanan rendah (Abrasive Flow Machining) boleh digunakan untuk membersihkan sanga lebur pada dinding dalaman dan mengurangkan rintangan aliran. Setiap langkah perlu merekodkan parameter proses bagi membentuk fail kualiti yang boleh dijejaki.
4. Pemeriksaan Penerimaan dan Sempadan Penyerahan
Sebelum penyerahan, kelancaran saluran air dan ketepatan dimensi mesti disahkan: endoskop digunakan untuk memeriksa sama ada dinding dalaman saluran air mengikut bentuk adalah berterusan dan sama ada terdapat kemasukan berbentuk sfera; CT industri atau mesin pengukur koordinat (CMM) digunakan untuk menyemak dimensi kritikal. Ketepatan dimensi acuan SLM biasanya boleh dikawal pada ±0.05—0.1mm. Ujian acuan juga perlu dijalankan untuk membandingkan lengkung penyejukan antara penyelesaian tradisional dan penyelesaian mengikut bentuk, serta mengukur nisbah pemendekan kitaran dan tahap penambahbaikan lengkungan. Pada peringkat penyerahan, lantu3D menyediakan laporan gelung tertutup daripada pemeriksaan artikel pertama hingga penjejakan kestabilan kelompok, dengan sempadan penyerahan dan piawaian penerimaan yang jelas bagi mengelakkan pertikaian pada peringkat kemudian.
5. Nilai Kejuruteraan dan Cadangan Pelaksanaan
Data praktikal menunjukkan bahawa acuan penyejukan mengikut bentuk yang direka dengan munasabah boleh memendekkan masa penyejukan sebanyak 20%—40%, mengurangkan kitaran pembentukan sebanyak 15%—30%, serta memperbaiki lengkungan produk dan tegasan dalaman dengan ketara. Semasa pelaksanaan, disyorkan untuk bermula dengan sisipan satu rongga bagi pengesahan kelompok kecil, kemudian diperluas kepada acuan berbilang rongga; simulasi haba, parameter percetakan dan rekod pascapemprosesan perlu dimasukkan ke dalam rantaian data yang sama untuk mencapai kebolehjejakan reka bentuk—percetakan—penyerahan. Bagi perusahaan yang mengejar pengeluaran besar-besaran yang stabil dan iterasi pantas, acuan penyejukan mengikut bentuk ialah titik masuk bernilai tinggi untuk cetakan 3D memasuki pembuatan tradisional.
Kesimpulan
Pengoptimuman proses cetakan 3D bagi acuan penyejukan mengikut bentuk ialah kejuruteraan sistem yang merentasi reka bentuk saluran air, proses bahan, pascapemprosesan serta pemeriksaan dan penerimaan. Hanya dengan memantapkan tetingkap proses bagi setiap peringkat, kebebasan reka bentuk benar-benar dapat ditukar kepada nilai kejuruteraan yang boleh dihantar dan diulang. Dengan keupayaan pengurusan kitaran hayat penuh, lantu3D membantu perusahaan mengurangkan kos cuba ralat dan memendekkan kitaran penyerahan dalam penaiktarafan pendigitalan acuan.
Hantar model, lukisan, imej atau nota bertulis. Jurutera akan menyemak bahan, proses, penyempurnaan dan penghantaran berdasarkan penggunaan sebenar.