
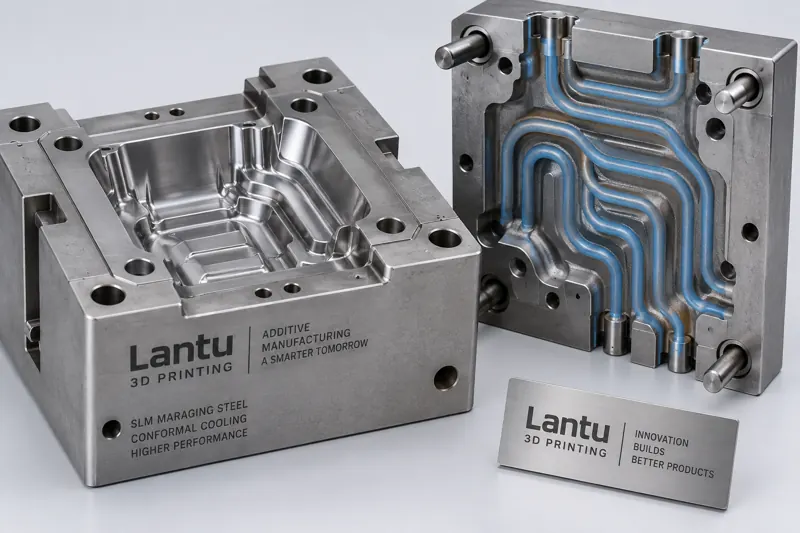
Einleitung: Warum herkömmliche Formkühlung durch konturnahe Kühlkanäle ersetzt wird
Beim Spritzgießen und Druckguss beträgt die Kühlzeit der Form in der Regel 50–70 % des gesamten Formzyklus. Herkömmliche gerade Kühlkanäle sind durch die Möglichkeiten der CNC-Bearbeitung begrenzt und liegen häufig weit von der Kavitätsoberfläche entfernt. Dies führt zu großen lokalen Temperaturunterschieden, Produktverzug und längeren Zykluszeiten. Konturnahe Kühlung (Conformal Cooling) ordnet die Kühlkanäle entlang der Kontur der Kavität an, sodass der Abstand zwischen Formwand und Kühlmedium gleichmäßig bleibt. Dadurch werden die Kühlzeit deutlich verkürzt und die Maßhaltigkeit verbessert. Mithilfe des Metall-3D-Drucks (SLM) können komplexe konturnahe Kühlkanäle integral gefertigt werden. Genau dies ist ein typischer Anwendungsfall der Full-Lifecycle-Services von lantu3D vom Design bis zur Auslieferung im Formenbau.
1. Kernprinzipien beim Design konturnaher Kühlkanäle
Konturnahe Kühlkanäle sind nicht automatisch besser, je dichter sie angeordnet sind. Aus technischer Sicht sind mehrere Prinzipien zu beachten: Erstens sollte der Abstand vom Mittelpunkt des Kühlkanals zur Kavitätsoberfläche (Standoff) im Allgemeinen bei 3–6 mm liegen. Ist er zu klein, kann es beim Drucken leicht zu Bindefehlern kommen; ist er zu groß, sinkt die Kühlleistung. Zweitens werden für den Kühlkanalquerschnitt meist runde oder konturangepasste variable Querschnitte verwendet; ein Durchmesser von 6–10 mm wird empfohlen, um Strömungswiderstand und Wärmeübertragungsfläche auszubalancieren. Drittens sollten abrupte Querschnittsänderungen im Kühlkanal vermieden werden, da sie Wirbel verursachen können. Ein- und Auslässe sollten an Positionen angeordnet werden, die vom Anschnitt und von Hochtemperaturbereichen entfernt sind. Mithilfe von CFD-Wärmesimulationen lässt sich das Temperaturfeld vor dem Druck vorhersagen, sodass die Temperaturdifferenz in der Kavität von ±15 °C bei herkömmlichen Lösungen auf unter ±3 °C reduziert werden kann.
2. Auswahl von Material und Prozessparametern
Formen mit konturnaher Kühlung stellen doppelte Anforderungen an das Material: Es muss sowohl gut druckbar sein als auch unter späteren Spritzgießbedingungen Härte und Wärmeleitfähigkeit beibehalten. Häufig verwendete Materialien sind Werkzeugstahl 18Ni300 (martensitaushärtender Stahl, Härte im Druckzustand ca. 30–36 HRC, nach dem Auslagern 50–54 HRC) und H13 (Warmarbeitsstahl, der zur Verringerung des Rissrisikos auf 170–200 °C vorgewärmt werden muss). Für das SLM-Verfahren werden eine Schichtdicke von 0,03–0,05 mm, eine Laserleistung von 200–370 W und eine Scangeschwindigkeit von 800–1200 mm/s empfohlen. Zudem sollten Insel- bzw. Segment-Scanning und geeignete Rotationswinkel eingesetzt werden, um die Ansammlung thermischer Spannungen zu reduzieren. Vor dem Druck sollten Sauerstoffgehalt und Partikelgrößenverteilung des Pulvers geprüft werden, um Fließfähigkeit und Dichte sicherzustellen.
3. Nachbearbeitung und Spannungsarmglühen
Gedruckte Formeinsätze müssen wärmebehandelt werden, um Eigenspannungen abzubauen: 18Ni300 wird üblicherweise bei 480–520 °C für 6–8 Stunden ausgelagert; H13 erfordert zunächst ein Spannungsarmglühen und anschließend ein zweites Anlassen. Danach erfolgen die CNC-Feinbearbeitung der Referenzflächen, das Drahterodieren der Trennebene und das Polieren der Kavität. Das Innere konturnaher Kühlkanäle lässt sich mechanisch nur schwer polieren; elektrochemisches Polieren oder Niederdruck-Abrasive-Flow-Machining kann eingesetzt werden, um Schlackereste an den Innenwänden zu entfernen und den Strömungswiderstand zu senken. Für jeden Schritt sollten die Prozessparameter dokumentiert werden, um eine rückverfolgbare Qualitätsakte zu erstellen.
4. Prüfung, Abnahme und Liefergrenzen
Vor der Auslieferung müssen die Durchgängigkeit der Kühlkanäle und die Maßgenauigkeit überprüft werden: Per Endoskop wird kontrolliert, ob die Innenwände der konturnahen Kühlkanäle durchgängig sind und ob kugelförmige Einschlüsse vorhanden sind. Industrielle CT oder Koordinatenmesstechnik (CMM) wird verwendet, um kritische Maße zu überprüfen. Die Maßgenauigkeit von SLM-Formen lässt sich üblicherweise auf ±0,05–0,1 mm kontrollieren. Außerdem sollte eine Musterformprüfung durchgeführt werden, bei der die Kühlkurven herkömmlicher und konturnaher Lösungen verglichen werden, um die Zykluszeitverkürzung und die Verringerung des Verzugs zu quantifizieren. lantu3D stellt in der Auslieferungsphase geschlossene Berichte von der Erstteilprüfung bis zur Verfolgung der Serienbeständigkeit bereit, definiert Liefergrenzen und Abnahmestandards klar und vermeidet spätere Streitigkeiten.
5. Technischer Nutzen und Umsetzungsempfehlungen
Praxisdaten zeigen, dass gut ausgelegte Formen mit konturnaher Kühlung die Kühlzeit um 20–40 % verkürzen, den Formzyklus um 15–30 % reduzieren und Produktverzug sowie innere Spannungen deutlich verbessern können. Für die Umsetzung wird empfohlen: zunächst mit einem Ein-Kavitäten-Einsatz eine Kleinserienvalidierung durchzuführen und anschließend auf Mehrkavitätenformen auszuweiten; Wärmesimulation, Druckparameter und Nachbearbeitungsprotokolle sollten in eine gemeinsame Datenkette integriert werden, um die Rückverfolgbarkeit von Design, Druck und Auslieferung zu gewährleisten. Für Unternehmen, die stabile Serienproduktion und schnelle Iteration anstreben, sind Formen mit konturnaher Kühlung ein besonders wertvoller Einstiegspunkt für den Einsatz von 3D-Druck in der traditionellen Fertigung.
Fazit
Die Optimierung des 3D-Druckprozesses für Formen mit konturnaher Kühlung ist ein systemisches Engineering-Projekt, das Kühlkanaldesign, Material- und Prozessauswahl, Nachbearbeitung sowie Prüfung und Abnahme umfasst. Nur wenn die Prozessfenster jedes einzelnen Schritts standardisiert und abgesichert werden, lässt sich Designfreiheit wirklich in lieferfähigen und reproduzierbaren technischen Nutzen verwandeln. lantu3D unterstützt Unternehmen mit Full-Lifecycle-Management dabei, in der digitalen Modernisierung des Formenbaus die Kosten für Versuch und Irrtum zu senken und Lieferzyklen zu verkürzen.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.