
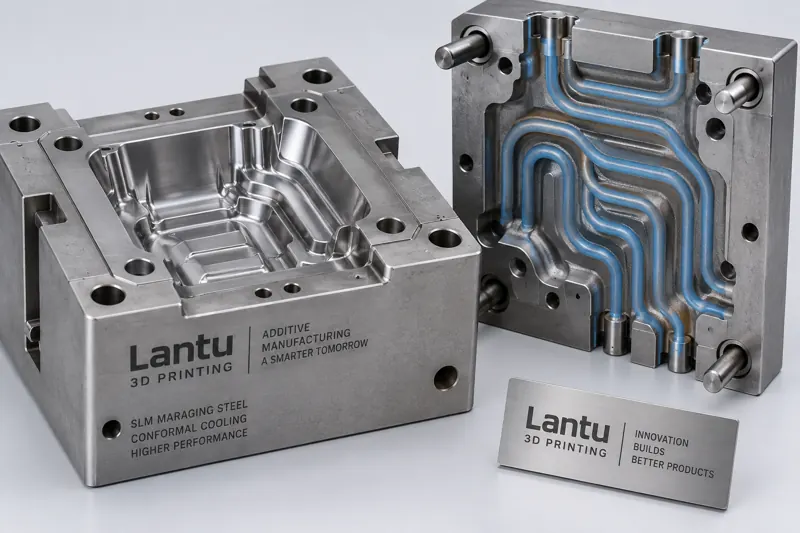
Giới thiệu: vì sao làm mát khuôn truyền thống đang được thay thế bằng đường nước theo biên dạng
Trong sản xuất ép phun và đúc áp lực, thời gian làm mát khuôn thường chiếm 50%—70% toàn bộ chu kỳ tạo hình. Các kênh nước làm mát dạng thẳng truyền thống bị giới hạn bởi năng lực gia công CNC, thường nằm xa bề mặt lòng khuôn, dẫn đến chênh lệch nhiệt độ cục bộ lớn, sản phẩm cong vênh và chu kỳ kéo dài. Làm mát theo biên dạng (Conformal Cooling) bố trí đường nước làm mát dọc theo đường bao của lòng khuôn, giúp khoảng cách giữa thành khuôn và chất làm mát luôn đồng đều, từ đó rút ngắn đáng kể thời gian làm mát và nâng cao độ ổn định kích thước. Nhờ in 3D kim loại (SLM), các đường nước theo biên dạng phức tạp có thể được tạo hình liền khối, đây chính là một kịch bản ứng dụng điển hình trong lĩnh vực khuôn mẫu của dịch vụ vòng đời toàn diện từ thiết kế đến bàn giao của lantu3D.
1. Nguyên tắc cốt lõi trong thiết kế đường nước theo biên dạng
Đường nước theo biên dạng không phải càng dày đặc càng tốt. Về kỹ thuật cần tuân thủ một số nguyên tắc: thứ nhất, khoảng cách từ tâm đường nước đến bề mặt lòng khuôn (standoff) thường được kiểm soát trong khoảng 3—6mm; quá nhỏ dễ gây hiện tượng không nóng chảy hoàn toàn trong quá trình in, quá lớn sẽ làm giảm hiệu suất làm mát; thứ hai, tiết diện đường nước thường dùng dạng tròn hoặc tiết diện biến đổi theo biên dạng, đường kính khuyến nghị 6—10mm để cân bằng giữa sức cản dòng chảy và diện tích trao đổi nhiệt; thứ ba, tránh thay đổi tiết diện đường nước đột ngột gây xoáy, đồng thời cửa vào và cửa ra nước nên được bố trí ở vị trí xa cổng phun và vùng nhiệt độ cao. Nhờ mô phỏng nhiệt CFD, có thể dự đoán trường nhiệt độ trước khi in, giúp thu hẹp chênh lệch nhiệt độ lòng khuôn từ ±15°C của phương án truyền thống xuống trong phạm vi ±3°C.
2. Lựa chọn vật liệu và thông số công nghệ
Khuôn làm mát theo biên dạng đặt ra yêu cầu kép đối với vật liệu: vừa phải có khả năng in tốt, vừa phải duy trì độ cứng và khả năng dẫn nhiệt trong điều kiện ép phun sau này. Các vật liệu thường dùng bao gồm thép khuôn 18Ni300 (thép maraging, độ cứng ở trạng thái sau in khoảng 30—36 HRC, sau hóa già có thể đạt 50—54 HRC) và H13 (thép khuôn làm việc nóng, cần gia nhiệt trước đến 170—200°C để giảm rủi ro nứt). Với công nghệ SLM, khuyến nghị chiều dày lớp 0,03—0,05mm, công suất laser 200—370W, tốc độ quét 800—1200mm/s, đồng thời sử dụng quét phân vùng và góc xoay phù hợp để hạn chế tích lũy ứng suất nhiệt. Trước khi in, cần kiểm tra hàm lượng oxy và phân bố cỡ hạt của bột để bảo đảm độ chảy và độ đặc chắc.
3. Hậu xử lý và quy trình khử ứng suất
Các insert khuôn sau khi in cần được xử lý nhiệt để loại bỏ ứng suất dư: 18Ni300 thường được hóa già ở 480—520°C trong 6—8 giờ; H13 cần ủ khử ứng suất trước rồi ram lần hai. Sau đó tiến hành gia công tinh CNC các mặt chuẩn, cắt dây mặt phân khuôn và đánh bóng lòng khuôn. Bên trong đường nước theo biên dạng khó đánh bóng cơ học, có thể dùng đánh bóng điện hóa hoặc dòng hạt mài áp suất thấp (Abrasive Flow Machining) để làm sạch xỉ nóng chảy trên thành trong và giảm sức cản dòng chảy. Mỗi bước đều cần ghi nhận thông số quy trình để hình thành hồ sơ chất lượng có thể truy xuất.
4. Kiểm tra nghiệm thu và ranh giới bàn giao
Trước khi bàn giao, bắt buộc phải xác minh độ thông suốt của đường nước và độ chính xác kích thước: dùng nội soi để kiểm tra thành trong đường nước theo biên dạng có liên tục hay không, có tạp chất dạng cầu hay không; sử dụng CT công nghiệp hoặc máy đo tọa độ ba chiều (CMM) để đối chiếu các kích thước quan trọng, độ chính xác kích thước của khuôn SLM thường có thể kiểm soát trong khoảng ±0,05—0,1mm. Ngoài ra cần tiến hành thử khuôn, so sánh đường cong làm mát giữa phương án truyền thống và phương án theo biên dạng, định lượng tỷ lệ rút ngắn chu kỳ và mức độ cải thiện cong vênh. Ở khâu bàn giao, lantu3D cung cấp báo cáo khép kín từ kiểm tra sản phẩm đầu tiên đến theo dõi độ ổn định sản xuất hàng loạt, làm rõ ranh giới bàn giao và tiêu chuẩn nghiệm thu nhằm tránh tranh chấp về sau.
5. Giá trị kỹ thuật và khuyến nghị triển khai
Dữ liệu thực tiễn cho thấy khuôn làm mát theo biên dạng được thiết kế hợp lý có thể rút ngắn thời gian làm mát 20%—40%, giảm chu kỳ tạo hình 15%—30%, đồng thời cải thiện đáng kể tình trạng cong vênh và ứng suất nội của sản phẩm. Khi triển khai, nên bắt đầu bằng insert một lòng khuôn để xác minh ở lô nhỏ, sau đó mở rộng sang khuôn nhiều lòng; đồng thời đưa mô phỏng nhiệt, thông số in và hồ sơ hậu xử lý vào cùng một chuỗi dữ liệu để đạt khả năng truy xuất từ thiết kế— in— bàn giao. Đối với các doanh nghiệp theo đuổi sản xuất hàng loạt ổn định và lặp thiết kế nhanh, khuôn làm mát theo biên dạng là điểm đột phá có giá trị cao để in 3D thâm nhập vào sản xuất truyền thống.
Kết luận
Tối ưu hóa quy trình in 3D khuôn làm mát theo biên dạng là một bài toán hệ thống trải rộng từ thiết kế đường nước, công nghệ vật liệu, hậu xử lý đến kiểm tra nghiệm thu. Chỉ khi cố định được cửa sổ công nghệ của từng khâu, doanh nghiệp mới có thể thực sự chuyển tự do thiết kế thành giá trị kỹ thuật có thể bàn giao và nhân rộng. Với năng lực quản lý toàn vòng đời, lantu3D giúp doanh nghiệp giảm chi phí thử sai và rút ngắn chu kỳ bàn giao trong quá trình nâng cấp số hóa khuôn mẫu.
Gửi mô hình, bản vẽ, hình ảnh hoặc ghi chú bằng văn bản. Kỹ sư sẽ xem xét vật liệu, quy trình, hoàn thiện và giao hàng dựa trên sử dụng thực tế.