
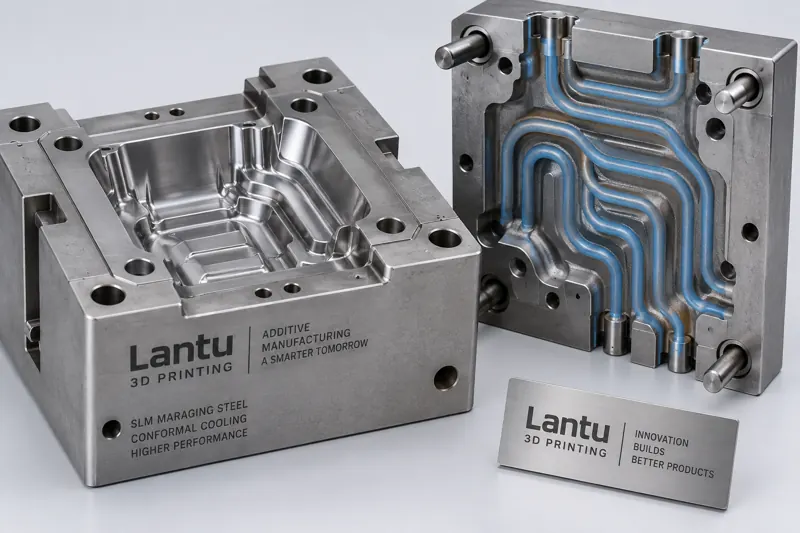
はじめに:なぜ従来の金型冷却は随形水路に置き換えられつつあるのか
射出成形およびダイカスト生産では、金型の冷却時間は通常、成形サイクル全体の50%〜70%を占めます。従来の直線式冷却水路はCNC加工能力に制約されるため、型キャビティ表面から離れた位置に配置されることが多く、局所的な温度差の拡大、製品の反り、サイクルタイムの延長を引き起こします。随形冷却(Conformal Cooling)は、冷却水路を型キャビティの輪郭に沿って配置することで、金型壁と冷却液との距離を均一に保ち、冷却時間を大幅に短縮し、寸法の一貫性を向上させます。金属3Dプリント(SLM)を活用することで、複雑な随形水路を一体成形できるようになり、これは藍図三維が設計から納品までのライフサイクル全体サービスを金型分野で実現する典型的な応用シーンです。
一、随形水路設計の核心原則
随形水路は、密であればあるほどよいというものではありません。エンジニアリング上は、いくつかの原則に従う必要があります。第一に、水路中心から型キャビティ表面までの距離(standoff)は一般的に3〜6mmに制御します。小さすぎると造形中に未溶融が発生しやすく、大きすぎると冷却効率が低下します。第二に、水路断面は円形または随形の可変断面を採用することが多く、流動抵抗と熱交換面積のバランスを取るため、直径は6〜10mmが推奨されます。第三に、断面上で水路が急変して渦流を生じることを避け、給水口と排水口はゲートおよび高温領域から離れた位置に配置する必要があります。CFD熱解析を活用することで、造形前に温度場を予測でき、型キャビティの温度差を従来方案の±15°Cから±3°C以内へ収束させることができます。
二、材料とプロセスパラメータの選定
随形冷却金型は材料に対して二重の要求を課します。すなわち、良好な造形性を備えると同時に、後続の射出成形条件下で硬度と熱伝導性を維持しなければなりません。一般的に使用される材料には、金型鋼18Ni300(マルエージング鋼、造形状態の硬度は約30〜36 HRC、時効処理後は50〜54 HRCに到達可能)およびH13(熱間工具鋼、割れリスクを低減するため170〜200°Cへの予熱が必要)があります。SLMプロセスでは、層厚0.03〜0.05mm、レーザー出力200〜370W、走査速度800〜1200mm/sが推奨され、熱応力の蓄積を抑えるために分割走査と適切な回転角度を採用します。造形前には粉末の酸素含有量と粒度分布を検査し、流動性と緻密度を確保する必要があります。
三、後処理と応力除去プロセス
造形が完了した金型インサートは、熱処理によって残留応力を除去する必要があります。18Ni300は通常、480〜520°Cで6〜8時間の時効処理を行います。H13の場合は、まず応力除去焼鈍を行い、その後二次焼戻しを実施します。続いて、CNCによる基準面の仕上げ加工、ワイヤーカットによるパーティング面加工、型キャビティの研磨を行います。随形水路内部は機械研磨が難しいため、電解研磨または低圧アブレシブフロー加工(Abrasive Flow Machining)を用いて内壁の溶融残渣を除去し、流動抵抗を低減できます。各工程ではプロセスパラメータを記録し、追跡可能な品質ファイルを形成する必要があります。
四、検査検収と納品範囲
納品前には、水路の通水性と寸法精度を必ず検証しなければなりません。内視鏡によって随形水路の内壁が連続しているか、球状化した介在物がないかを確認します。工業用CTまたは三次元測定機(CMM)を用いて重要寸法を照合し、SLM金型の寸法精度は通常±0.05〜0.1mmに制御できます。また、試作成形による検証も行い、従来方案と随形方案の冷却曲線を比較して、サイクル短縮率と反り改善幅を定量化する必要があります。藍図三維は納品段階において、初品検査から量産安定性の追跡までを含むクローズドループレポートを提供し、納品範囲と検収基準を明確化することで、後工程でのトラブルを回避します。
五、エンジニアリング価値と導入提案
実践データによると、合理的に設計された随形冷却金型は冷却時間を20%〜40%短縮し、成形サイクルを15%〜30%低減し、製品の反りと内部応力を大幅に改善できます。導入時には、まず単一キャビティのインサートで小ロット検証を行い、その後多キャビティ金型へ展開することを推奨します。また、熱解析、造形パラメータ、後処理記録を同一のデータチェーンに組み込み、設計—造形—納品のトレーサビリティを実現します。安定した量産と迅速な反復改善を追求する企業にとって、随形冷却金型は3Dプリントが従来製造へ切り込む高価値な入口となります。
まとめ
随形冷却金型の3Dプリントプロセス最適化は、水路設計、材料プロセス、後処理、検査検収にまたがるシステムエンジニアリングです。各工程のプロセスウィンドウを確立して初めて、設計自由度を納品可能かつ再現可能なエンジニアリング価値へ真に転換できます。藍図三維はライフサイクル全体の管理能力により、企業が金型のデジタル化アップグレードにおいて試行錯誤コストを削減し、納期を短縮することを支援します。