
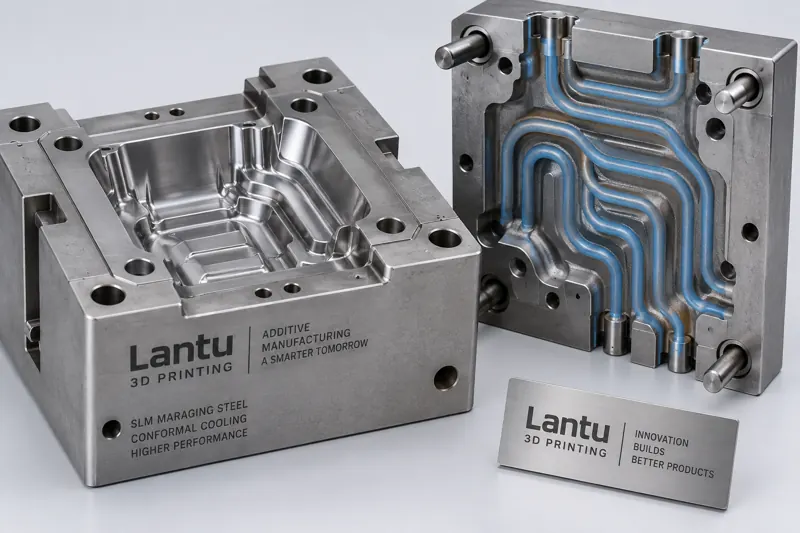
Introducción: por qué la refrigeración tradicional de moldes está siendo sustituida por canales conformados
En la producción por inyección y fundición a presión, el tiempo de enfriamiento del molde suele representar entre el 50% y el 70% de todo el ciclo de moldeo. Los canales de refrigeración rectos tradicionales están limitados por la capacidad de mecanizado CNC y, a menudo, quedan alejados de la superficie de la cavidad, lo que provoca grandes diferencias locales de temperatura, deformación del producto y prolongación del ciclo. La refrigeración conformada (Conformal Cooling) distribuye los canales de refrigeración siguiendo el contorno de la cavidad, de modo que la distancia entre la pared del molde y el refrigerante se mantiene uniforme, reduciendo significativamente el tiempo de enfriamiento y mejorando la consistencia dimensional. Gracias a la impresión 3D metálica (SLM), los canales conformados complejos pueden formarse de una sola pieza, lo que constituye un escenario típico de aplicación en el sector de moldes para los servicios de ciclo de vida completo de lantu3D, desde el diseño hasta la entrega.
1. Principios fundamentales del diseño de canales conformados
En los canales conformados, más densidad no siempre significa mejor rendimiento. En ingeniería deben seguirse varios principios: primero, la distancia desde el centro del canal hasta la superficie de la cavidad (standoff) suele controlarse entre 3 y 6 mm; si es demasiado pequeña, puede producir falta de fusión durante la impresión, y si es demasiado grande, disminuye la eficiencia de enfriamiento. Segundo, la sección del canal suele ser circular o de sección variable conformada, con un diámetro recomendado de 6 a 10 mm para equilibrar la resistencia al flujo y el área de intercambio térmico. Tercero, deben evitarse cambios bruscos de sección que generen turbulencias, y las entradas y salidas de agua deben ubicarse lejos de la compuerta y de las zonas de alta temperatura. Con la ayuda de simulación térmica CFD, es posible predecir el campo de temperatura antes de imprimir y reducir la diferencia de temperatura de la cavidad desde ±15 °C en soluciones tradicionales hasta menos de ±3 °C.
2. Selección de materiales y parámetros de proceso
Los moldes con refrigeración conformada imponen una doble exigencia al material: deben tener buena imprimibilidad y, al mismo tiempo, mantener dureza y conductividad térmica en las condiciones posteriores de inyección. Entre los materiales habituales se encuentran el acero para moldes 18Ni300 (acero martensítico envejecible, con dureza en estado impreso de aproximadamente 30—36 HRC y hasta 50—54 HRC tras el envejecimiento) y H13 (acero para herramientas de trabajo en caliente, que requiere precalentamiento a 170—200 °C para reducir el riesgo de fisuración). Para el proceso SLM se recomienda un espesor de capa de 0,03—0,05 mm, potencia láser de 200—370 W, velocidad de escaneo de 800—1200 mm/s, y el uso de escaneo por zonas con ángulos de rotación adecuados para inhibir la acumulación de tensiones térmicas. Antes de imprimir, debe comprobarse el contenido de oxígeno y la distribución granulométrica del polvo para garantizar fluidez y densidad.
3. Posprocesamiento y alivio de tensiones
Los insertos de molde impresos deben someterse a tratamiento térmico para eliminar tensiones residuales: el 18Ni300 suele envejecerse a 480—520 °C durante 6—8 horas; el H13 requiere primero un recocido de alivio de tensiones y luego un doble revenido. Después se realiza el mecanizado CNC de superficies de referencia, el corte por hilo de las superficies de partición y el pulido de la cavidad. El interior de los canales conformados es difícil de pulir mecánicamente, por lo que puede emplearse pulido electroquímico o flujo abrasivo de baja presión (Abrasive Flow Machining) para limpiar escorias fundidas en las paredes internas y reducir la resistencia al flujo. Cada paso debe registrar sus parámetros de proceso para formar un archivo de calidad trazable.
4. Inspección, aceptación y límites de entrega
Antes de la entrega, debe verificarse la continuidad del flujo de los canales y la precisión dimensional: mediante endoscopia se comprueba si la pared interna de los canales conformados es continua y si existen inclusiones esferoidizadas; mediante CT industrial o medición por coordenadas (CMM) se verifican las dimensiones críticas. La precisión dimensional de los moldes SLM suele poder controlarse dentro de ±0,05—0,1 mm. También debe realizarse una prueba de molde, comparando las curvas de enfriamiento entre la solución tradicional y la conformada, y cuantificando la reducción del ciclo y la mejora de la deformación. En la fase de entrega, lantu3D proporciona informes de circuito cerrado desde la inspección de la primera pieza hasta el seguimiento de la estabilidad por lotes, definiendo claramente los límites de entrega y los criterios de aceptación para evitar disputas posteriores.
5. Valor de ingeniería y recomendaciones de implementación
Los datos prácticos muestran que los moldes con refrigeración conformada bien diseñados pueden reducir el tiempo de enfriamiento entre un 20% y un 40%, disminuir el ciclo de moldeo entre un 15% y un 30%, y mejorar de forma significativa la deformación y las tensiones internas del producto. Para su implementación, se recomienda comenzar con insertos de una sola cavidad para validación en lotes pequeños y luego extender la solución a moldes multicavidad; integrar la simulación térmica, los parámetros de impresión y los registros de posprocesamiento en una misma cadena de datos para lograr trazabilidad desde el diseño hasta la impresión y la entrega. Para las empresas que buscan producción en masa estable e iteración rápida, los moldes con refrigeración conformada son un punto de entrada de alto valor para que la impresión 3D se incorpore a la fabricación tradicional.
Conclusión
La optimización del proceso de impresión 3D para moldes con refrigeración conformada es una ingeniería de sistemas que abarca el diseño de canales, materiales y procesos, posprocesamiento, así como inspección y aceptación. Solo fijando la ventana de proceso de cada etapa se puede convertir realmente la libertad de diseño en valor de ingeniería entregable y replicable. Con su capacidad de gestión de ciclo de vida completo, lantu3D ayuda a las empresas a reducir los costes de prueba y error y acortar los ciclos de entrega en la actualización digital de sus moldes.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.