
Giriş: Son işlem, “baskı yapılabiliyor” seviyesinden teslim kalitesini belirler
3D baskı projelerinde birçok ekip odağını ekipmanlara, malzemelere ve parça başı maliyete verir; ancak son işlemin nihai teslimat üzerindeki etkisini hafife alır. Sadece temizlenip basitçe kürlenmiş bir SLA reçine kozmetik parça, iki hafta sonra sararma, eğilme veya yüzeyde yapışkanlık gösterebilir. Yeterince tozu temizlenmemiş bir SLS naylon yapısal parçada ise dişli delikler, geçme yuvaları ve soğutma kanalları içinde kalan toz, montaj sırasında sorun olarak ortaya çıkar. Başarılı bir metal SLM parça bile gerçek çalışma koşullarına girebilmek için desteklerin kaldırılması, ısıl işlem, talaşlı imalat ve tahribatsız muayene gerektirir. lantu3D, proje değerlendirmesinde son işlem aşamasını genellikle “tasarımdan gerçek teslimata” uzanan kritik bir mühendislik evresi olarak görür; baskıdan sonraki tali bir adım olarak değil.
1. Önce hedefe göre son işlem seviyesini tanımlayın
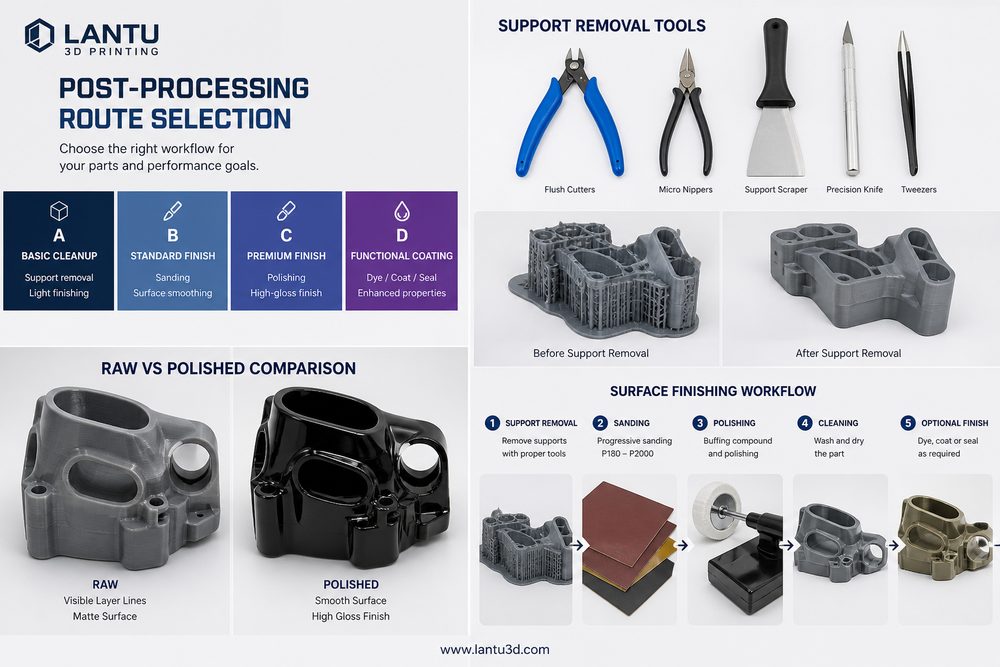
Son işlem seçimi öncelikle parçanın kullanım amacına bağlıdır. Sadece formu doğrulamak için üretilen demo parçalarında yüzey homojenliği, renk kararlılığı ve kenar bütünlüğü önemlidir. Montaj doğrulama parçalarında delik konumları, geçmeler, dişler ve eşleşen yüzey boyutları daha kritiktir. Fonksiyon test parçalarında ise dayanım, sıcaklık dayanımı, yorulma, sızdırmazlık ve uzun süreli yaşlanma dikkate alınmalıdır. Sipariş öncesinde son işlem seviyesini A, B ve C olarak sınıflandırmak yararlıdır: A sınıfı sergileme amaçlıdır ve boya, polisaj veya doku uniformitesi ister; B sınıfı montaj doğrulaması içindir ve kritik boyutların yeniden ölçülmesini, gerektiğinde CNC ince işleme yapılmasını gerektirir; C sınıfı ise fonksiyonel teslimat içindir ve ısıl işlem, emprenye, kumlama, yüzey sertleştirme veya test raporu ister. Bu sınıflandırma, düşük riskli alanlara yüksek maliyetli işlem uygulanmasını önler ve kritik fonksiyon yüzeylerinin gözden kaçmasını da engeller.
2. Farklı teknolojilerde temel son işlem farkları
SLA ve DLP ışıkla kürlenen parçalar genellikle alkolle temizleme, ikinci UV kürleme, destek noktalarının düzeltilmesi, zımparalama ve boyama gerektirir. Parça duvar kalınlığı 1,2 mm’nin altındaysa veya uzun ve ince konsollar varsa, aşırı kürleme kırılganlığı artırabilir; yetersiz kürleme ise yüzey kararlılığını bozabilir. SLS naylon parçaların odağı toz temizleme, kumlama, boyama ve delik/kanal kontrolleridir; 0,8 mm’nin altındaki dar kanallar için önceden toz temizleme riski değerlendirilmelidir. FDM parçalar daha belirgin katman izlerine sahiptir; zımparalama, kimyasal düzleştirme, boya veya kaplama uygulanabilir, ancak malzeme kaldırıldığı için boyutsal hassasiyet değişebilir. SLM metal parçalar ise çoğunlukla destek kesimi, gerilim giderme ısıl işlemi, kumlama, talaşlı imalat, eloksal veya pasivasyon gerektirir. Kritik yük taşıyan parçalar için CT, penetrant testi veya koordinat ölçüm kontrolü de eklenmelidir.
3. Maliyet ve risk matrisi ile yol seçin
Son işlem, ne kadar çok o kadar iyi değildir. Bir tüketici elektroniği kasası prototipi yalnızca yapısal inceleme için kullanılacaksa, SLS naylon kumlama ve hafif boyama yeterli olabilir. Eğer yatırım sunumunda kullanılacaksa, reçine baskı, ince düzeltme, astar, son kat boya ve vernik gerekir; teslim süresi 2-4 gün uzayabilir. Bir İHA braketi dayanım testine girecekse, yalnızca yüzey pürüzsüzlüğünü kovalamak yerine naylon parçada emprenye veya cam elyaf takviyeli malzeme seçimi daha doğru olur. Proje yöneticilerinin “görünüm gereksinimi, boyut gereksinimi, mekanik gereksinim, çevresel gereksinim ve adet” olmak üzere beş boyutlu bir matris kurması önerilir. Her boyut 1-5 arasında puanlanabilir. Toplam puan 10’un altındaysa temel son işlem, 10-18 arasındaysa yerel güçlendirme, 18’in üzerindeyse son işlem ve testlerin teslimat spesifikasyonuna yazılması uygun olur.
4. Son işlemi tasarım aşamasına taşıyın
Tasarım aşamasında son işlem payları önceden bırakılmalıdır. Boya genellikle 20-80 μm film kalınlığı ekler, kaplama katmanı 5-25 μm’ye ulaşabilir, zımparalama yerel malzeme eksiltir, ısıl işlem ise küçük deformasyonlara yol açabilir. Montaj delikleri, kılavuz raylar, geçme elemanları ve sızdırmazlık yüzeyleri için “baskı boyutu, tolerans telafisi ve son işlem sonrası nihai boyut” olmak üzere üç set veri tanımlanmalıdır. Destek temas yüzeyleri mümkün olduğunca görünür ve eşleşen yüzeylerden uzak tutulmalıdır. Boyanacak parçalar için askı noktaları veya maskeleme alanları tasarlanmalıdır. Talaşlı işlem görecek metal parçalar için 0,3-1,0 mm işleme payı bırakılmalıdır. Bu kısıtları baştan tasarıma katmak, yeniden işleme ve iletişim maliyetini azaltır.
5. Kalite kontrol ve teslim kayıtları
Son işlem tamamlandıktan sonra bir kontrol listesi oluşturulmalıdır: Destek izleri, çatlaklar, kabarcıklar ve renk farkları var mı; kritik boyutlar yeniden ölçüldü mü; dişler, delikler ve geçmeler denendi mi; yüzey işlemi eşit kaplandı mı; paketleme taşıma sırasında sürtünmeyi önleyecek şekilde yapıldı mı? Seri projelerde malzeme lotu, ekipman numarası, son işlem parametreleri, kontrol fotoğrafları ve uygunsuzluk kayıtlarının saklanması önerilir. Böylece müşteri sonradan bir sorun bildirdiğinde, problemin tasarım, baskı, son işlem ya da taşıma aşamasından mı kaynaklandığı hızlıca tespit edilebilir.
Sonuç
Son işlem teknolojisi seçimi özünde bir mühendislik kararıdır: görünüm, boyut, performans, maliyet ve teslim süresi arasında denge kurmak gerekir. lantu3D, son işlemi tasarım inceleme aşamasından itibaren planlamayı ve yaşam döngüsü yönetiminin bir parçası haline getirmeyi savunur; parça basıldıktan sonra geçici bir düzeltme olarak değil. Ancak bu şekilde 3D baskı, “bir örnek üretmek”ten çıkıp kararlı, tekrarlanabilir ve teslim edilebilir bir üretim çözümüne dönüşür.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.