
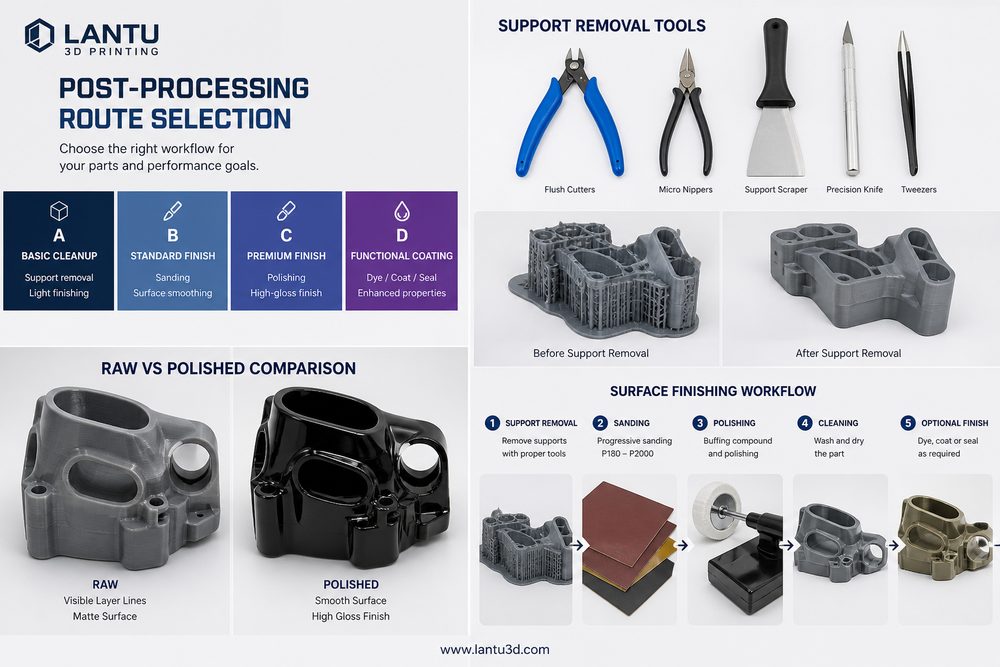
บทนำ: งานหลังพิมพ์กำหนดคุณภาพการส่งมอบหลังจาก “พิมพ์ได้แล้ว”
ในโครงการพิมพ์ 3D หลายทีมมักให้ความสนใจกับเครื่องจักร วัสดุ และราคาต่อชิ้น แต่กลับประเมินผลกระทบของงานหลังพิมพ์ต่อการส่งมอบขั้นสุดท้ายต่ำเกินไป ชิ้นงานเรซินแบบ SLA ที่ทำเพียงล้างทำความสะอาดและอบแข็งแบบง่าย ๆ อาจเกิดการเหลือง บิดงอ หรือผิวเหนียวได้ภายในสองสัปดาห์ ชิ้นงานโครงสร้างไนลอนแบบ SLS หากกำจัดผงไม่หมด รูเกลียว ร่องสลัก และช่องระบายความร้อนจะมีผงตกค้าง ซึ่งจะเผยปัญหาเมื่อถึงขั้นประกอบจริง ส่วนชิ้นส่วนโลหะ SLM แม้ขึ้นรูปสำเร็จแล้ว ก็ยังต้องเอาซัพพอร์ตออก อบคลายความเค้น กลึงแต่ง และตรวจสอบแบบไม่ทำลายก่อนจะนำไปใช้งานจริง ทีม lantu3D มักมองงานหลังพิมพ์เป็นช่วงวิศวกรรมสำคัญของการส่งมอบจากแบบไปสู่ชิ้นงานจริง ไม่ใช่เป็นเพียงขั้นตอนเสริมหลังการพิมพ์
1. กำหนดระดับงานหลังพิมพ์จากเป้าหมายของชิ้นงานก่อน
การเลือกงานหลังพิมพ์ขึ้นอยู่กับการใช้งานของชิ้นส่วนเป็นอันดับแรก ชิ้นงานโชว์ที่เน้นยืนยันรูปทรงควรให้ความสำคัญกับผิวที่สม่ำเสมอ สีที่คงที่ และขอบที่สมบูรณ์ ชิ้นงานสำหรับยืนยันการประกอบต้องสนใจตำแหน่งรู สลัก เกลียว และขนาดผิวสัมผัสเป็นพิเศษ ส่วนชิ้นงานทดสอบการใช้งานจริงต้องคำนึงถึงความแข็งแรง ความทนความร้อน ความล้า การซีล และการเสื่อมสภาพระยะยาว แนะนำให้กำหนดระดับงานหลังพิมพ์เป็น 3 ระดับก่อนสั่งงาน ได้แก่ ระดับ A สำหรับงานโชว์เน้นความสวยงาม ต้องมีการพ่นสี ขัดเงา หรือทำลายผิวให้สม่ำเสมอ ระดับ B สำหรับงานยืนยันการประกอบ ต้องตรวจวัดมิติสำคัญซ้ำ และอาจต้องปรับแต่งด้วย CNC ในบางจุด ระดับ C สำหรับงานส่งมอบเชิงฟังก์ชัน ต้องมีการอบร้อน การอัดซึม การพ่นทราย การเสริมผิว หรือรายงานผลการตรวจสอบ การแบ่งระดับเช่นนี้ช่วยหลีกเลี่ยงการใช้กระบวนการต้นทุนสูงกับส่วนที่มีความเสี่ยงต่ำ และยังช่วยป้องกันไม่ให้ผิวหน้าที่สำคัญถูกละเลย
2. ความแตกต่างสำคัญของงานหลังพิมพ์ในแต่ละกระบวนการ
ชิ้นงาน SLA และ DLP มักต้องล้างด้วยแอลกอฮอล์ อบ UV ซ้ำ ตัดแต่งจุดยึดซัพพอร์ต ขัด และพ่นสี หากชิ้นงานมีความหนาผนังน้อยกว่า 1.2 มม. หรือมีคานยื่นยาว การอบนานเกินไปจะเพิ่มความเปราะ ขณะที่การอบไม่พอจะทำให้ผิวไม่คงตัว ส่วนชิ้นงานไนลอน SLS จะเน้นการกำจัดผง การพ่นทราย การย้อมสี และการตรวจรูหรือร่อง แนะนำให้ประเมินความเสี่ยงของการกำจัดผงล่วงหน้าสำหรับช่องแคบที่มีขนาดต่ำกว่า 0.8 มม. ชิ้นงาน FDM มีลายชั้นชัดกว่า จึงมักใช้การขัด การทำให้เรียบด้วยสารเคมี การพ่นสี หรือการเคลือบผิว แต่ความแม่นยำเชิงมิติจะเปลี่ยนไปตามปริมาณวัสดุที่ถูกออก ชิ้นงานโลหะ SLM มักมีการตัดซัพพอร์ต อบคลายความเค้น พ่นทราย กลึงแต่ง อโนไดซ์ หรือพาสซิเวต และชิ้นส่วนรับแรงสำคัญยังควรเพิ่มการตรวจ CT การทดสอบด้วยน้ำยาแทรกซึม หรือการวัดด้วยเครื่อง CMM ด้วย
3. เลือกเส้นทางด้วยเมทริกซ์ต้นทุนและความเสี่ยง
งานหลังพิมพ์ไม่ใช่ยิ่งมากยิ่งดีเสมอไป ตัวอย่างเช่น เปลือกต้นแบบของอุปกรณ์อิเล็กทรอนิกส์สำหรับประชุมตรวจแบบ หากใช้เพียงเพื่อทบทวนโครงสร้าง การใช้ SLS ไนลอนพ่นทรายและย้อมสีแบบเบาก็เพียงพอ แต่ถ้าจะนำไปใช้ในการนำเสนอเพื่อระดมทุน อาจต้องพิมพ์เรซิน เก็บงานละเอียด รองพื้น ทาสี และเคลือบเงา ซึ่งทำให้ระยะเวลาส่งมอบเพิ่มขึ้น 2-4 วัน หากเป็นขายึดโดรนที่ต้องรับแรงทดสอบ ชิ้นงานไนลอนอาจต้องเพิ่มการอัดซึมหรือเลือกวัสดุเสริมใยแก้ว แทนที่จะมุ่งให้ผิวเรียบเพียงอย่างเดียว แนะนำให้ผู้จัดการโครงการสร้างเมทริกซ์จาก 5 มิติ ได้แก่ ความต้องการด้านรูปลักษณ์ ความต้องการด้านมิติ ความต้องการด้านกลไก ความต้องการด้านสภาพแวดล้อม และปริมาณการผลิต แล้วให้คะแนนแต่ละมิติจาก 1 ถึง 5 เมื่อคะแนนรวมต่ำกว่า 10 ให้เลือกงานหลังพิมพ์ขั้นพื้นฐาน 10-18 ให้ใช้การเสริมเฉพาะจุด และมากกว่า 18 ควรกำหนดงานหลังพิมพ์และการตรวจสอบไว้ในสเปกการส่งมอบตั้งแต่ต้น
4. วางแผนงานหลังพิมพ์ตั้งแต่ขั้นออกแบบ
ในขั้นออกแบบต้องเผื่อระยะสำหรับงานหลังพิมพ์ไว้ล่วงหน้า การพ่นสีมักเพิ่มความหนาฟิล์ม 20-80 ไมครอน ชั้นชุบโลหะอาจอยู่ที่ 5-25 ไมครอน การขัดจะลบวัสดุบางส่วนออก และการอบร้อนอาจทำให้เกิดการเปลี่ยนรูปเล็กน้อย สำหรับรูประกอบ รางสไลด์ สลัก และผิวซีล ควรกำหนดข้อมูล 3 ชุดให้ชัดเจน ได้แก่ ขนาดที่พิมพ์ ค่าชดเชยความเผื่อ และขนาดสุดท้ายหลังทำงานหลังพิมพ์ จุดสัมผัสของซัพพอร์ตควรหลีกเลี่ยงผิวที่มองเห็นได้และผิวประกบ ชิ้นงานที่ต้องพ่นสีควรออกแบบจุดแขวนหรือพื้นที่ปิดบังไว้ ส่วนชิ้นงานโลหะที่ต้องกลึงแต่งควรเผื่อระยะการ加工 0.3-1.0 มม. การย้ายข้อจำกัดเหล่านี้ไปไว้ในขั้นออกแบบจะช่วยลดการแก้งานและต้นทุนการสื่อสาร
5. การตรวจสอบคุณภาพและบันทึกการส่งมอบ
หลังงานหลังพิมพ์เสร็จ ควรมีรายการตรวจสอบที่ชัดเจน ได้แก่ ผิวมีรอยซัพพอร์ต รอยแตก ฟองอากาศ หรือสีไม่สม่ำเสมอหรือไม่ มิติสำคัญได้ตรวจวัดซ้ำหรือยัง เกลียว รู ร่อง และสลักได้ลองประกอบแล้วหรือไม่ การทำผิวเคลือบสม่ำเสมอหรือไม่ และการบรรจุหีบห่อป้องกันการเสียดสีระหว่างขนส่งได้ดีเพียงใด สำหรับโครงการผลิตจำนวนมาก แนะนำให้เก็บข้อมูลหมายเลขล็อตวัสดุ หมายเลขเครื่อง พารามิเตอร์งานหลังพิมพ์ ภาพถ่ายการตรวจ และบันทึกการจัดการความผิดปกติไว้ หากลูกค้ารายงานปัญหาในภายหลัง ก็จะสามารถแยกสาเหตุได้รวดเร็วว่าเกิดจากการออกแบบ การพิมพ์ งานหลังพิมพ์ หรือการขนส่ง
สรุป
แก่นของการเลือกเส้นทางเทคโนโลยีงานหลังพิมพ์คือการตัดสินใจเชิงวิศวกรรม: ต้องหาจุดสมดุลระหว่างรูปลักษณ์ มิติ สมรรถนะ ต้นทุน และระยะเวลา ทีม lantu3D ให้ความสำคัญกับการวางแผนงานหลังพิมพ์ตั้งแต่ขั้นทบทวนแบบ และบูรณาการมันเข้าไปในการจัดการตลอดวงจรชีวิตของชิ้นงาน แทนที่จะรอแก้ไขเมื่อพิมพ์เสร็จแล้วเท่านั้น มีเพียงวิธีนี้ที่ทำให้ 3D printing ก้าวจากการ “ทำชิ้นตัวอย่างได้” ไปสู่โซลูชันการผลิตที่เสถียร ตรวจสอบย้อนกลับได้ และส่งมอบได้จริง
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง