
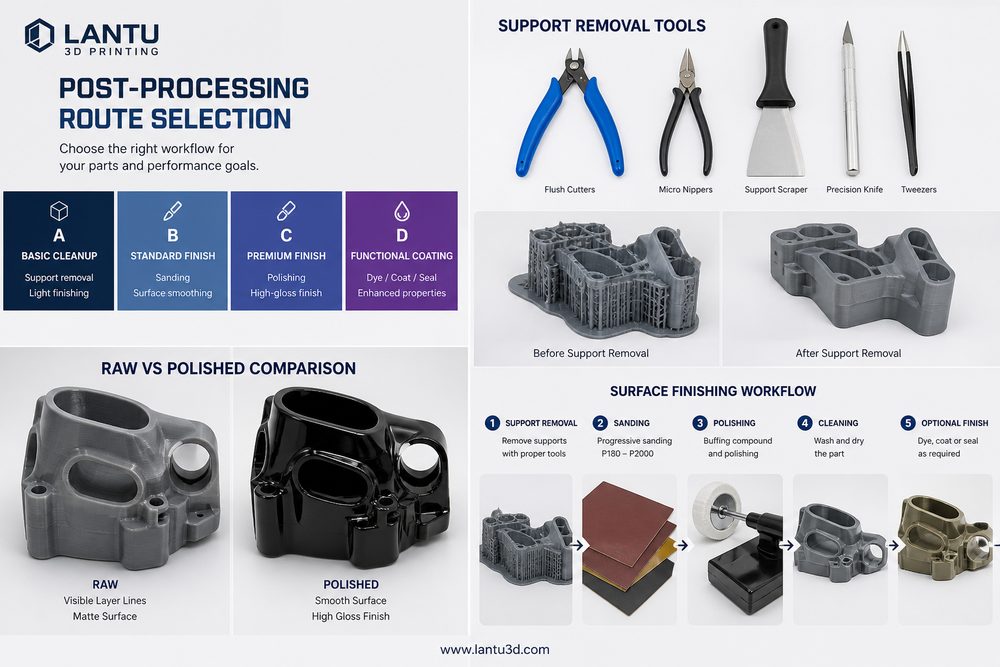
परिचय: पोस्ट-प्रोसेसिंग तय करती है “प्रिंट हो जाने” के बाद की डिलीवरी गुणवत्ता
3D प्रिंटिंग प्रोजेक्टों में कई टीमें उपकरण, सामग्री और प्रति-पीस लागत पर ध्यान केंद्रित करती हैं, लेकिन अंतिम डिलीवरी पर पोस्ट-प्रोसेसिंग के प्रभाव को कम आँकती हैं। यदि कोई SLA रेज़िन बाहरी-रूप वाला पार्ट केवल सफाई और साधारण क्योरिंग के साथ पूरा किया जाए, तो दो हफ्ते बाद पीला पड़ना, टेढ़ापन या सतह का चिपचिपा होना दिखाई दे सकता है; यदि किसी SLS नायलॉन संरचनात्मक भाग से पाउडर पूरी तरह न निकाला जाए, तो थ्रेडेड होल, स्नैप-फिट ग्रूव और कूलिंग चैनल में पाउडर रह सकता है, जो असेंबली के समय समस्या बनता है; और यदि कोई धातु SLM पार्ट सफलतापूर्वक बना भी लिया जाए, तो भी उसे सपोर्ट हटाने, हीट ट्रीटमेंट, मशीनिंग और नॉन-डिस्ट्रक्टिव टेस्टिंग से गुजरना पड़ता है, तभी वह वास्तविक कार्य-परिस्थितियों में उपयोग के योग्य बनता है। ब्लूप्रिंट 3D परियोजना मूल्यांकन में पोस्ट-प्रोसेसिंग को आमतौर पर “ब्लूप्रिंट से वास्तविक डिलीवरी” तक के एक महत्वपूर्ण इंजीनियरिंग चरण के रूप में देखता है, न कि केवल प्रिंटिंग के बाद की सहायक प्रक्रिया के रूप में।
1. पहले लक्ष्य के अनुसार पोस्ट-प्रोसेसिंग स्तर तय करें
पोस्ट-प्रोसेसिंग का चयन सबसे पहले पार्ट के उपयोग पर निर्भर करता है। केवल आकार सत्यापित करने वाले प्रदर्शन नमूनों में सतह की एकरूपता, रंग की स्थिरता और किनारों की पूर्णता प्रमुख होती है; असेंबली सत्यापन वाले पार्टों में होल पोज़िशन, स्नैप-फिट, थ्रेड और फिटिंग सतहों की माप-सटीकता अधिक महत्वपूर्ण होती है; जबकि फंक्शनल टेस्ट पार्टों में ताकत, ताप-प्रतिरोध, थकान, सीलिंग और दीर्घकालिक उम्र-प्रतिरोध पर ध्यान देना चाहिए। ऑर्डर देने से पहले पोस्ट-प्रोसेसिंग को A, B, C तीन श्रेणियों में बाँटने की सलाह दी जाती है: A श्रेणी — प्रदर्शन/दिखावट, जिसमें स्प्रे पेंटिंग, पॉलिशिंग या टेक्सचर का एकरूप होना आवश्यक है; B श्रेणी — असेंबली सत्यापन, जिसमें मुख्य आयामों का दोबारा मापन और आवश्यकता पड़ने पर CNC फिनिशिंग हो; C श्रेणी — फंक्शनल डिलीवरी, जिसमें हीट ट्रीटमेंट, इम्प्रेग्नेशन, सैंडब्लास्टिंग, सतह सुदृढ़ीकरण या निरीक्षण रिपोर्ट शामिल हों। इस तरह की श्रेणीकरण व्यवस्था उच्च लागत वाली प्रक्रियाओं को कम-जोखिम वाले क्षेत्रों पर लगाने से बचाती है और महत्वपूर्ण कार्यात्मक सतहों के छूट जाने की संभावना भी कम करती है।
2. विभिन्न प्रक्रियाओं के मुख्य पोस्ट-प्रोसेसिंग अंतर
SLA और DLP फोटो-क्योरिंग भागों में आम तौर पर अल्कोहल से सफाई, द्वितीयक UV क्योरिंग, सपोर्ट-निशान की ट्रिमिंग, सैंडिंग और स्प्रे पेंटिंग की आवश्यकता होती है। यदि भाग की दीवार मोटाई 1.2 मिमी से कम हो या उसमें पतले लटकते हुए हिस्से हों, तो अधिक समय तक क्योरिंग से भंगुरता बढ़ सकती है; और अपर्याप्त क्योरिंग सतह की स्थिरता को प्रभावित कर सकती है। SLS नायलॉन भागों के लिए मुख्य ध्यान पाउडर हटाने, सैंडब्लास्टिंग, डाईंग और छेद/ग्रूव की जाँच पर होता है; 0.8 मिमी से कम संकीर्ण चैनलों के लिए पहले से पाउडर हटाने के जोखिम का मूल्यांकन करना चाहिए। FDM भागों की लेयर-लाइन अधिक स्पष्ट होती है, इसलिए सैंडिंग, केमिकल स्मूथिंग, स्प्रे पेंटिंग या कोटिंग की जा सकती है, लेकिन सामग्री हटने के कारण आयामी सटीकता बदल सकती है। SLM धातु भागों में आम तौर पर सपोर्ट काटना, तनाव-राहत हीट ट्रीटमेंट, सैंडब्लास्टिंग, मशीनिंग, एनोडाइजिंग या पैसिवेशन शामिल होते हैं; महत्वपूर्ण लोड-बेयरिंग पार्टों के लिए CT, पेनिट्रेंट या कोऑर्डिनेट मापन भी जोड़ना चाहिए।
3. लागत और जोखिम मैट्रिक्स से मार्ग चुनें
पोस्ट-प्रोसेसिंग जितनी अधिक हो, उतना ही बेहतर—यह आवश्यक नहीं है। उदाहरण के लिए, यदि किसी उपभोक्ता इलेक्ट्रॉनिक्स केस का प्रोटोटाइप केवल संरचनात्मक समीक्षा के लिए है, तो SLS नायलॉन सैंडब्लास्टिंग और हल्की डाईंग पर्याप्त हो सकती है; लेकिन यदि वह निवेशक प्रस्तुति के लिए है, तो रेज़िन प्रिंटिंग, फिनिशिंग, प्राइमर, टॉप कोट और क्लियर कोट की आवश्यकता होगी, जिससे डिलीवरी समय 2-4 दिन बढ़ सकता है। यदि किसी ड्रोन ब्रैकेट पर लोड टेस्ट होना है, तो नायलॉन भाग के लिए इम्प्रेग्नेशन जोड़ा जा सकता है या ग्लास-फाइबर-रीइन्फोर्स्ड सामग्री चुनी जा सकती है, सिर्फ सतह की चिकनाई पर जोर देने की बजाय। परियोजना प्रबंधक को “रूप-रंग आवश्यकता, आयाम आवश्यकता, यांत्रिक आवश्यकता, पर्यावरण आवश्यकता, मात्रा-स्केल” इन पाँच आयामों पर एक मैट्रिक्स बनाना चाहिए और प्रत्येक को 1-5 अंक देने चाहिए। कुल स्कोर 10 से कम हो तो बुनियादी पोस्ट-प्रोसेसिंग चुनें; 10-18 के बीच हो तो स्थानीय सुदृढ़ीकरण करें; 18 से अधिक होने पर पोस्ट-प्रोसेसिंग और निरीक्षण को डिलीवरी स्पेसिफिकेशन में स्पष्ट रूप से शामिल करें।
4. पोस्ट-प्रोसेसिंग को डिज़ाइन चरण में ही जोड़ें
डिज़ाइन चरण में पोस्ट-प्रोसेसिंग के लिए अतिरिक्त मार्जिन पहले से रखना चाहिए। स्प्रे पेंट आमतौर पर 20-80μm की फिल्म मोटाई जोड़ता है, इलेक्ट्रोप्लेटेड परत 5-25μm तक हो सकती है, सैंडिंग स्थानीय सामग्री को हटाती है, और हीट ट्रीटमेंट से सूक्ष्म विकृति आ सकती है। असेंबली होल, गाइड रेल, स्नैप-फिट और सीलिंग सतहों के लिए “प्रिंटेड आकार, टॉलरेंस कम्पनसेशन, पोस्ट-प्रोसेसिंग के बाद अंतिम आकार” इन तीनों डेटा-सेट को स्पष्ट करना चाहिए। सपोर्ट संपर्क सतहों को बाहरी दिखने वाली सतहों और फिटिंग सतहों से यथासंभव दूर रखना चाहिए; स्प्रे-पेंट किए जाने वाले भागों के लिए हैंगिंग पॉइंट या मास्किंग क्षेत्र डिज़ाइन करें; धातु भाग यदि मशीनिंग की जरूरत रखते हों, तो 0.3-1.0 मिमी का मशीनिंग अलाउंस रखें। इन बाधाओं को पहले से शामिल करने से पुनर्कार्य और संचार लागत कम होती है।
5. गुणवत्ता जाँच और डिलीवरी रिकॉर्ड
पोस्ट-प्रोसेसिंग समाप्त होने के बाद एक जाँच-सूची बनानी चाहिए: क्या सतह पर सपोर्ट के निशान, दरारें, बुलबुले और रंग-भेद हैं; क्या मुख्य आयाम दोबारा मापे गए हैं; क्या थ्रेड, होल और स्नैप-फिट का ट्रायल-फिट किया गया है; क्या सतह उपचार समान रूप से कवर हुआ है; और क्या पैकेजिंग ने परिवहन के दौरान घर्षण से सुरक्षा दी है। बैच परियोजनाओं के लिए सामग्री बैच, उपकरण संख्या, पोस्ट-प्रोसेसिंग पैरामीटर, निरीक्षण फोटो और असामान्यताओं के निपटान रिकॉर्ड रखना चाहिए। इससे यदि ग्राहक बाद में समस्या बताता है, तो जल्दी पता लगाया जा सकता है कि कारण डिज़ाइन, प्रिंटिंग, पोस्ट-प्रोसेसिंग या परिवहन में से किस चरण में था।
निष्कर्ष
पोस्ट-प्रोसेसिंग तकनीकी मार्ग का मूल एक इंजीनियरिंग निर्णय है: रूप-रंग, आयाम, प्रदर्शन, लागत और डिलीवरी समय के बीच संतुलन खोजना। ब्लूप्रिंट 3D इस बात पर ज़ोर देता है कि पोस्ट-प्रोसेसिंग की योजना डिज़ाइन समीक्षा चरण से ही बना ली जाए और उसे जीवनचक्र प्रबंधन में शामिल किया जाए, न कि पार्ट प्रिंट होने के बाद तात्कालिक सुधार के रूप में। केवल तभी 3D प्रिंटिंग “एक नमूना बनाने” से आगे बढ़कर एक स्थिर, पुनरावृत्त और डिलीवर करने योग्य निर्माण समाधान बन सकती है।
मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।