
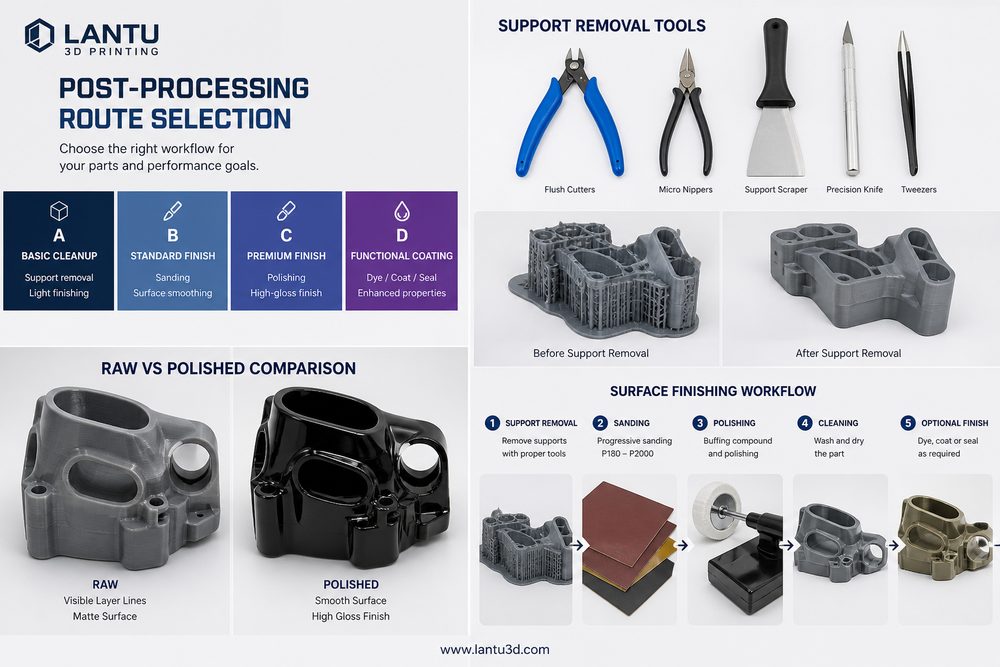
Pendahuluan: Pasca-pemrosesan menentukan kualitas serah-terima setelah “bisa dicetak”
Dalam proyek 3D printing, banyak tim memusatkan perhatian pada mesin, material, dan harga per unit, tetapi meremehkan dampak pasca-pemrosesan terhadap hasil akhir. Sebuah komponen visual dari resin SLA yang hanya melalui pencucian dan curing sederhana bisa mengalami menguning, melengkung, atau permukaan lengket setelah dua minggu; komponen struktural nylon SLS yang tidak dibersihkan dengan baik dapat menyisakan powder di lubang ulir, slot pengunci, dan saluran pendingin, sehingga masalah baru terlihat saat perakitan; komponen logam SLM sekalipun berhasil dibentuk tetap memerlukan penghilangan support, perlakuan panas, machining, dan pengujian non-destruktif sebelum masuk ke kondisi kerja nyata. Dalam evaluasi proyek, lantu3D biasanya memandang pasca-pemrosesan sebagai tahap rekayasa penting dari “desain ke serah-terima fisik”, bukan sekadar proses tambahan setelah pencetakan.
1. Tentukan tingkat pasca-pemrosesan berdasarkan tujuan
Pemilihan pasca-pemrosesan pertama-tama ditentukan oleh fungsi komponen. Sampel presentasi untuk verifikasi bentuk berfokus pada permukaan yang seragam, warna yang stabil, dan tepi yang utuh; komponen untuk verifikasi perakitan lebih memperhatikan posisi lubang, pengunci, ulir, dan ukuran bidang pasangan; sedangkan komponen uji fungsi harus memperhatikan kekuatan, ketahanan suhu, kelelahan material, penyegelan, dan penuaan jangka panjang. Disarankan sebelum pemesanan untuk membagi tingkat pasca-pemrosesan menjadi kelas A, B, dan C: kelas A untuk tampilan presentasi, dengan tuntutan pelapisan, poles, atau tekstur yang seragam; kelas B untuk verifikasi perakitan, dengan pengukuran ulang dimensi utama dan, bila perlu, finishing CNC; kelas C untuk serah-terima fungsional, dengan perlakuan panas, impregnasi, sandblasting, penguatan permukaan, atau laporan pengujian. Pembagian ini mencegah penggunaan proses mahal pada area berisiko rendah sekaligus mencegah area fungsi kritis terabaikan.
2. Perbedaan utama pasca-pemrosesan pada tiap proses
Komponen SLA dan DLP umumnya memerlukan pencucian dengan alkohol, curing UV kedua, perapihan titik support, pengamplasan, dan pelapisan. Jika ketebalan dinding kurang dari 1,2 mm atau terdapat lengan tipis yang menjorok, curing yang terlalu lama akan meningkatkan kerapuhan, sedangkan curing yang kurang akan memengaruhi kestabilan permukaan. Pada komponen nylon SLS, fokus utama adalah pembersihan powder, sandblasting, pewarnaan, dan inspeksi lubang atau alur; untuk saluran sempit di bawah 0,8 mm, risiko sisa powder sebaiknya dievaluasi sejak awal. Pada komponen FDM, garis layer lebih terlihat sehingga dapat ditangani dengan pengamplasan, smoothing kimia, pengecatan, atau coating, tetapi akurasi dimensi akan berubah karena material yang dihilangkan. Sementara itu, komponen logam SLM biasanya memerlukan pemotongan support, perlakuan panas untuk mengurangi tegangan sisa, sandblasting, machining, anodizing atau passivation; untuk komponen penopang beban penting, CT scan, penetrant test, atau pengukuran CMM juga perlu ditambahkan.
3. Gunakan matriks biaya dan risiko untuk memilih jalur
Pasca-pemrosesan tidak selalu berarti semakin banyak semakin baik. Untuk prototipe casing elektronik konsumen yang hanya dipakai untuk review struktur, SLS nylon dengan sandblasting dan pewarnaan ringan sudah cukup; jika digunakan untuk presentasi investor, maka resin printing, finishing halus, primer, lapisan akhir, dan clear coat diperlukan, sehingga waktu pengerjaan bertambah 2-4 hari. Untuk bracket drone yang harus melalui uji beban, komponen nylon dapat ditambah impregnasi atau dipilih material yang diperkuat serat kaca, alih-alih hanya mengejar permukaan yang halus. Disarankan agar manajer proyek membangun matriks dari lima dimensi: tuntutan tampilan, tuntutan dimensi, tuntutan mekanik, tuntutan lingkungan, dan skala jumlah. Masing-masing dimensi dinilai 1-5. Jika total skor di bawah 10, pilih pasca-pemrosesan dasar; skor 10-18, pilih penguatan lokal; di atas 18, pasca-pemrosesan dan inspeksi harus dimasukkan ke spesifikasi serah-terima.
4. Bawa pasca-pemrosesan ke tahap desain
Pada tahap desain, ruang toleransi untuk pasca-pemrosesan perlu disiapkan. Lapisan cat biasanya menambah ketebalan 20-80 μm, lapisan electroplating bisa mencapai 5-25 μm, pengamplasan menghilangkan material lokal, dan perlakuan panas dapat menimbulkan deformasi kecil. Untuk lubang perakitan, rel geser, pengunci, dan bidang seal, sebaiknya ditetapkan tiga set data: ukuran cetak, kompensasi toleransi, dan ukuran akhir setelah pasca-pemrosesan. Area kontak support sebaiknya dihindarkan dari permukaan tampilan dan bidang pasangan; komponen yang akan dicat perlu didesain dengan titik gantung atau area masking; komponen logam yang akan dimachining harus menyisakan allowance 0,3-1,0 mm. Dengan membawa batasan ini ke tahap awal, rework dan biaya komunikasi dapat dikurangi.
5. Pemeriksaan kualitas dan catatan serah-terima
Setelah pasca-pemrosesan selesai, perlu dibuat daftar pemeriksaan: apakah ada bekas support, retak, gelembung, atau perbedaan warna; apakah dimensi utama telah diukur ulang; apakah ulir, lubang, alur, dan pengunci sudah dicoba pasang; apakah perlakuan permukaan merata; dan apakah kemasan mencegah gesekan selama pengiriman. Untuk proyek massal, disarankan menyimpan batch material, nomor mesin, parameter pasca-pemrosesan, foto inspeksi, dan catatan penanganan anomali. Dengan begitu, jika pelanggan memberi umpan balik di kemudian hari, penyebabnya dapat dilacak dengan cepat, apakah berasal dari desain, pencetakan, pasca-pemrosesan, atau pengiriman.
Kesimpulan
Inti dari pemilihan jalur teknologi pasca-pemrosesan adalah keputusan rekayasa: menyeimbangkan tampilan, dimensi, performa, biaya, dan waktu pengerjaan. lantu3D menekankan agar pasca-pemrosesan direncanakan sejak tahap review desain dan dimasukkan ke dalam manajemen siklus hidup, bukan diperbaiki secara mendadak setelah komponen selesai dicetak. Hanya dengan cara ini 3D printing dapat berkembang dari “sekadar membuat sampel” menjadi solusi manufaktur yang stabil, dapat ditelusuri ulang, dan siap diserahkan.
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.