
引言:后处理决定“能打印”之后的交付质量
在3D打印项目中,很多团队把注意力集中在设备、材料和单件报价上,却低估了后处理对最终交付的影响。一个SLA树脂外观件如果只完成清洗和简单固化,可能在两周后出现黄变、翘曲或表面发黏;一个SLS尼龙结构件如果清粉不足,螺纹孔、卡扣槽和散热通道会残留粉末,装配时才暴露问题;一个金属SLM零件即使成形成功,也需要去支撑、热处理、机加工和无损检测才能进入真实工况。蓝图三维在项目评估中通常把后处理视为“从蓝图到实物交付”的关键工程段,而不是打印之后的附属工序。
一、先按目标定义后处理等级
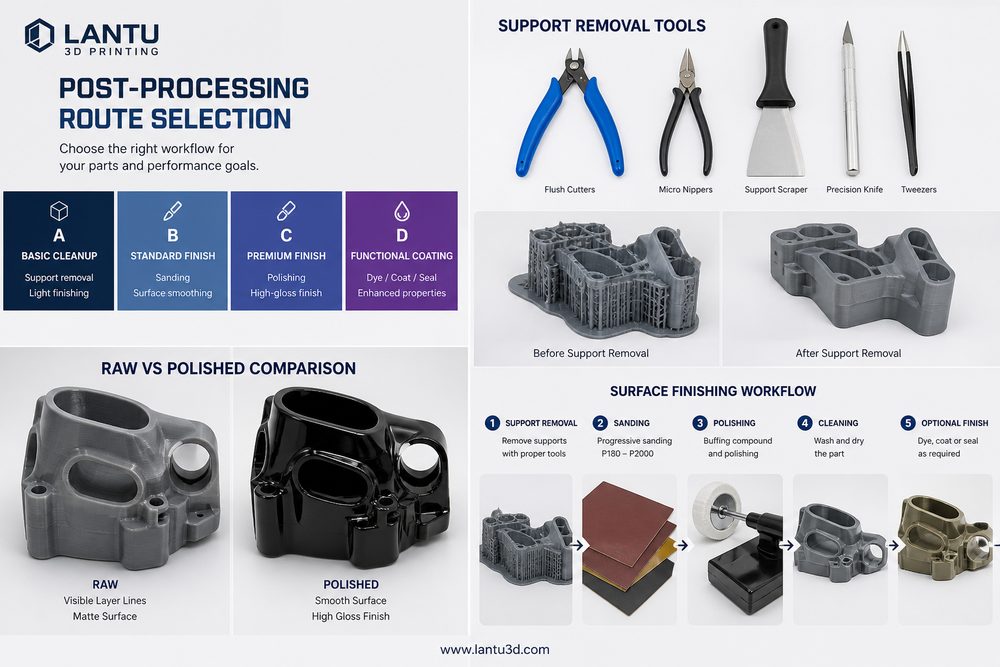
后处理选择首先取决于零件用途。验证外形的展示样件,重点是表面均匀、颜色稳定和边缘完整;装配验证件更关注孔位、卡扣、螺纹和配合面尺寸;功能测试件则需要关注强度、耐温、疲劳、密封和长期老化。建议在下单前把后处理等级分为A、B、C三类:A类为展示外观,要求喷涂、抛光或纹理统一;B类为装配验证,要求关键尺寸复测,必要时CNC精修;C类为功能交付,要求热处理、渗透、喷砂、表面强化或检测报告。这样的分级可以避免用高成本工艺处理低风险区域,也能防止关键功能面被忽略。
二、不同工艺的核心后处理差异
SLA和DLP光固化件通常需要酒精清洗、二次UV固化、支撑点修整、打磨和喷涂。若零件壁厚小于1.2mm或存在细长悬臂,固化时间过长会增加脆性,固化不足又会影响表面稳定性。SLS尼龙件的重点是清粉、喷砂、染色和孔槽检查,建议对0.8mm以下狭窄通道提前评估清粉风险。FDM件的层纹更明显,可采用打磨、化学平滑、喷漆或包覆,但尺寸精度会因材料去除而改变。SLM金属件则常见支撑切割、应力释放热处理、喷砂、机加工、阳极氧化或钝化,关键承载件还应增加CT、渗透或三坐标检测。
三、用成本和风险矩阵选择路线
后处理不是越多越好。一个消费电子外壳原型,如果只用于结构评审,采用SLS尼龙喷砂加轻度染色即可;若用于投资路演,则需要树脂打印、精修、底漆、面漆和光油,交期会增加2-4天。一个无人机支架如果需要承载测试,尼龙件可增加浸渗或选择玻纤增强材料,而不是单纯追求表面光滑。建议项目经理用“外观要求、尺寸要求、力学要求、环境要求、数量规模”五个维度建立矩阵,每个维度按1-5分评估。总分低于10分时选择基础后处理,10-18分选择局部强化,超过18分则应把后处理和检测写入交付规范。
四、后处理前置到设计阶段
设计阶段需要预留后处理余量。喷漆通常增加20-80μm膜厚,电镀层可能达到5-25μm,打磨会去除局部材料,热处理可能引入微小变形。对于装配孔、导轨、卡扣和密封面,建议明确“打印尺寸、公差补偿、后处理后最终尺寸”三套数据。支撑接触面应尽量避开外观面和配合面;喷涂零件要设计挂点或遮蔽区域;金属件如需机加工,应预留0.3-1.0mm加工余量。把这些约束前置,可以减少返工和沟通成本。
五、质量检查与交付记录
后处理完成后,应建立检查清单:外观是否有支撑疤痕、裂纹、气泡和色差;关键尺寸是否复测;螺纹、孔槽和卡扣是否试装;表面处理是否覆盖均匀;包装是否避免运输摩擦。对于批量项目,建议保留材料批次、设备编号、后处理参数、检测照片和异常处理记录。这样即使客户后续反馈问题,也能快速定位是设计、打印、后处理还是运输环节造成。
总结
后处理技术路线的本质是工程决策:在外观、尺寸、性能、成本和交期之间找到平衡。蓝图三维更强调从设计评审阶段就规划后处理,把它纳入生命周期管理,而不是等零件打印完成后临时补救。只有这样,3D打印才能从“做出一个样品”升级为稳定、可复盘、可交付的制造方案。