
Giriş: Ağırlık Azaltmak Neden Giderek Zorlaşıyor ve Daha Önemli Hale Geliyor
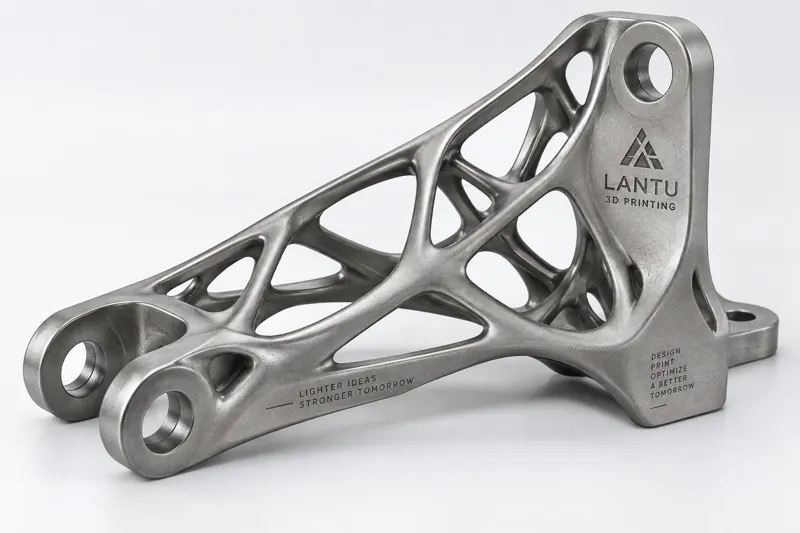
Havacılık ve uzay, robotik ve ileri seviye ekipman alanlarında yapısal ağırlığa eklenen her 1 kilogram, çoğu zaman enerji tüketimi, ısı yönetimi ve atalet açısından kat kat daha fazla maliyet anlamına gelir. Geleneksel ağırlık azaltma yöntemleri deneyime dayalı boşaltma ve nervür/levha kalınlaştırmaya dayanır; ancak parçaların çoklu çalışma koşulları ve çoklu kısıtları karşılaması gerektiğinde, manuel tasarımın emniyet payı hızla tükenir. Topoloji optimizasyonu (Topology Optimization), "malzemenin nereye yerleştirileceği" sorusunu matematiksel çözüme bırakır: Verilen tasarım alanı, yükler ve kısıtlar altında rijitliği maksimize eder veya esnekliği minimize eder; böylece malzeme yalnızca gerçekten yük taşıyan bölgelerde bulunur.
Asıl dönüm noktası 3D baskıdan gelir. Geleneksel talaşlı imalat ve kalıp süreçleri, topoloji sonuçlarında sık görülen serbest yüzeyleri ve iç kafes yapıları ekonomik biçimde üretmekte zorlanırken, eklemeli imalat bu geometrik kısıtların büyük bölümünden bağımsızdır. lantu3D, topoloji optimizasyonunu yalnızca çizim üretmekten ibaret değil, "tasarım niyetinden fiziksel teslimata" uzanan kritik bir halka olarak tanımlar.
1. Topoloji Optimizasyonunun Temel Prensibi: Malzemenin Yük Yolunu İzlemesini Sağlamak
Yaygın yöntem değişken yoğunluk yöntemi (SIMP) kullanır: Tasarım alanı sonlu eleman ağına ayrılır, her elemana 0–1 aralığında göreli yoğunluk atanır; hacim oranı kısıtıyla (genellikle %15–%30) ve yapısal esnekliği minimize etme hedefiyle iterasyon yapılır. Çözücü, düşük gerilmeli bölgeleri tekrar tekrar "aşındırır" ve sonunda kesintisiz bir yük taşıyıcı iskelet bırakır.
Mühendislikte üç sınır korunmalıdır: Birincisi, minimum eleman boyutu genellikle 2–4 mm olarak belirlenir; böylece baskıda aşırı ince ve askıda kalan yapılar önlenir. İkincisi, simetri ve kalıptan çıkma kısıtları önceden tanımlanmalıdır; aksi halde sonuçlar sonradan işlenemez hale gelebilir. Üçüncüsü, çoklu çalışma koşulları ağırlıklandırılmalı; tek bir yük durumuna göre optimizasyon yaparken diğer yönlerde performans kaybı yaşanması engellenmelidir. Bir işbirlikçi robot ön kolu örneğinde, başlangıçta 6 mm duvar kalınlığına sahip alüminyum alaşımlı parça, topoloji sonrası değişken kesitli bir iskelete dönüştürülmüş ve kütlesi yaklaşık %38 azaltılmıştır.
2. Simülasyon Odaklı Tasarım Döngüsü: Yoğunluk Bulutundan Üretilebilir Geometriye
Topoloji sonucu bir "yoğunluk bulutu"dur, doğrudan bir parça değildir. Uygulama için üç aşamalı yeniden yapılandırma gerekir: Önce forma bağlı yumuşatma yapılır; dama tahtası etkisi ve testere dişi pürüzler yumuşatma algoritmalarıyla giderilir. Ardından minimum duvar kalınlığı ve minimum delik/kanal üretim kısıtları uygulanır; saç teli kadar ince bağlantılar yazdırılabilir eşiğe kalınlaştırılır (SLM metal için önerilen katı duvar kalınlığı ≥ 1,2 mm). Son olarak proses yönü kontrolü yapılır: En uygun baskı yönü kaydedilir; büyük askıda yüzeylerin aşağı bakması, kafes çubuklarının ise destek ihtiyacını azaltmak için mümkün olduğunca 45° eğimli büyümesi sağlanır.
Burada en kolay gözden kaçan konu yeniden analizdir (Re-analysis): Yumuşatılmış geometri sonlu eleman analizine geri alınmalı ve rijitlik kaybının %5 içinde kaldığı doğrulanmalıdır. lantu3D, teslimat öncesinde optimize edilmiş parçayı ve referans tasarım parçasını aynı çalışma koşullarında karşılaştırır; yer değiştirme, gerilme ve güvenlik katsayısı karşılaştırma tabloları sunarak "görünüşte hafifledi ama gerçekte zayıfladı" riskini önler.
3. 3D Baskı Sürecine Aktarım: Kafes Yapı, Duvar Kalınlığı ve Parametreler
Üretim aşamasına geçildiğinde, topolojik iskelet çoğu zaman kafes dolgu ile birleştirilir: Ana yük taşımayan boşluklara 2–4 mm çubuk çapına ve 8–15 mm hücre boyutuna sahip hacim merkezli kübik (BCC) kafesler yerleştirilerek rijitlik neredeyse korunurken kütle %20–%40 daha azaltılabilir. Metal parçalar için SLM (Seçici Lazer Eritme) kullanılır; 30–40 μm katman kalınlığı, 200–370 W lazer gücü ve 800–1200 mm/s tarama hızı parametre aralığı, yoğunluk (hedef ≥ %99,5) ile yüzey kalitesi arasında denge sağlar. Naylon parçalar için SLS tercih edilir; toz yatağı sıcaklığı 170–175°C aralığında, katman kalınlığı ise 0,1–0,15 mm olarak kontrol edilir.
Destek stratejisi, son işlem maliyetini belirler: Topoloji parçaları mümkün olduğunca kendi kendini destekleyecek şekilde tasarlanmalıdır; 45°’den büyük sarkma açısına sahip bölgeler desteksiz üretilebilir. Destek zorunlu olan bölgelerde ise sonradan sökmeyi kolaylaştırmak ve yüzey tutarlılığını korumak için öncelikle noktasal kafes veya ağaç tipi destekler tercih edilmelidir.
4. Doğrulama ve Tipik Uygulama: %35 Hafifletilmiş İHA Braketi
Bir endüstriyel İHA motor braketi örneğini ele alalım: Orijinal CNC alüminyum parça 320 g ağırlığındaydı ve çoklu çalışma koşullarında yerel gerilme yığılma katsayısı 2,7’ye ulaşıyordu. Topoloji optimizasyonu sonrasında parça, SLM titanyum alaşımı (Ti6Al4V) ile değişken kesitli bir iskelet ve lokal BCC kafes yapıya dönüştürüldü; katı duvar kalınlığı 1,5 mm’ye standardize edildi ve baskı yönü yük ana ekseni dikey olacak şekilde seçildi. Son işlem olarak yalnızca kumlama ve anodizasyon uygulandı. Nihai kütle 208 g oldu ve %35 ağırlık azaltımı sağlandı; birinci doğal frekans %12 arttı, yorulma güvenlik katsayısı 1,4’ten 2,1’e yükseldi. Parçanın optimizasyondan ilk numune teslimine kadar olan süresi yaklaşık 9 gün sürdü; bu süre kalıp açma çözümünden çok daha kısadır.
5. Uygulama Noktaları ve Hatalardan Kaçınma Listesi
Topoloji optimizasyonunu gerçekten uygulanabilir hale getirmek için şu kontrol listesi izlenmelidir: ① Gerçek yükleri ve sınır koşullarını netleştirin; yanlış kısıt koymaktansa daha az kısıt koymak daha iyidir. ② Hacim oranına %25’ten başlayın, performans kırılma noktalarını gözlemleyerek kademeli olarak sıkılaştırın. ③ Optimizasyon aşamasında minimum eleman boyutu ve baskı yönü kısıtlarını baştan etkinleştirin. ④ Yumuşatma sonrasında mutlaka yeniden analiz yapın; rijitlik sapması %5’i aşarsa tasarım geri alınmalıdır. ⑤ Kafes yapıyı yalnızca ana yük taşımayan bölgelerde kullanın; ana taşıyıcı yolları katı formda tutun. ⑥ Baskı sonrasında kritik ölçüler ve yoğunluk için numune kontrolü yapın (CT veya mikroskobik inceleme) ve ergimeme kusuru olmadığını doğrulayın.
Sonuç
Topoloji optimizasyonu, "otomatik çizim üreten sihirli bir araç" değildir; mühendislik kararlarının çözücüye kodlandığı bir süreçtir. Gerçek değeri, 3D baskının geometrik özgürlüğü içinde ortaya çıkar: Her gram malzemenin yük taşıma yolu üzerine yerleşmesini sağlar. lantu3D, topoloji optimizasyonunu "tasarım—simülasyon—üretim—doğrulama" kapalı döngüsüne dahil ederek işletmelerin güvenilirlikten ödün vermeden hafif tasarımı bir slogandan teslim edilebilir fiziksel parçalara dönüştürmesine yardımcı olur.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.