
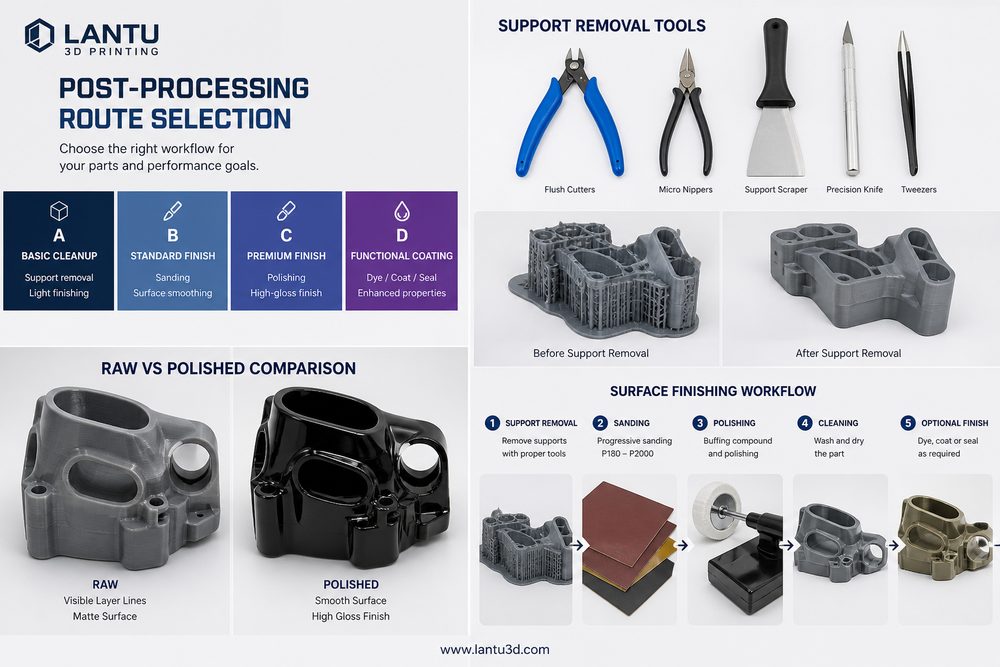
Introdução: o pós-processamento determina a qualidade de entrega depois de “conseguir imprimir”
Em projetos de impressão 3D, muitas equipes concentram a atenção no equipamento, no material e no preço por peça, mas subestimam o impacto do pós-processamento no resultado final. Uma peça estética em resina SLA que passe apenas por lavagem e cura simples pode apresentar amarelamento, empenamento ou superfície pegajosa após duas semanas; uma peça estrutural em nylon SLS, se não for devidamente limpa de pó, pode reter material residual em furos roscados, encaixes e canais de dissipação, revelando problemas apenas na montagem; uma peça metálica em SLM, mesmo com a formação concluída com sucesso, ainda precisa de remoção de suportes, tratamento térmico, usinagem e ensaios não destrutivos para entrar em operação real. Na avaliação de projetos, a Blue lantu3D costuma tratar o pós-processamento como um estágio de engenharia essencial para a transição de “projeto para peça entregue”, e não como uma etapa auxiliar após a impressão.
1. Defina primeiro o nível de pós-processamento com base no objetivo
A escolha do pós-processamento depende прежде de tudo da finalidade da peça. Para peças de demonstração que validam a forma, o foco está na uniformidade da superfície, estabilidade de cor e integridade das bordas; para peças de verificação de montagem, a prioridade é a precisão de furos, travas, roscas e superfícies de contato; para peças de teste funcional, é necessário considerar resistência, temperatura, fadiga, vedação e envelhecimento de longo prazo. Antes de fechar o pedido, recomenda-se classificar o pós-processamento em três níveis: classe A para aparência, exigindo pintura, polimento ou textura uniforme; classe B para validação de montagem, exigindo medição de dimensões críticas e, quando necessário, acabamento CNC; classe C para entrega funcional, exigindo tratamento térmico, infiltração, jateamento, endurecimento superficial ou relatório de inspeção. Essa classificação evita o uso de processos caros em áreas de baixo risco e também impede que superfícies funcionais críticas sejam negligenciadas.
2. Diferenças essenciais de pós-processamento entre os processos
Peças em SLA e DLP normalmente exigem limpeza com álcool, cura UV secundária, remoção dos pontos de suporte, lixamento e pintura. Se a espessura da parede for menor que 1,2 mm ou houver balanços estreitos e longos, um tempo excessivo de cura pode aumentar a fragilidade, enquanto uma cura insuficiente afeta a estabilidade superficial. Em peças de nylon SLS, o foco está na remoção de pó, jateamento, tingimento e inspeção de furos e canais; recomenda-se avaliar com antecedência o risco de limpeza em canais estreitos abaixo de 0,8 mm. Peças FDM apresentam linhas de camada mais evidentes e podem receber lixamento, alisamento químico, pintura ou revestimento, mas a precisão dimensional muda à medida que o material é removido. Já peças metálicas SLM frequentemente exigem corte de suportes, tratamento térmico para alívio de tensões, jateamento, usinagem, anodização ou passivação; peças críticas de carga também devem passar por CT, ensaio por líquido penetrante ou medição em máquina de medir por coordenadas.
3. Use uma matriz de custo e risco para escolher a rota
Pós-processamento não significa que quanto mais, melhor. Um protótipo de carcaça para eletrônicos de consumo, se usado apenas para revisão estrutural, pode ser produzido em nylon SLS com jateamento e tingimento leve; se for usado para apresentação a investidores, será necessário imprimir em resina, fazer acabamento fino, primer, pintura de acabamento e verniz, com aumento de 2 a 4 dias no prazo. Um suporte para drone, se precisar de teste de carga, pode exigir infiltração em uma peça de nylon ou a seleção de material reforçado com fibra de vidro, em vez de buscar apenas uma superfície lisa. Recomenda-se que o gerente do projeto construa uma matriz com cinco dimensões: exigência estética, exigência dimensional, exigência mecânica, exigência ambiental e escala de produção, atribuindo notas de 1 a 5 para cada uma. Quando a soma for menor que 10, escolha um pós-processamento básico; entre 10 e 18, escolha reforço localizado; acima de 18, o pós-processamento e a inspeção devem ser incluídos nas especificações de entrega.
4. Antecipe o pós-processamento já na fase de projeto
Na fase de projeto, é necessário reservar margem para o pós-processamento. A pintura normalmente adiciona 20 a 80 μm de espessura de filme; camadas de galvanização podem chegar a 5 a 25 μm; o lixamento remove material localmente; e o tratamento térmico pode introduzir pequenas deformações. Para furos de montagem, guias, travas e superfícies de vedação, recomenda-se definir claramente três conjuntos de dados: dimensão impressa, compensação de tolerância e dimensão final após o pós-processamento. As áreas de contato dos suportes devem ser posicionadas, sempre que possível, longe das superfícies de aparência e de encaixe; peças pintadas devem prever pontos de suspensão ou áreas de mascaramento; peças metálicas que precisarão de usinagem devem reservar entre 0,3 e 1,0 mm de sobremetal. Antecipar essas restrições reduz retrabalho e custos de comunicação.
5. Inspeção de qualidade e registro de entrega
Após a conclusão do pós-processamento, deve-se estabelecer uma lista de verificação: há marcas de suportes, trincas, bolhas ou diferenças de cor? As dimensões críticas foram medidas novamente? Roscas, furos, canais e travas foram testados por encaixe? O tratamento de superfície foi uniforme? A embalagem evitou atrito durante o transporte? Em projetos de produção em série, recomenda-se manter registros do lote de material, número do equipamento, parâmetros de pós-processamento, fotos de inspeção e histórico de tratamento de anomalias. Assim, mesmo que o cliente relate um problema posteriormente, é possível identificar rapidamente se a causa foi o projeto, a impressão, o pós-processamento ou o transporte.
Conclusão
A essência da escolha da rota de pós-processamento é uma decisão de engenharia: encontrar o equilíbrio entre aparência, dimensão, desempenho, custo e prazo. A Blue lantu3D enfatiza que o pós-processamento deve ser planejado já na fase de revisão de projeto e integrado à gestão do ciclo de vida, em vez de ser uma correção improvisada depois que a peça já foi impressa. Só assim a impressão 3D deixa de ser apenas “a produção de uma amostra” e passa a se tornar uma solução de fabricação estável, repetível e entregável.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.