
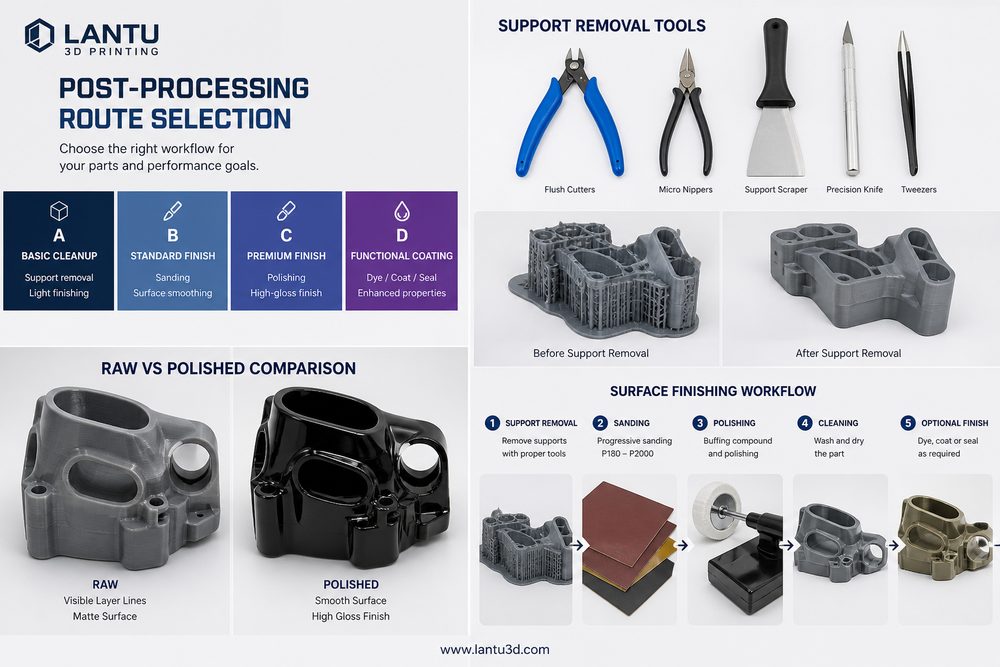
서론: 후처리가 “출력 가능” 이후의 납품 품질을 결정한다
3D 프린팅 프로젝트에서 많은 팀은 장비, 재료, 단품 가격에 집중하지만 최종 납품에 미치는 후처리의 영향을 과소평가하곤 한다. SLA 수지 외관 부품이 세척과 간단한 경화만으로 끝나면, 2주 뒤 황변, 뒤틀림, 표면 끈적임이 나타날 수 있다. SLS 나일론 구조 부품은 파우더 제거가 충분하지 않으면 나사 구멍, 스냅 결합부, 방열 채널에 분말이 남아 조립 단계에서 문제를 드러낸다. 금속 SLM 부품은 성형에 성공하더라도 서포트 제거, 열처리, 기계가공, 비파괴 검사를 거쳐야 실제 사용 조건에 투입할 수 있다. 블루프린트 3D는 프로젝트 평가에서 후처리를 “도면에서 실물 납품으로 이어지는 핵심 공정”으로 보며, 출력 이후의 부속 작업으로 취급하지 않는다.
1. 먼저 목표에 따라 후처리 등급을 정의하자
후처리 선택은 우선 부품의 용도에 달려 있다. 형상 검증용 전시 샘플은 표면 균일성, 색상 안정성, 모서리 완성도가 중요하다. 조립 검증용 부품은 홀 위치, 스냅, 나사산, 맞물림 면의 치수를 더 중시한다. 기능 시험용 부품은 강도, 내열성, 피로, 밀봉성, 장기 노화 특성을 확인해야 한다. 발주 전 후처리 등급을 A, B, C 세 가지로 나누는 것을 권장한다. A급은 전시 외관으로, 도장, 연마, 텍스처의 일관성이 요구된다. B급은 조립 검증으로, 핵심 치수 재측정과 필요 시 CNC 정밀 가공이 포함된다. C급은 기능 납품으로, 열처리, 함침, 샌드블라스트, 표면 강화, 검사 리포트가 필요하다. 이러한 등급화는 저위험 부위에 고비용 공정을 적용하는 것을 막고, 핵심 기능면이 누락되는 것도 방지한다.
2. 공정별 핵심 후처리 차이를 이해하자
SLA와 DLP 광경화 부품은 일반적으로 알코올 세척, 2차 UV 경화, 서포트 접점 정리, 연마, 도장을 거친다. 벽 두께가 1.2mm 미만이거나 가느다란 캔틸레버가 있는 경우, 경화 시간이 너무 길면 취성이 증가하고, 경화가 부족하면 표면 안정성이 떨어진다. SLS 나일론 부품의 핵심은 파우더 제거, 샌드블라스트, 염색, 홈과 구멍 검사이며, 0.8mm 이하의 좁은 통로는 파우더 제거 위험을 사전에 평가하는 것이 좋다. FDM 부품은 적층 흔적이 더 두드러지므로 연마, 화학적 평활화, 도색, 코팅을 적용할 수 있지만, 재료 제거로 인해 치수 정밀도가 변할 수 있다. SLM 금속 부품은 서포트 절단, 응력 제거 열처리, 샌드블라스트, 기계가공, 양극산화 또는 패시베이션이 흔하며, 핵심 하중 부품은 CT, 침투 탐상, 3차원 좌표 측정도 추가해야 한다.
3. 비용과 리스크 매트릭스로 경로를 선택하자
후처리는 많을수록 좋은 것이 아니다. 소비자 전자제품 외관 시제품이 단지 구조 검토용이라면 SLS 나일론 샌드블라스트에 약한 염색만으로 충분할 수 있다. 반면 투자 유치용이라면 수지 출력, 정밀 마감, 프라이머, 상도, 클리어 코트를 적용해야 하며 납기는 2~4일 늘어날 수 있다. 드론 브래킷이 하중 시험을 거쳐야 한다면, 표면을 매끈하게 만드는 것보다 나일론 부품에 함침을 추가하거나 유리섬유 강화 재료를 선택하는 편이 낫다. 프로젝트 매니저는 외관 요구, 치수 요구, 기계적 요구, 환경 요구, 수량 규모라는 5개 항목으로 매트릭스를 구성하고 각 항목을 1~5점으로 평가하는 것이 좋다. 총점이 10점 미만이면 기본 후처리를, 10~18점이면 부분 강화, 18점 초과면 후처리와 검사를 납품 규격에 명시해야 한다.
4. 후처리를 설계 단계로 앞당기자
설계 단계에서 후처리 여유를 확보해야 한다. 도장은 보통 20~80μm의 막 두께를 더하고, 도금층은 5~25μm에 달할 수 있으며, 연마는 국부 재료를 제거하고, 열처리는 미세한 변형을 유발할 수 있다. 조립 구멍, 가이드 레일, 스냅, 밀봉면에 대해서는 “출력 치수, 공차 보정, 후처리 후 최종 치수”의 세 가지 데이터를 명확히 해야 한다. 서포트 접촉면은 외관면과 맞물림 면을 피하도록 배치하고, 도장 부품은 걸이 포인트나 마스킹 영역을 설계해야 한다. 금속 부품을 기계가공할 경우 0.3~1.0mm의 가공 여유를 남기는 것이 좋다. 이러한 제약을 설계에 미리 반영하면 재작업과 커뮤니케이션 비용을 크게 줄일 수 있다.
5. 품질 검사와 납품 기록을 체계화하자
후처리가 끝나면 검사 체크리스트를 마련해야 한다. 외관에 서포트 자국, 균열, 기포, 색상 차이가 있는지 확인하고, 핵심 치수를 재측정하며, 나사산, 구멍, 스냅 결합은 실제로 맞춰 본다. 표면 처리가 균일하게 적용되었는지, 포장이 운송 마찰을 막는지도 점검해야 한다. 대량 프로젝트의 경우 재료 배치 번호, 장비 번호, 후처리 파라미터, 검사 사진, 이상 처리 기록을 보관하는 것이 좋다. 이렇게 하면 고객이 이후 문제를 제기하더라도 설계, 출력, 후처리, 운송 중 어느 단계에서 발생했는지 신속하게 추적할 수 있다.
결론
후처리 기술 경로의 본질은 엔지니어링 의사결정이다. 외관, 치수, 성능, 비용, 납기 사이에서 균형을 찾는 과정이다. 블루프린트 3D는 설계 검토 단계부터 후처리를 계획하고 이를 수명 주기 관리에 포함시키는 것을 강조하며, 부품 출력 후에 임시로 보완하는 방식을 지양한다. 그래야만 3D 프린팅은 “샘플 하나를 만드는 것”을 넘어, 안정적이고 재현 가능하며 실제 납품 가능한 제조 솔루션으로 발전할 수 있다.